
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220


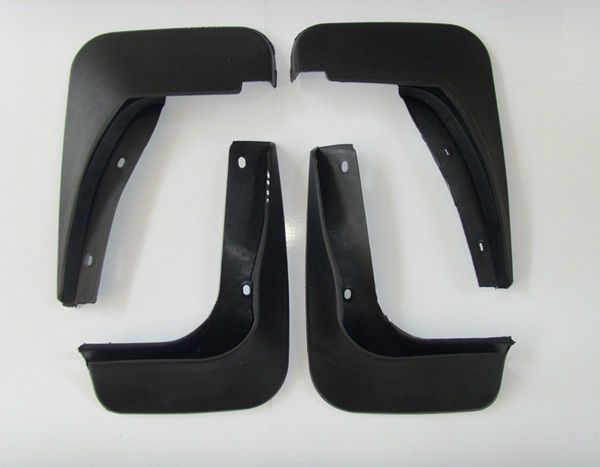
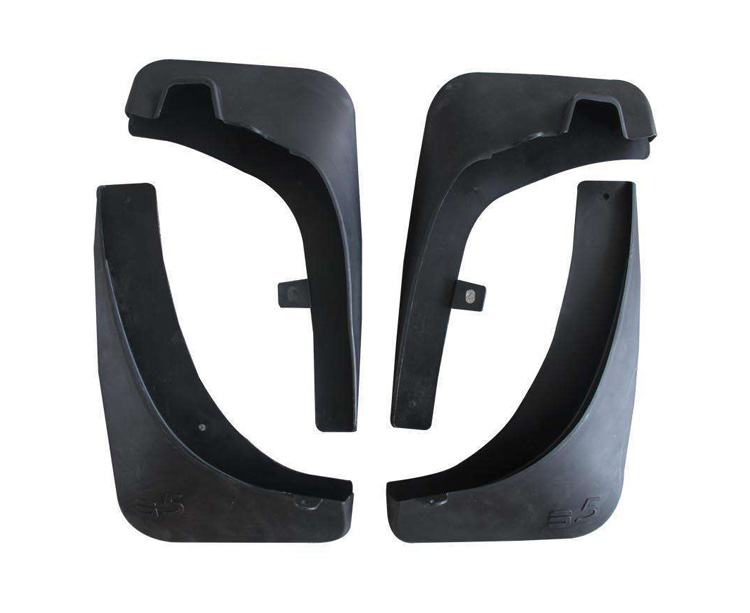
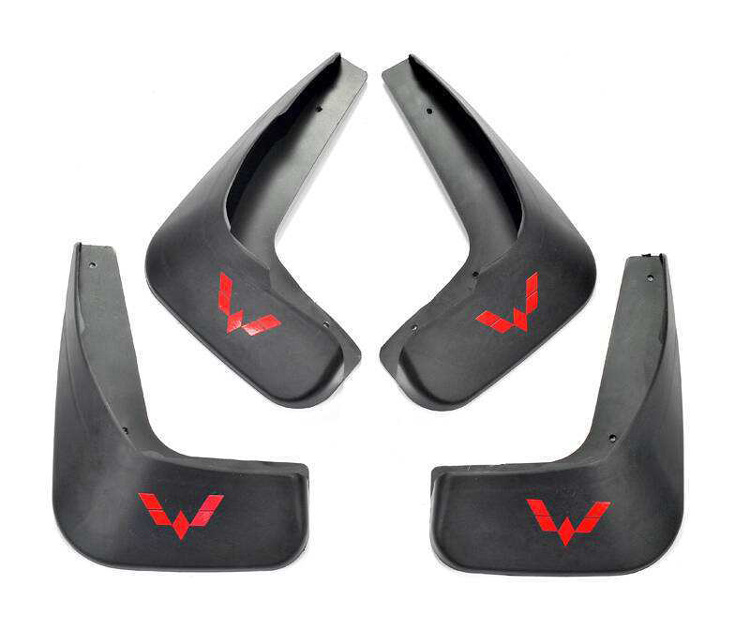

注塑加工時料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。造成注塑產品產生料流痕的具體原因銘洋宇通注塑模具廠分析如下:1、模溫和料溫過低2、注射速度和壓力過小3、流道和澆口尺寸過小解決方法:1、注塑時增大模溫和料溫2、增加注射壓力和保壓壓力,延長保壓時間。
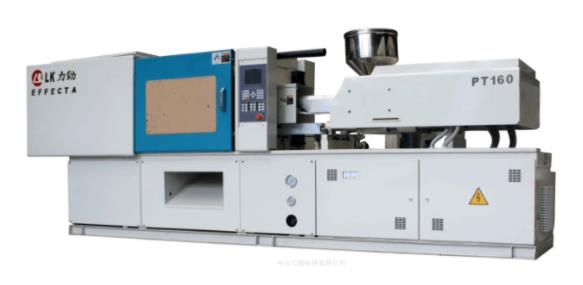
一般來講,高速注塑機就是全電動機,普通注塑機都是液壓注塑機,而液壓注塑機相對運行速度較慢。全電動高速注塑機使用的伺服馬達來實現開閉模,頂出脫模,原料注射儲料等等,運轉速度即快又精密,大大提高或改善生產環境和生產效率。不過現在伺服電動注塑機只有鎖模力在850噸以下的機器。高速注塑機和普通注塑機的區別:1、
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區

 網站首頁
 電話咨詢
 返回頂部