
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220


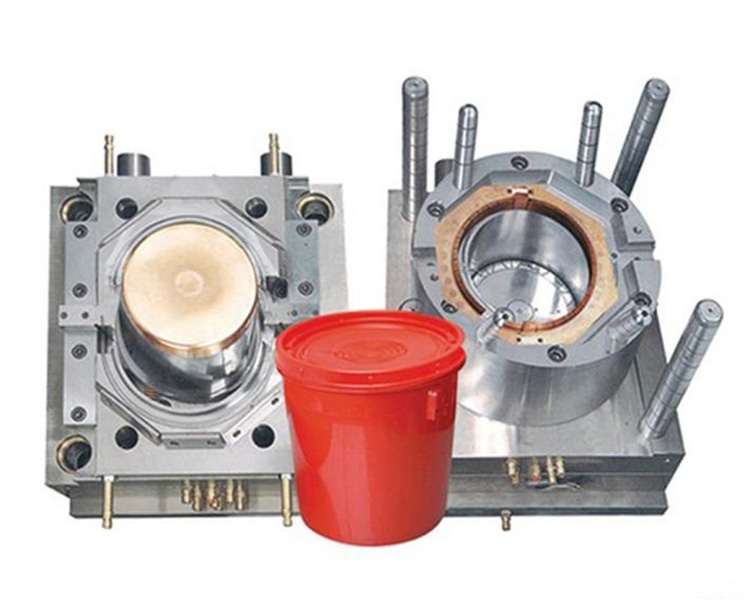
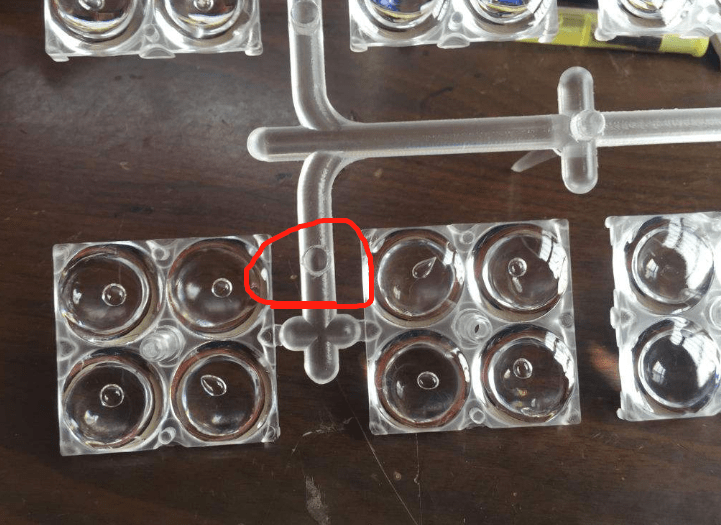
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現的條紋波浪模樣。表面發生垂直流向的無數細紋,導致塑料制品表面產生類似指紋的波紋。解決辦法:流痕是最初流入型腔內的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產注塑的時候,若直接進入型腔內,

對注塑模具設計的基本要求可概括為如下方面。 保證塑件的質量及尺寸穩定性塑件的質量 包括外觀質量和內部質量,優良的外觀質量包括完整而清晰的結構形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒有熔接痕、銀紋、震紋及黑點、黑斑等注塑缺陷。優良的內部質量包括不能存在組織
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區

 網站首頁
 電話咨詢
 返回頂部