
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220


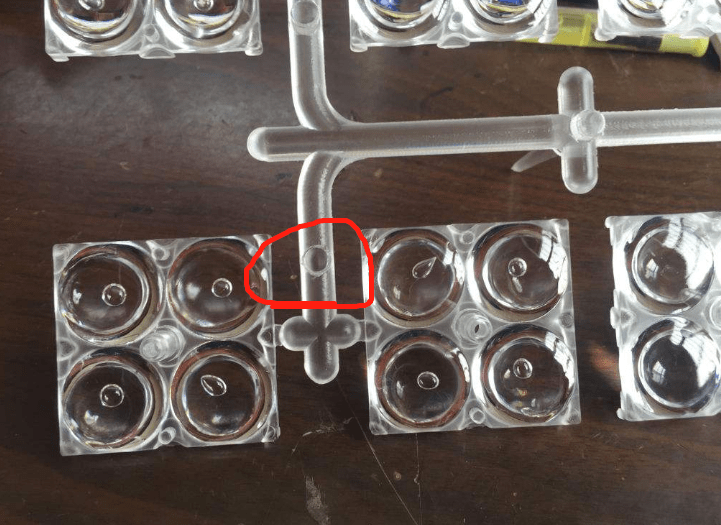
氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調整工藝等問題方面總計以下原因,成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情
現象:物料溢邊、射嘴滴膠等這類缺陷。原因:料筒與射嘴的溫度設定不當,射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動性太好,射嘴溫度太高而產生漏膠溢料現象。 注塑成型產品缺陷是造成產品質量不合格的根源,產品缺陷又和注塑操作員、注塑維修工的技術水平有關。保證產品

模具制造,注塑模具,模具定制,注塑加工,注塑生產,注塑廠,塑料開模,塑料定制,塑料外殼定制,注塑塑料件,注塑加工廠,塑料加工廠,塑料制品廠,塑料模具廠,模具加工廠,注塑模具廠
關鍵詞
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區

 網站首頁
 電話咨詢
 返回頂部