
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

氣泡出現(xiàn)在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調(diào)整工藝等問題方面總計(jì)以下原因,
成因及解決辦法:
1、加料過程中沒控制好量,導(dǎo)致注射壓力過高,只需調(diào)整加料量即可;
2、冷卻時(shí)間不足。可以在機(jī)器外使用冷壓模降溫冷卻;
3、溫度過高,會(huì)在制品中出現(xiàn)分解黑線的現(xiàn)象。若分解情況輕微,只需適當(dāng)降溫。如果整個(gè)機(jī)筒分解,只能是拆機(jī)清理;
4、模具的進(jìn)澆口過小或者排氣不良也會(huì)出現(xiàn)氣泡的現(xiàn)象,這是設(shè)備的原因,只能改進(jìn)設(shè)備。
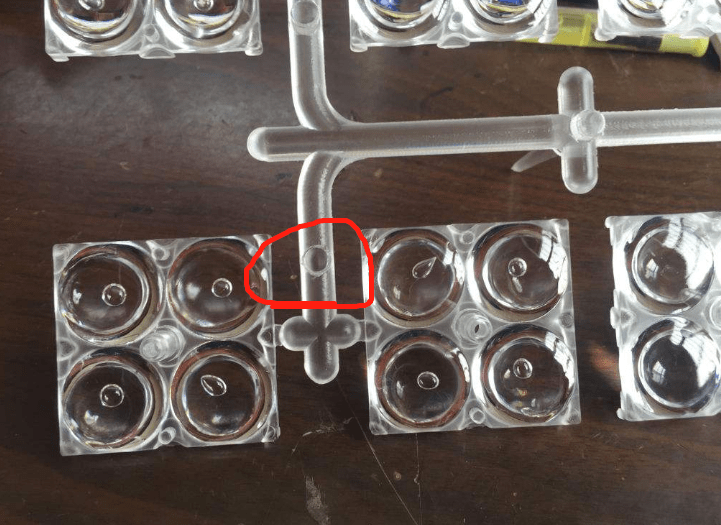
塑料加工收縮問題是塑料加工中最常見的問題之一,對(duì)表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢(shì)在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴(yán)重,這是由于較厚區(qū)域的
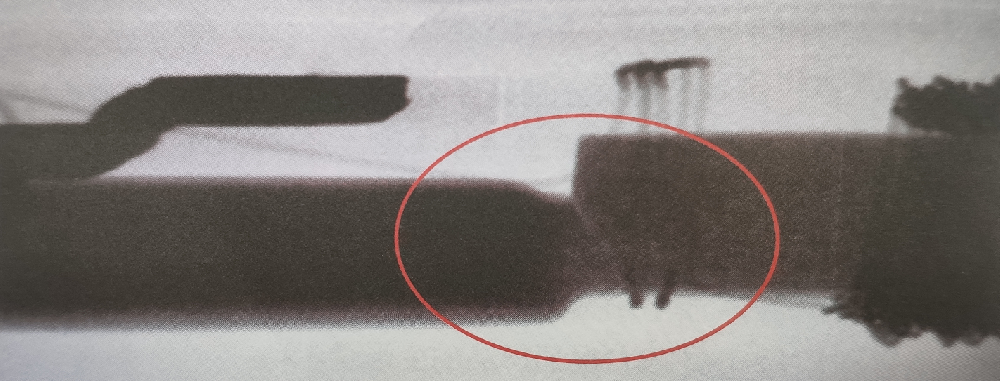
如上圖所示:為磁鐵斷裂的圖片;我們?cè)谒芰现破芳庸ぷ⑺艹尚蜁r(shí);首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時(shí),注射壓力對(duì)于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動(dòng)性,都是最終降低

1、溫度的控制在控制儀器上,設(shè)定需要的溫度,而感應(yīng)器的顯示將與設(shè)定點(diǎn)上產(chǎn)生的溫度相比較。在這最簡(jiǎn)單的系統(tǒng)中,當(dāng)溫度到達(dá)設(shè)定點(diǎn)時(shí),就會(huì)關(guān)閉,溫度下降后電源又重新開啟。這種系統(tǒng)稱為開閉控制,因?yàn)樗皇情_就是關(guān)。2、溫度溫度的測(cè)量和控制在注塑中是十分重要的。雖然進(jìn)行這些測(cè)量是相對(duì)地簡(jiǎn)單,但多數(shù)注塑機(jī)都沒有足
塑料制品設(shè)計(jì)方面。主要是塑料制品壁厚。制品厚度越大,冷卻時(shí)間越長(zhǎng)。一般而言,冷卻時(shí)間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時(shí)間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對(duì)冷卻
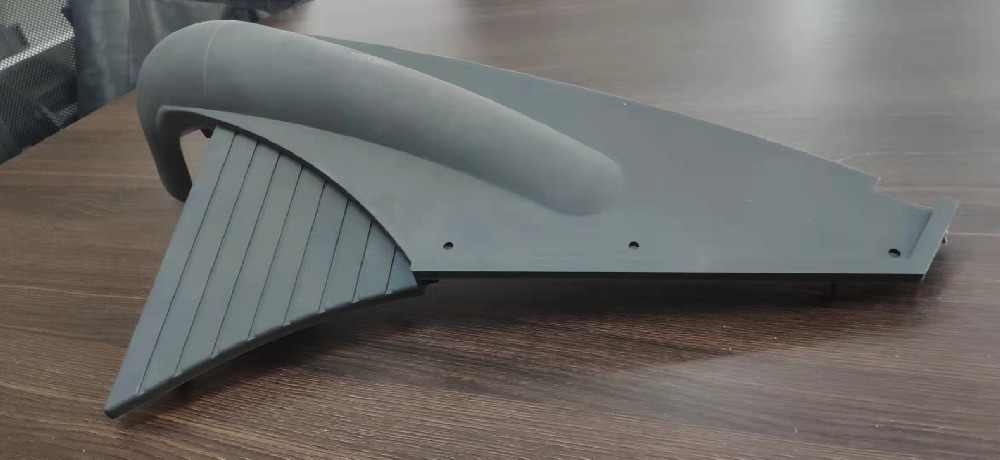
塑料制品的翹曲變形是塑料件常見的成型質(zhì)量缺陷。 塑料件的題曲變形主要是因?yàn)樗芰霞艿搅溯^大的應(yīng)力作用,主要分為外部應(yīng)力和內(nèi)部應(yīng)力,當(dāng)大分子間的作用力和相互維結(jié)力承受不住這種應(yīng)力作用時(shí),塑料件就會(huì)發(fā)生旭曲變形。外部應(yīng)力導(dǎo)致的想曲變形此類翹曲變形主要為制件頂出變形,產(chǎn)生的原因?yàn)槟?/p>