
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

加工收縮痕
塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行
在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍區域慢得多。冷卻速度不同導致連接面處形成凹陷,即為人們所熟悉的收縮痕。這種缺陷嚴重限制了塑料產品的設計和成型,尤其是大型厚壁制品如電視機的斜面機殼和顯示器外殼等。事實上,對于日用電器這一類要求嚴格的產品上必須消除收縮痕,而對于玩具等一些表面質量要求不高的產品允許有塑料加工收縮痕的存在。
形成塑料加工收縮痕的原因可能有一個或多個,包括加工方法、部件幾何形狀、材料的選擇以及模具設計等。其中幾何形狀和材料選擇通常由原材料供應商決定,且不太容易改變。但是模具制造商方面還有很多關于模具設計的因素可能影響到塑料加工收縮環節。冷卻流道設計、澆口類型、澆口尺寸可能產生多種效果。例如,小澆口如管式澆口比錐形的澆口冷卻得快得多。澆口處過早冷卻會減少型腔內的填充時間,從而增加收縮痕產生的幾率。對于成型工人,調整加工條件是解決塑料加工收縮問題的一種方法。填充壓力和時間顯著影響收縮。部件填充后,多余的材料繼續填充到型腔中補償材料的收縮。填充階段太短將會導致收縮加劇,最終會產生較多或較大的收縮痕。這種解決塑料加工收縮方法本身也許并不能將收縮痕減少到滿意的水平,但是成型工人可以調整填充條件改善收縮痕。
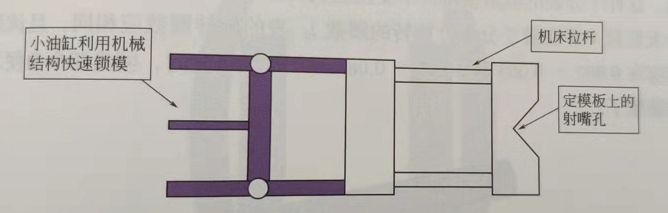
一、直立式AC/DC注塑機系列:該機型主要是針對連接線、各類電子、電腦數據線以及電源插頭線的注塑成型等,塑料制品廠注塑產品精確標準要求不高,一般以PVC、PE等塑膠料注塑為主導,適合于該產品的具體適用機型規格一般鎖模力從15T到35T不等,因各廠家機型的具體容模量,配置等有異,在選購前一定要求廠家
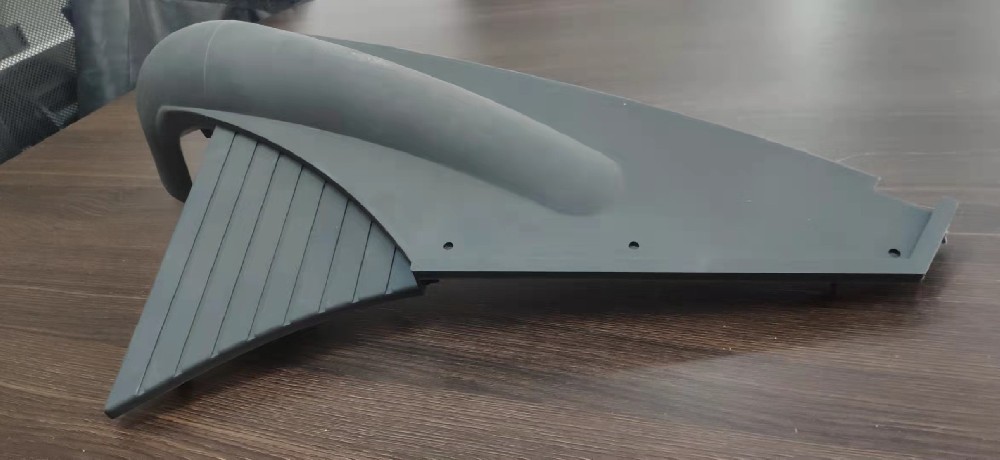
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產生交聯或 硫化反應,流道系統通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定