
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產生交聯或 硫化反應,流道系統通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定范圍內,以避免可能發生的交聯反應。因此,設置冷流道系統的要求是很嚴格的:冷流道系統中的溫度梯度必須絕對保持在最小值、模具的熱離散性必須最佳以及為了防止樹脂的交聯必須配置可靠的冷流道。盡管如此,如果在操作過程中發生問題,模具必須設計得能輕易地排除故障。
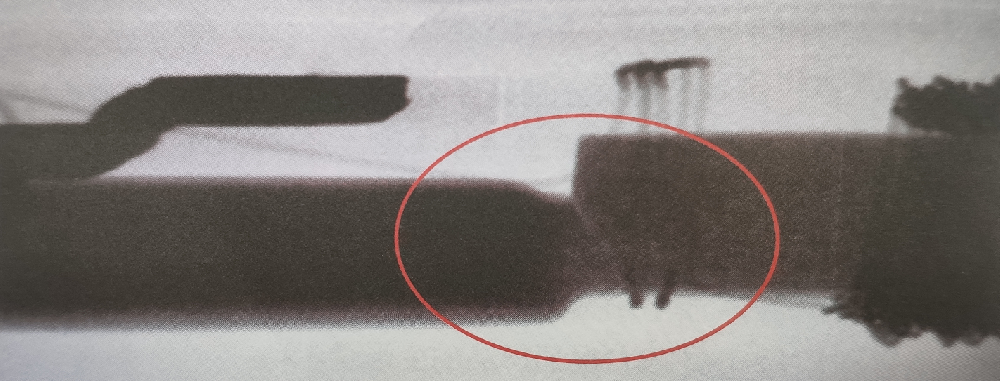
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
塑料模具是塑料加工工業中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材
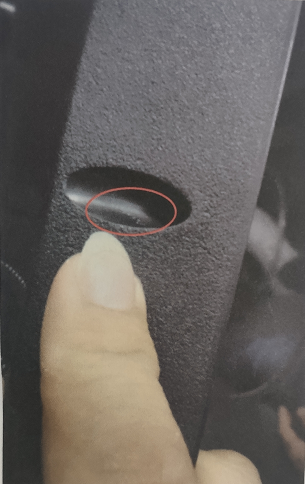
在充模過程中受到氣體的干擾常常在制品表面出現銀絲斑紋或微小氣泡或制品厚壁內形成氣泡,氣紋是指塑料產品澆口部位或表面局部存在條狀或塊狀的流痕,從而影響整個產品的外觀。 氣紋對產品的安全與功能沒有很大的影響,屬于輕微缺陷。但是會影響產品的外表面,從而影響客戶滿意度和產品的

注塑加工時料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。造成注塑產品產生料流痕的具體原因銘洋宇通注塑模具廠分析如下:1、模溫和料溫過低2、注射速度和壓力過小3、流道和澆口尺寸過小解決方法:1、注塑時增大模溫和料溫2、增加注射壓力和保壓壓力,延長保壓時間。
注塑產品缺陷概述及分析