
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

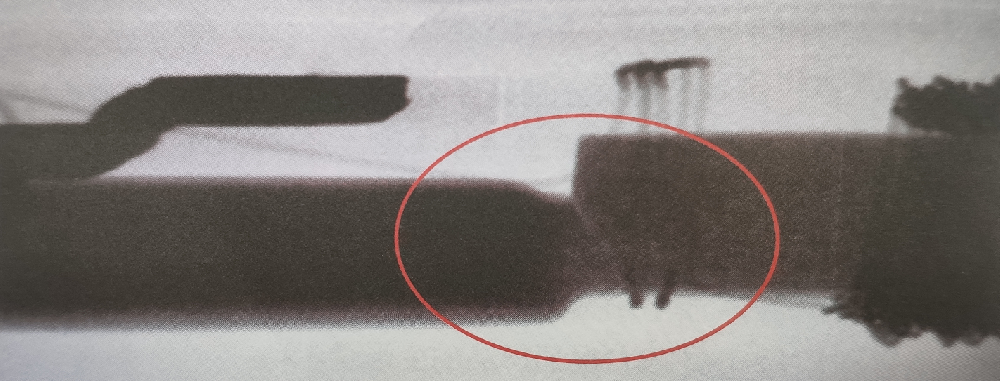
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低壓力的辦法。
針對這個問題,總結了以下因素參考;
1、操作因素:磁鐵是否準確放入定位夾具內;
2、產(chǎn)品設計因素:產(chǎn)品結構是否合理或干涉到磁鐵;磁鐵在組裝的時候,累積誤差是否超出范圍;
3、材料因素:磁鐵材料脆性強;
4、模具因素:澆口位置是否正確;模具內定位是否受力不平;
5、注塑工藝因素:壓力、速度、位置選擇是否恰當;
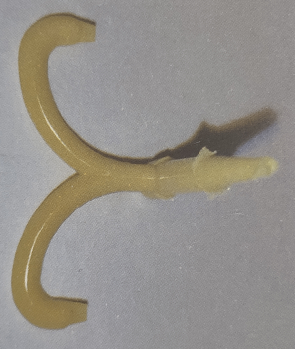
注塑產(chǎn)品的缺陷分析料頭附近有暗區(qū)1、 表觀在料頭周圍有可辨別的環(huán)形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環(huán)形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發(fā)生這種現(xiàn)象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易

注塑機是按一定程序運行的,每次運行都要經(jīng)過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環(huán)過程,其中每一步稱為一個工作環(huán)節(jié),注塑加工實現(xiàn)每一個工作環(huán)節(jié),都有一個獨立的控制電路。程序檢查法就是確認故障具體出現(xiàn)在哪個控制環(huán)節(jié)上,這樣排除故障的方向就明確了,有了針
塑料制品廠生產(chǎn)的注塑產(chǎn)品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過程中物料的“分流后匯合”現(xiàn)象發(fā)生的可能性。為了減少并消除這一現(xiàn)象,有如下方法:1)提高模具溫度2)調整
聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗稱有機玻璃,是光學性能最好的塑料。PMMA力學和電學性能一般,熱膨脹系數(shù)是無機玻璃的8-10倍,長期使用溫度僅為80度,吸濕性偏高,水中浸泡24h后吸水率達到0.1%-0.4%。PMMA能注塑、擠出和熱成型透明制品也可以澆鑄成型,將液體的PMMA單體和催化劑一起注入模具
各種塑料的流動性也因各成型因素而變,主要影響的因素有如下幾點: ①溫度料溫高則流動性增大,但不同塑料也各有差異,PS (尤其耐沖擊型及MFR值較高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動性隨溫度變化較大。對PE、POM、則溫度增減對其流動性影響較小。所