
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

注塑機(jī)是按一定程序運(yùn)行的,每次運(yùn)行都要經(jīng)過合模、座進(jìn)、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環(huán)過程,其中每一步稱為一個(gè)工作環(huán)節(jié),注塑加工實(shí)現(xiàn)每一個(gè)工作環(huán)節(jié),都有一個(gè)獨(dú)立的控制電路。程序檢查法就是確認(rèn)故障具體出現(xiàn)在哪個(gè)控制環(huán)節(jié)上,這樣排除故障的方向就明確了,有了針對(duì)性對(duì)排除故障很重要。這種方法不僅適用于有觸點(diǎn)的電氣控制系統(tǒng),也適用于無觸點(diǎn)控制系統(tǒng),如PC控制系統(tǒng)或單片機(jī)控制系統(tǒng);
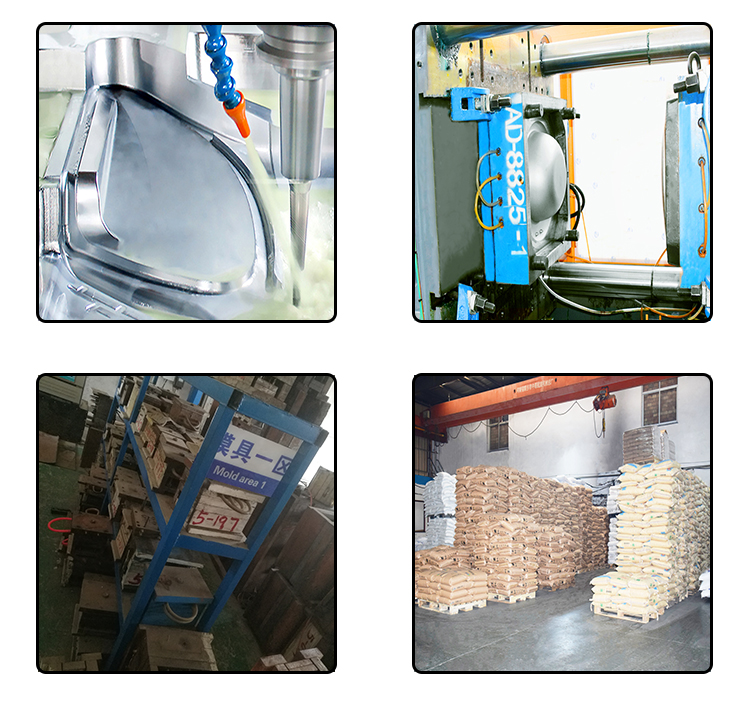
我們可以從以下三個(gè)方面來解決這個(gè)變色與發(fā)黃的問題;材料:1、注塑生產(chǎn)時(shí)要檢查所用色母粒或添加劑的耐溫性與熱穩(wěn)定性。 2、檢查干燥溫度和時(shí)間。塑料模具:加大澆口或改為其他類型的澆口。注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時(shí)的螺桿轉(zhuǎn)速及背壓。 &nb

外觀缺陷: 在注塑加工時(shí)塑料制品廠應(yīng)該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉(zhuǎn)移到了制件表面?以下總結(jié)了幾點(diǎn)原因和解決辦法:■熔料溫度太低■過低的熔料溫度會(huì)導(dǎo)致熔料黏度升高(熔料變稠),從而引起熔料
(1) 按受熱冷卻時(shí)樹脂呈現(xiàn)的特性分類這種分類方法是用得最多,也是比較科學(xué)的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時(shí)加熱時(shí)軟化,溫度升高至一定程度時(shí)呈熔融態(tài), 成為可流動(dòng)的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。注塑加工它在加熱、
注塑機(jī)是按一定程序運(yùn)行的,每次運(yùn)行都要經(jīng)過合模、座進(jìn)、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環(huán)過程,其中每一步稱為一個(gè)工作環(huán)節(jié),注塑加工實(shí)現(xiàn)每一個(gè)工作環(huán)節(jié),都有一個(gè)獨(dú)立的控制電路。程序檢查法就是確認(rèn)故障具體出現(xiàn)在哪個(gè)控制環(huán)節(jié)上,這樣排除故障的方向就明確了,有了針
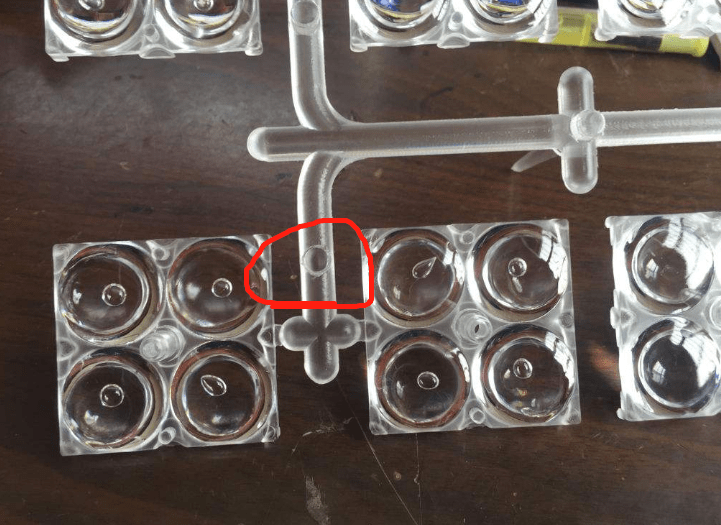
氣泡出現(xiàn)在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調(diào)整工藝等問題方面總計(jì)以下原因,成因及解決辦法:1、加料過程中沒控制好量,導(dǎo)致注射壓力過高,只需調(diào)整加料量即可;2、冷卻時(shí)間不足。可以在機(jī)器外使用冷壓模降溫冷卻;3、溫度過高,會(huì)在制品中出現(xiàn)分解黑線的現(xiàn)象。若分解情