
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

我們可以從以下三個方面來解決這個變色與發黃的問題;
材料:1、注塑生產時要檢查所用色母粒或添加劑的耐溫性與熱穩定性。
2、檢查干燥溫度和時間。
塑料模具:加大澆口或改為其他類型的澆口。
注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時的螺桿轉速及背壓。
2、檢查注射量,確認是否使用正確的塑化單元。
3、降低注射速度,以減少剪切升溫現象。
4、確認生產過程中是否有過長時間的停機,停機時,料筒的溫度需降低。
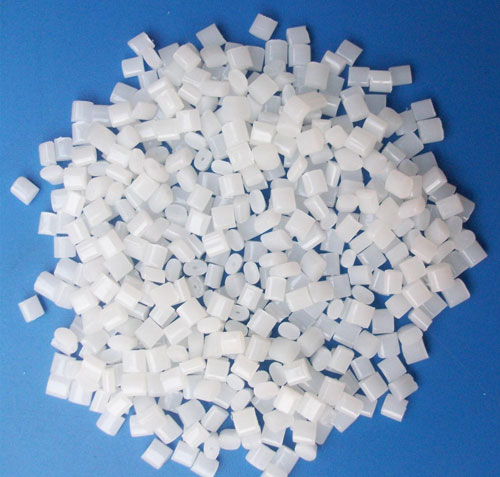
首先化學名稱不一致,abs化學名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學名稱是聚丙烯。其次是燃燒性質不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設定一個前提,因為
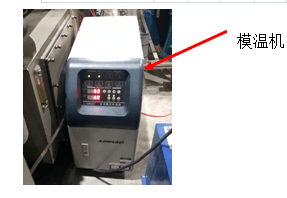
加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。(5)適
注塑加工廠家保 壓階段的作用是持續施加壓力,壓實熔體,增加塑料密度(增密),以補償塑料的收縮行為。在保壓過程中,由于模腔中已經填滿塑料,背壓較高。在保壓壓實過程中,注塑機螺桿僅能慢慢地向前作微小移動,塑料的流動速度也較為緩慢,這時的流動稱作保壓流動。由于在保壓階段,塑料受模壁冷卻固

模具的使用壽命是指模具在保證所加工產品零件質量的前提下,所能加工的制作的總數量,它包括工作面的多次修磨和易損件更換后的壽命。1、模具結構合理的模具結構有助于提高模具的承載能力,減輕模具承受的熱及機械負荷。可靠的模具導向機構可以避免凸模和凹模間的互相啃傷;承受高強度負荷的冷墩和冷擠壓模具通過截面尺寸變化
消除原料樹脂、色母的影響 控制原材料是徹底解決色差的關鍵。因此,尤其是生產淺色制品時,不能忽視原料樹脂的熱穩定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數注塑生產廠家本身并不生產塑料母料或色母,這樣,可將注意的焦點放在生產管理和原材料檢驗上。