
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

注塑加工廠家保 壓階段的作用是持續(xù)施加壓力,壓實(shí)熔體,增加塑料密度(增密),以補(bǔ)償塑料的收縮行為。在保壓過程中,由于模腔中已經(jīng)填滿塑料,背壓較高。在保壓壓實(shí)過程中,注塑機(jī)螺桿僅能慢慢地向前作微小移動(dòng),塑料的流動(dòng)速度也較為緩慢,這時(shí)的流動(dòng)稱作保壓流動(dòng)。由于在保壓階段,塑料受模壁冷卻固化加快,熔體粘度增加也很快,因此模具型腔內(nèi)的阻力很大。在保壓的后期,材料密度持續(xù)增大,塑件也逐漸成型,保壓階段要一直持續(xù)到澆口固化封口為止,此時(shí)保壓階段的模腔壓力達(dá)到最高值。
在保壓階段,由于壓力相當(dāng)高,塑料制品呈現(xiàn)部分可壓縮特性。在壓力較高區(qū)域,塑料較為密實(shí),密度較高;在壓力較低區(qū)域,塑料較為疏松,密度較低,因此造成密度分布隨位置及時(shí)間發(fā)生變化。保壓過程中塑料流速極低,流動(dòng)不再起主導(dǎo)作用;壓力為影響保壓過程的主要因素。
解決高光PP注塑件表面縮痕可以從下面三種方法來(lái)實(shí)現(xiàn)。一、模具設(shè)計(jì)上的解決措施1.1 水路設(shè)計(jì)合理的水路設(shè)計(jì)使得型腔表面的模溫盡可能一致。必要時(shí),在局部壁厚較大或者散熱不好的區(qū)域加強(qiáng)冷卻。在筋對(duì)應(yīng)的模面加強(qiáng)冷卻,使得表面固化層較快形成,當(dāng)表面固化層較厚時(shí),剛性較大,不容易產(chǎn)生縮痕。當(dāng)形成筋的動(dòng)定模對(duì)應(yīng)面都是
塑料加工廠生產(chǎn)的大多數(shù)塑料質(zhì)輕,化學(xué)性穩(wěn)定,不會(huì)銹蝕;耐沖擊性好;具有較好的透明性和耐磨耗性;絕緣性好,導(dǎo)熱性低;一般成型性、著色性好,加工成本低;大部分塑料耐熱性差,熱膨脹率大,易燃燒;尺寸穩(wěn)定性差,容易變形;多數(shù)塑料耐低溫性差,低溫下變脆,容易老化;某些塑料易溶于溶劑。塑料可區(qū)分為熱固性與

出現(xiàn)燒焦這種情況,需要先用高速注射確認(rèn)產(chǎn)品是否會(huì)出現(xiàn)更嚴(yán)重的燒焦。如果末端出現(xiàn)的燒焦明顯嚴(yán)重的話,可以斷定塑料模具的排氣系統(tǒng)設(shè)計(jì)不良,排氣效果不佳;要徹底解決就需要加開排氣、調(diào)整模具的澆口位置和大小。調(diào)整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數(shù)量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導(dǎo)致頂出殘余應(yīng)力集中而開裂。(2)制件結(jié)構(gòu)不能太薄,過渡部分應(yīng)盡量采用圓弧過渡,避免尖角、倒角造成應(yīng)力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
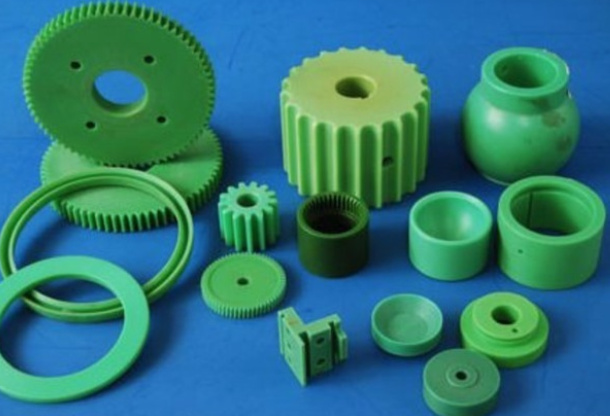
注塑加工廠家在塑料制品生產(chǎn)匯總出現(xiàn)這些縮孔、縮水、不飽模、毛邊、熔接痕、銀絲、噴痕、燒焦、翹曲變形、開裂/破裂、尺寸超差及其它常見注塑問題描述、原因分析,以及在模具設(shè)計(jì)、成型工藝控制、產(chǎn)品設(shè)計(jì)及塑料材料等方面之解決對(duì)策。●注塑件周邊缺膠、不飽模的原因分析及解決對(duì)策●批鋒(毛邊)的原因分析及