
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;
1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。
2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。
3.注塑車間車床清算不潔凈,導致塵埃從進氣口進入烘機。
4.絲印按書面文件要求制作, 無斷線、模糊、粗細不均、零落、刮花等征象。
5.邊角樣式按圖紙要求,齊平導圓,不可以有異狀邊角。
6.表面平整,無明顯變形,露在外部的面無凸點凸包。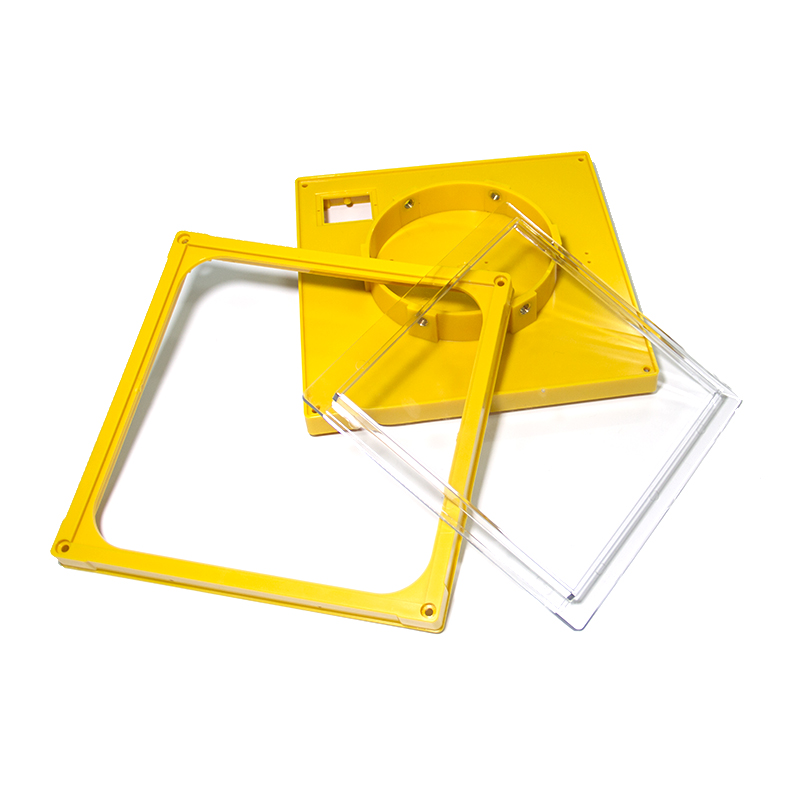
注塑加工的外觀要求是嚴苛的,特別是在注塑成型后,對其要求就加倍的嚴酷。
在注塑加工模制塑料零件時,熔融資料的外層和型腔表面會登時冷卻以組成低密度的固態外殼。由于塑料的導熱性差,塑料部件的內層被遲鈍冷卻以組成具有大縮短率的高密度固體層。于是,壁厚,遲鈍冷卻和高密度層厚度進一步收縮。另外,刺進件的存在與否以及刺進件的結構和數量干脆影響舉止方向,密度散播和抗縮短性等,于是塑料零件的特征對縮短標準和方向性影響更大

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面
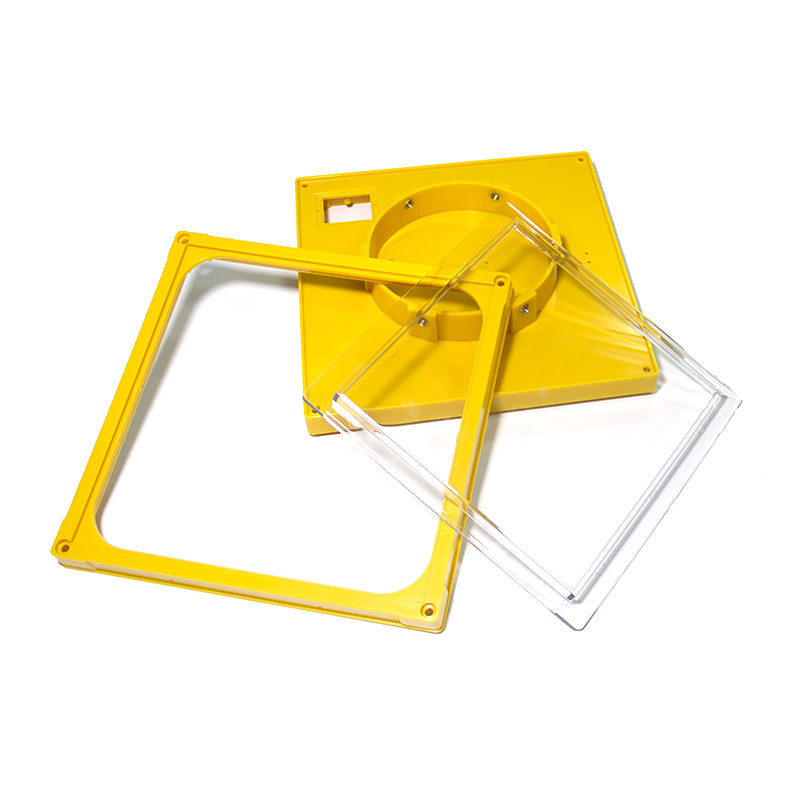
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注
(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
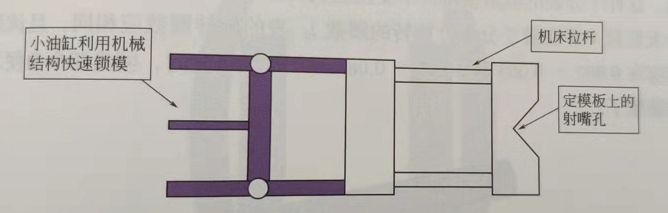
一、直立式AC/DC注塑機系列:該機型主要是針對連接線、各類電子、電腦數據線以及電源插頭線的注塑成型等,塑料制品廠注塑產品精確標準要求不高,一般以PVC、PE等塑膠料注塑為主導,適合于該產品的具體適用機型規格一般鎖模力從15T到35T不等,因各廠家機型的具體容模量,配置等有異,在選購前一定要求廠家