
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

表面處理的方法及技巧
塑料制品的表面處理主要方法可歸納以下7點。
(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。
(2)表面活性劑處理法 該法主要是利用各種陰離子、非離子、兩性表面活性劑的水溶液對塑料表面進行處理,除去表面的灰塵和遷移出的各種助劑,保證涂膜對塑料的附著。該法污染小,有利于無機物的去除,對有機物的去除效果不如溶劑處理法。
(3)溶劑清洗法 該法主要利用三氯乙烷等含氯溶劑對塑料表面進行處理,除去表面的灰塵和遷移出的各種有機助劑,保證涂膜對塑料的附著。該法可采用噴、刷、蒸洗等各種工藝,對有機物的去除效果較好,但容易造成環境污染。
(4)火焰處理法 該法主要利用各種氧化火焰對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法處理簡單,但容易處理過度造成制品變形。
(5)等離子處理法 該法主要利用各種方式對塑料表面進行放電處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法具有處理時間短,效果好的特點,但設備投資較大。
(6)紫外線處理法 該法主要利用紫外線對塑料表面進行照射,在空氣中氧的參與下,使塑料表面引入極性基團或發生活化,從而增強涂膜對塑料表面附著力。該法處理簡單,但對底材的選擇性較高。
(7)打磨處理法 該法主要利用輕度噴砂或手工打磨的方式,使塑料表面積增大,以達到增強涂膜附著力的目的。該法是最簡單的通用表面處理方式,但由于是干式打磨,所以粉塵污染較大。
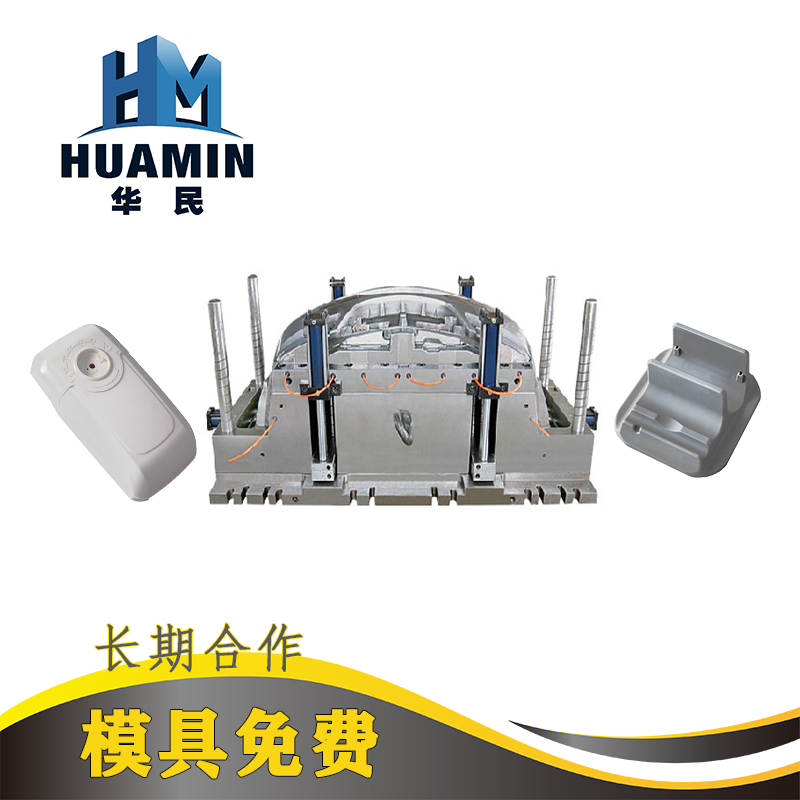
熱流道技術是應用于注塑加工廠工業的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態,從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保
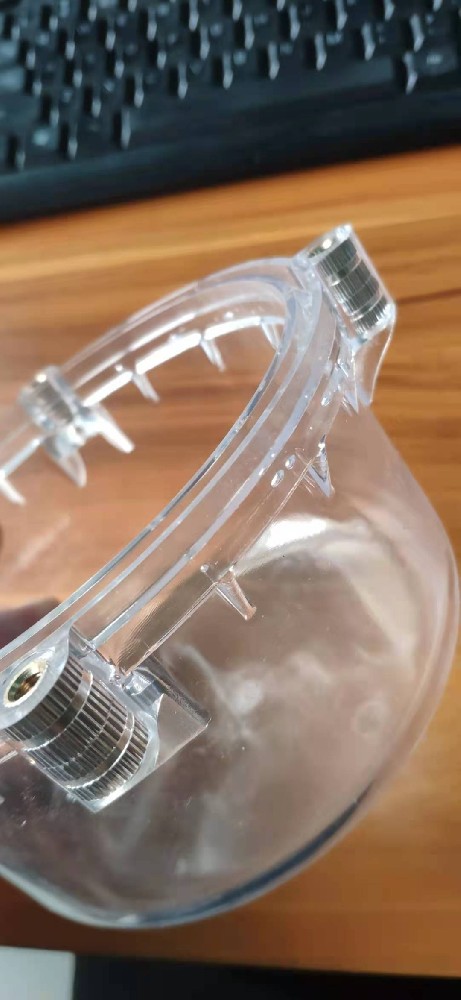
注塑件塑料制品加工有氣泡是指產品的壁厚中心處由于冷卻較慢,表面迅速冷卻和收縮將物料牽引拉扯,從而使成型時體積收縮不均而產生了空洞;另外原料受熱分解時產生的水分和空氣也會形成產品內部的氣泡。 這種缺陷通常的表現是在成品內部包含許多很微小的氣泡,也會伴隨銀紋發生。對于

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結合處未能完全融合而產生的。一般情況下,主要影響外觀,對涂裝、電鍍產生影響。嚴重時,對塑料制品強度產生影響(特別是在纖維增強樹脂時,尤為嚴重)可參考以下幾項予以改善:l)調整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速
注塑壓力是由注塑系統的液壓系統提供的。液壓缸的壓力通過注塑機螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動下,經注塑機的噴嘴進入模具的豎流道(對于部分模具來說也是主流道)、主流道、分流道,并經澆口進入模具型腔,這個過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動過程中