
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑壓力是由注塑系統的液壓系統提供的。液壓缸的壓力通過注塑機螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動下,經注塑機的噴嘴進入模具的豎流道(對于部分模具來說也是主流道)、主流道、分流道,并經澆口進入模具型腔,這個過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動過程中的阻力,或者反過來說,流動過程中存在的阻力需要注塑機的壓力來抵消,以保證填充過程順利進行。
塑料制品廠在注塑過程中,注塑機噴嘴處的壓力最高,以克服熔體全程中的流動阻力。其后,壓力沿著流動長度往熔體最前端波前處逐步降低,如果模腔內部排氣良好,則熔體前端最后的壓力就是大氣壓。
影響熔體填充壓力的因素很多,概括起來有3類:(1)材料因素,如塑料的類型、粘度等;(2)結構性因素,如澆注系統的類型、數目和位置,模具的型腔形狀以及制品的厚度等;(3)成型的工藝要素。
塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的
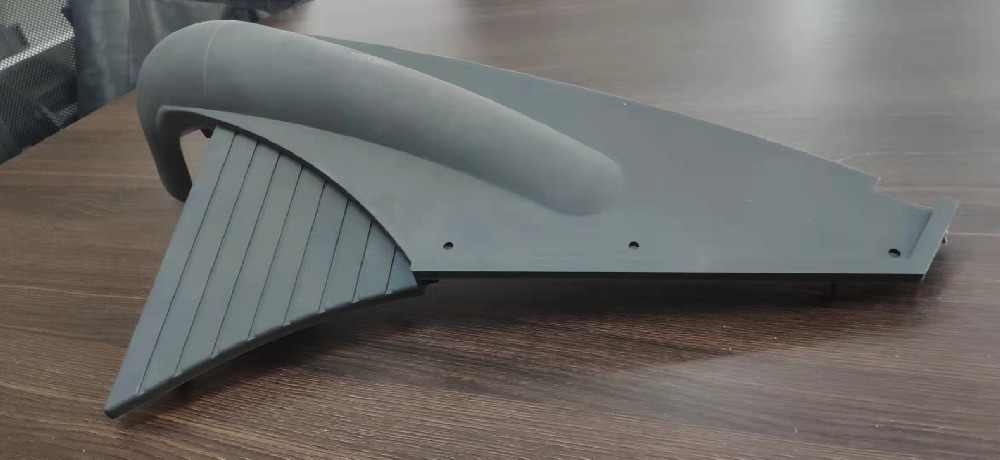
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;
注塑成型塑料制品變形(翹曲、扭曲)是指注塑時,模具內的材料受到高壓而產生內部應力,導致脫模時注塑產品的形狀偏離了產品設計的形狀和模具型腔固有的形狀,注塑的塑料產品外形尺寸與產品設計的尺寸有較大差異(收縮翹曲),并發生不規則的彎曲。 塑料產品的變形是不可避免的,只是有