
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。
模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻速度的影響很大。模具材料熱傳導系數越高,單位時間內將熱量從塑料傳遞而出的效果越佳,冷卻時間也越短。
冷卻水管配置方式。冷卻水管越靠近模腔,管徑越大,數目越多,冷卻效果越佳,冷卻時間越短。
冷卻液流量。冷卻水流量越大(一般以達到紊流為佳),冷卻水以熱對流方式帶走熱量的效果也越好。
冷卻液的性質。冷卻液的粘度及熱傳導系數也會影響到模具的熱傳導效果。冷卻液粘度越低,熱傳導系數越高,溫度越低,冷卻效果越佳。
塑料選擇。塑料的是指塑料將熱量從熱的地方向冷的地方傳導速度的量度。塑料熱傳導系數越高,代表熱傳導效果越佳,或是塑料比熱低,溫度容易發生變化,因此熱量容易散逸,熱傳導效果較佳,所需冷卻時間較短。
模具加工廠加工參數設定。料溫越高,模溫越高,頂出溫度越低,所需冷卻時間越長。
解決高光PP注塑件表面縮痕可以從下面三種方法來實現。一、模具設計上的解決措施1.1 水路設計合理的水路設計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區域加強冷卻。在筋對應的模面加強冷卻,使得表面固化層較快形成,當表面固化層較厚時,剛性較大,不容易產生縮痕。當形成筋的動定模對應面都是
塑料加工注意事項1、塑料注塑加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行。2、在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域
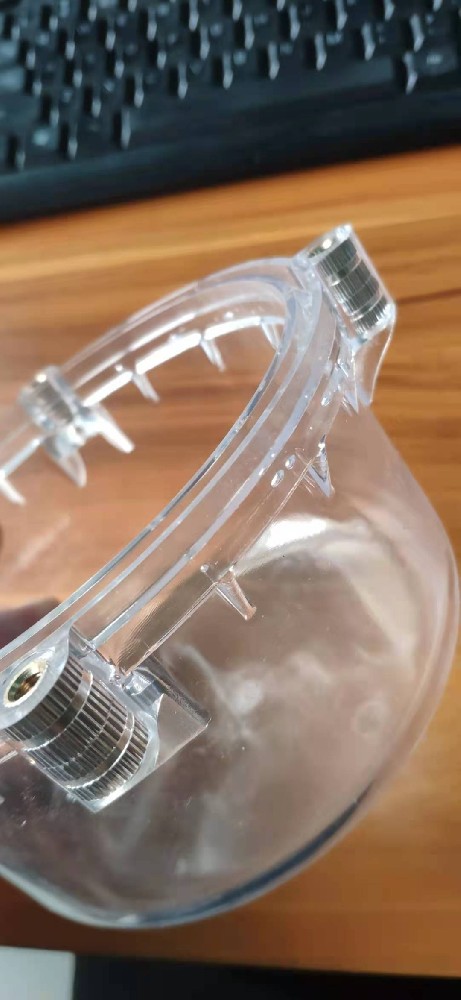
注塑件塑料制品加工有氣泡是指產品的壁厚中心處由于冷卻較慢,表面迅速冷卻和收縮將物料牽引拉扯,從而使成型時體積收縮不均而產生了空洞;另外原料受熱分解時產生的水分和空氣也會形成產品內部的氣泡。 這種缺陷通常的表現是在成品內部包含許多很微小的氣泡,也會伴隨銀紋發生。對于
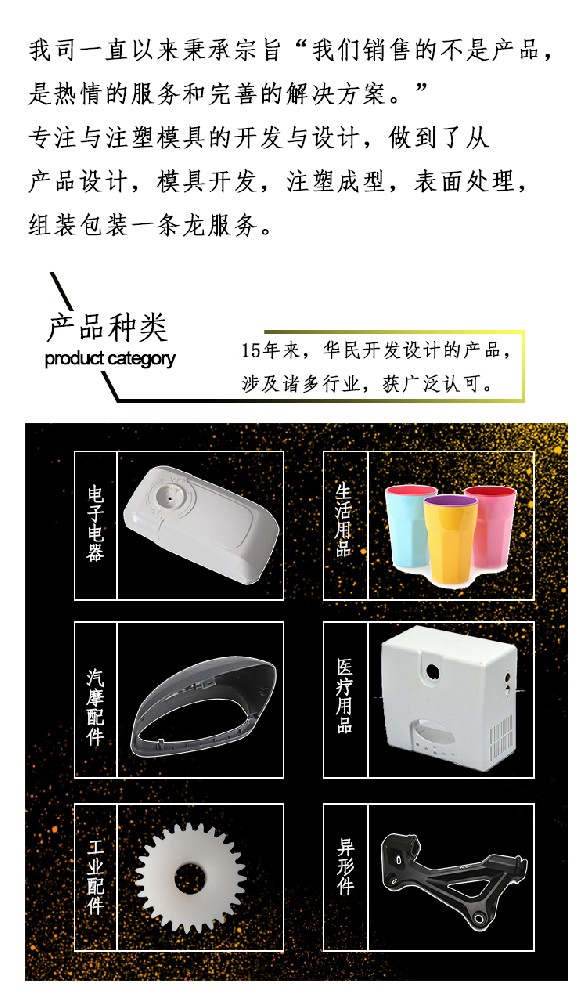
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不
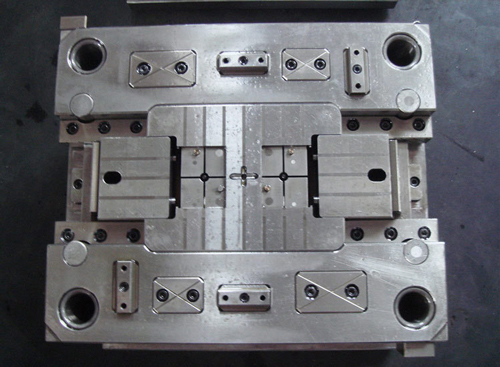
如何找到合適的模具加工廠,現在國內工業的情況,找幾家模具加工廠是很容易的,但是機械加工廠良莠不齊,在采購模具這種價格較高的零件時,如何識別可靠的模具供應商,我站在技術的角度稍微說一下,我沒在采購干過,可能會比較片面。模具設計是模具產品生產周期內不可忽視的重要環節,做好這項工作對提高產品質量具有積極意義