
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

1.橡膠注塑:橡膠注射成型是一種將膠料直接從機(jī)筒注入模型硫化的生產(chǎn)方法。橡膠注塑的優(yōu)點是:雖屬間歇操作,但成型周期短,生產(chǎn)效率高取消了胚料準(zhǔn)備工序,勞動強(qiáng)度小,產(chǎn)品質(zhì)量優(yōu)異。
2.塑料注塑:塑料注塑是塑料制品的一種方法,將熔融的塑料利用壓力注進(jìn)塑料制品模具中,冷卻成型得到想要各種塑料件。有專門用于進(jìn)行注塑的機(jī)械注塑機(jī)。目前最常使用的塑料是聚乙烯、聚丙烯、ABS、PA、聚苯乙烯等。
3.成型注塑:所得的形狀往往就是最后成品,在安裝或作為最終成品使用之前不再需要其他的加工。許多細(xì)部,諸如凸起部、肋、螺紋,都可以在注射模塑一步操作中成型出來。

注塑加工時料流痕是塑膠件在模腔內(nèi)受注射壓力和料流速度的影響在表面產(chǎn)生看得見的料流痕跡。造成注塑產(chǎn)品產(chǎn)生料流痕的具體原因銘洋宇通注塑模具廠分析如下:1、模溫和料溫過低2、注射速度和壓力過小3、流道和澆口尺寸過小解決方法:1、注塑時增大模溫和料溫2、增加注射壓力和保壓壓力,延長保壓時間。
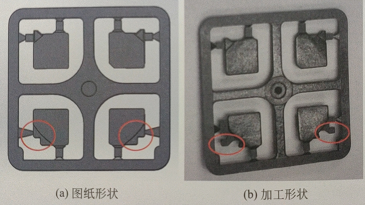
塑料產(chǎn)品形狀有差異是指注塑后的產(chǎn)品與產(chǎn)品前期開發(fā)時設(shè)計的產(chǎn)品結(jié)構(gòu)形狀存在差異; 產(chǎn)品形狀有差異是可以解決的外觀缺陷,只要是產(chǎn)品形狀產(chǎn)生了差異,不管差異對功能和外觀有沒有影響,都需要調(diào)整成一致以后,才可以生產(chǎn);
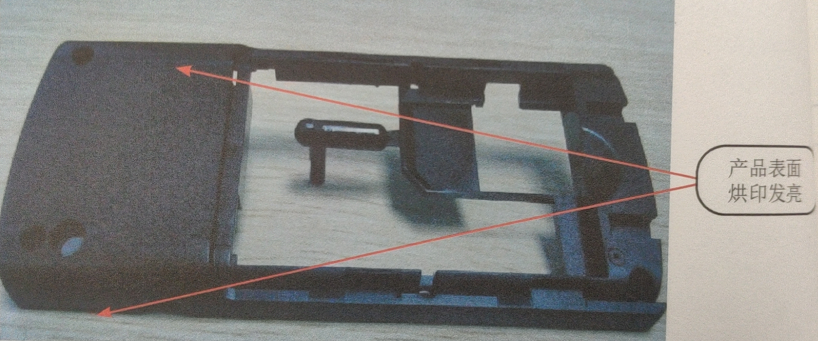
現(xiàn)象:塑料制品表面為細(xì)紋面,在成型中由于氣體沒有完全排出而導(dǎo)致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。產(chǎn)品物征:材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機(jī)殼,模具流道較長,進(jìn)膠口方式為點入進(jìn)膠,熔料流至進(jìn)膠口附近,由于速度慢及壓力
(1) 厚壁塑件比薄壁塑件收縮率大(但大多數(shù)塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內(nèi)阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復(fù)雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細(xì)長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
注塑成型塑料制品變形(翹曲、扭曲)是指注塑時,模具內(nèi)的材料受到高壓而產(chǎn)生內(nèi)部應(yīng)力,導(dǎo)致脫模時注塑產(chǎn)品的形狀偏離了產(chǎn)品設(shè)計的形狀和模具型腔固有的形狀,注塑的塑料產(chǎn)品外形尺寸與產(chǎn)品設(shè)計的尺寸有較大差異(收縮翹曲),并發(fā)生不規(guī)則的彎曲。 塑料產(chǎn)品的變形是不可避免的,只是有