
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

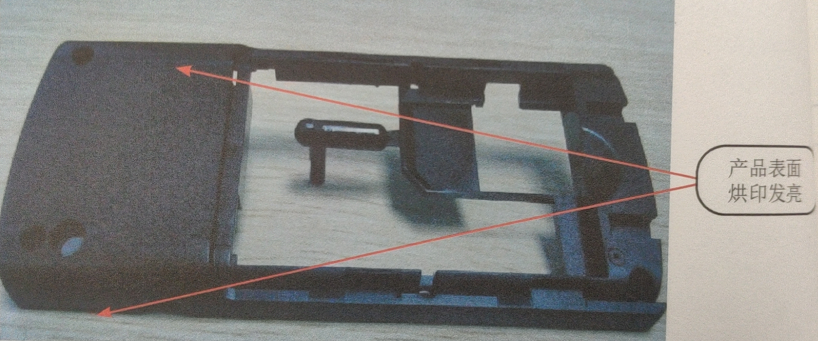
現(xiàn)象:
塑料制品表面為細(xì)紋面,在成型中由于氣體沒(méi)有完全排出而導(dǎo)致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。
產(chǎn)品物征:
材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析
不良原因分析:
①塑料模具為1x2的機(jī)殼,模具流道較長(zhǎng),進(jìn)膠口方式為點(diǎn)入進(jìn)膠,熔料流至進(jìn)膠口附近,由于速度慢及壓力大,造成產(chǎn)品應(yīng)力增加,烘印明顯。
②模具溫度設(shè)定得過(guò)低不利于氣體排出模而造成困氣。
塑料加工廠的相應(yīng)對(duì)策:
①運(yùn)用多級(jí)注射及位置切換。
②第一段用相對(duì)快的速度剛剛充滿流道至進(jìn)膠口及找出相應(yīng)的切換位置;第二段用中速較大壓力充滿模腔的95%以免高溫的熔融膠料冷卻:第三段用慢速充滿模腔,使模腔內(nèi)的空氣完全排出,最后轉(zhuǎn)換到保壓切換位置。
③注塑加工提高模具體溫度。
④在分型面四周加開(kāi)排氣。
⑤用橡皮擦擦發(fā)亮表面。

塑料首先在注射機(jī)底加熱料筒內(nèi)受熱熔融,然后在注射機(jī)的螺桿或柱塞推動(dòng)下,經(jīng)注射機(jī)噴嘴和模具的澆注系統(tǒng)進(jìn)入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結(jié)構(gòu)通常由成型部件、澆注系統(tǒng)、導(dǎo)向部件、推出機(jī)構(gòu)、調(diào)溫系統(tǒng)、排氣系統(tǒng)、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質(zhì)主要為碳素結(jié)構(gòu)鋼、碳素
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點(diǎn)。(1)化學(xué)藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學(xué)品水溶液對(duì)塑料表面進(jìn)行處理,從而引入極性基團(tuán)來(lái)增強(qiáng)涂膜對(duì)塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問(wèn)題。(2)表面

注塑成型塑料制品變形(翹曲、扭曲)是指注塑時(shí),模具內(nèi)的材料受到高壓而產(chǎn)生內(nèi)部應(yīng)力,導(dǎo)致脫模時(shí)注塑產(chǎn)品的形狀偏離了產(chǎn)品設(shè)計(jì)的形狀和模具型腔固有的形狀,注塑的塑料產(chǎn)品外形尺寸與產(chǎn)品設(shè)計(jì)的尺寸有較大差異(收縮翹曲),并發(fā)生不規(guī)則的彎曲。 塑料產(chǎn)品的變形是不可避免的,只是有
1、加工特性好塑料可以根據(jù)使用要求加工成多種形狀的產(chǎn)品,且加工工藝簡(jiǎn)單,宜于采用機(jī)械化大規(guī)模生產(chǎn)。2、質(zhì)輕塑料的密度在0.8-2.2g/cm3之間,一般只有鋼的1/3-1/4,鋁的1/2,混凝土的1/3,與木材相近。用于裝飾裝修工程,可以減輕施工強(qiáng)度和降低建筑物的自重。3、比強(qiáng)度大塑料的比強(qiáng)度遠(yuǎn)高于水泥混凝土,接近甚至超
注塑模具加工成型歷程當(dāng)中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑歷程不完全,因?yàn)槟G粵](méi)有填滿塑料或注塑歷程貧乏某些細(xì)節(jié)。 2.可能出現(xiàn)問(wèn)題的緣故:(1).注塑速度不足。(2).塑料缺料(3).螺桿能手程結(jié)束處沒(méi)留下螺桿墊料。(4).運(yùn)行時(shí)間變更。(5).射料缸溫度太