
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑模具加工成型歷程當中有可能遇到缺陷以下:
1.注塑塑料制品件缺陷的特性注塑歷程不完全,因為模腔沒有填滿塑料或注塑歷程貧乏某些細節(jié)。
2.可能出現(xiàn)問題的緣故:(1).注塑速度不足。(2).塑料缺料(3).螺桿能手程結束處沒留下螺桿墊料。(4).運行時間變更。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴片面被封。(8).射嘴或射料缸外的加熱器不可以運作。(9).注塑時間太短。(10).塑料貼在料斗喉壁上。(11).注塑機容量太小(即打針分量或塑化才氣)。(12).模溫太低。(13).沒有清算潔凈模具的防銹油。(14).止退環(huán)損壞,熔料有倒流征象。
注塑件尺寸差異:1.注塑件缺陷的特性:注塑歷程當中分量尺寸的變更超過了模具、注塑機、塑料組合的生產(chǎn)才氣。2.可能出現(xiàn)問題的緣故:(1).輸入射料缸內(nèi)的塑料不均。(2).射料缸溫度或顛簸的局限太大。(3).注塑機容量太小。(4).注塑壓力不鞏固。(5).螺桿復位不鞏固。(6).運作時間的變更、溶液黏度不一致。(7).打針速度(流量控制)不鞏固。(8).應用了不適合模具的塑料種類。(9).思量模溫、打針壓力、速度、時間和保壓等對產(chǎn)品的影響。

出現(xiàn)燒焦這種情況,需要先用高速注射確認產(chǎn)品是否會出現(xiàn)更嚴重的燒焦。如果末端出現(xiàn)的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統(tǒng)設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調整模具的澆口位置和大小。調整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總
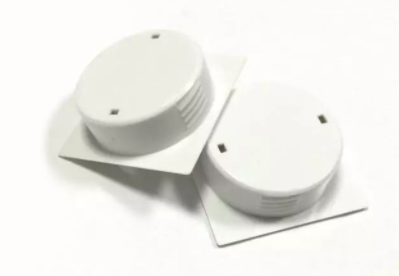
注塑件缺陷的特征:注塑塑料制品過程不完全,因為模腔沒有填滿塑料或注塑過程缺少某些細節(jié)。可能出現(xiàn)問題的原因:(1).塑料制品廠在生產(chǎn)過程中注塑速度不足。(2).塑料短缺。(3).螺桿在行程結束處沒留下螺桿墊料。(4).運行時間變化。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴部分
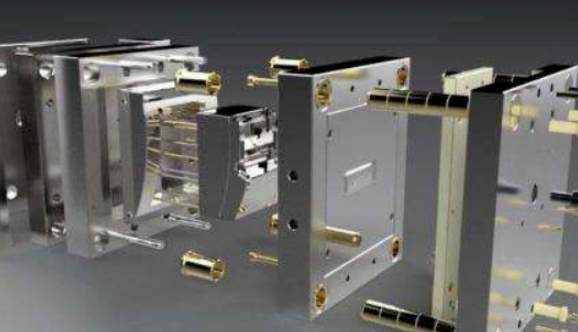
模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有:1.分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方
1、加工特性好塑料可以根據(jù)使用要求加工成多種形狀的產(chǎn)品,且加工工藝簡單,宜于采用機械化大規(guī)模生產(chǎn)。2、質輕塑料的密度在0.8-2.2g/cm3之間,一般只有鋼的1/3-1/4,鋁的1/2,混凝土的1/3,與木材相近。用于裝飾裝修工程,可以減輕施工強度和降低建筑物的自重。3、比強度大塑料的比強度遠高于水泥混凝土,接近甚至超
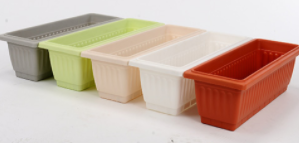
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產(chǎn)過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當?shù)淖⑺軝C,如果注塑機存在物料死角等