
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

注塑模具的結(jié)構(gòu)形式和加工質(zhì)量直接影響塑件的質(zhì)量和生產(chǎn)效率。模具生產(chǎn)過程中的故障有很多種。以下是幾種常見故障的解決方案。
澆口脫模困難:在注塑過程中,澆口粘在澆口套上,不易脫落。開模時(shí),產(chǎn)品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動(dòng),這嚴(yán)重影響了生產(chǎn)效率。造成這種故障的主要原因是澆口錐孔光潔度差,內(nèi)孔圓周方向有刀痕。另外,材料太軟,使用一段時(shí)間后錐孔小端變形或損壞,水口球面弧度太小,導(dǎo)致澆口材料在此處產(chǎn)生鉚頭。澆口套錐孔加工難度大,應(yīng)盡量采用標(biāo)準(zhǔn)件。如果需要自己加工,還應(yīng)制作或購買專用鉸刀。錐孔需要磨削到Ra0.4以下。此外,設(shè)置澆口拉桿或澆口頂出機(jī)構(gòu)。
導(dǎo)柱損壞:導(dǎo)柱在注塑模具中主要起導(dǎo)向作用,保證型芯和型腔的成型面在任何情況下都不會(huì)相互接觸,導(dǎo)柱不能作為受力部件或用于定位。在以下幾種情況下,動(dòng)模和定模在注射時(shí)會(huì)產(chǎn)生巨大的橫向偏轉(zhuǎn)力:當(dāng)塑件壁厚不均勻時(shí),材料通過厚壁的流量大,壓力大在這里生成;塑件的側(cè)面是不對稱的,例如具有階梯分型面的模具,相對兩側(cè)的背壓不相等。
動(dòng)、定模偏移:對于大型模具,由于各方向的填充率不同,以及裝模時(shí)模具自重的影響,會(huì)出現(xiàn)動(dòng)、定模偏移。在這些情況下,注射時(shí)導(dǎo)柱會(huì)受到橫向偏移力,開模時(shí)導(dǎo)柱表面會(huì)粗糙和損壞。為了解決上述問題,在模具分型面的四個(gè)側(cè)面各增加一個(gè)高強(qiáng)度定位鍵。方便有效的方法是使用圓柱鑰匙。導(dǎo)孔與分型面的垂直度非常重要。加工過程中動(dòng)、定模夾緊到位,鏜床一次精加工,可保證動(dòng)、定模孔的同心度,將垂直度誤差降到較低。這此外,導(dǎo)柱和導(dǎo)套的熱處理硬度必須符合設(shè)計(jì)要求。
動(dòng)模板彎曲:注塑模具注射時(shí),型腔內(nèi)的熔融塑料產(chǎn)生巨大的背壓,一般為600-1000kg/cm2。模具制造商有時(shí)不注意這個(gè)問題,經(jīng)常改變原來的設(shè)計(jì)尺寸,或者用低強(qiáng)度的鋼板代替動(dòng)模板。在帶頂桿頂桿的模具中,由于兩側(cè)座之間的跨度大,注射時(shí)模板向下彎曲。因此,活動(dòng)模板必須采用優(yōu)質(zhì)鋼材,厚度足夠,不得使用A3等低強(qiáng)度鋼板。必要時(shí)可在活動(dòng)模板下設(shè)置支撐柱或支撐塊,以減少模板厚度,提高承載能力。 .
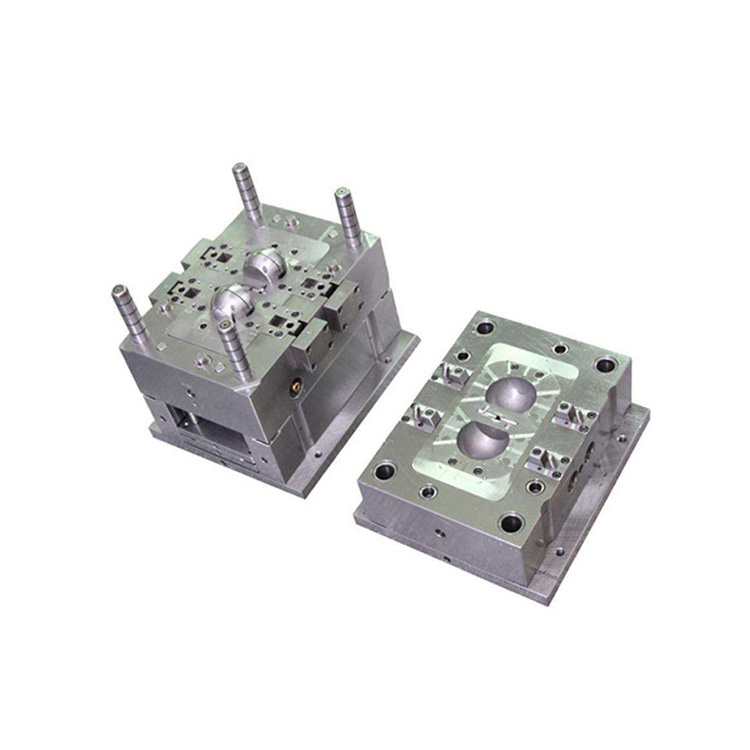
精密注塑模具根據(jù)澆注系統(tǒng)類型的不同可分為三種。熱流道模具,熱流道系統(tǒng)又稱熱流道系統(tǒng),主要由熱澆道套、熱流道板、溫控電箱等組成。我們常見的熱流道系統(tǒng)有單點(diǎn)熱澆口和多點(diǎn)熱澆口兩種。單點(diǎn)熱澆口采用單熱澆口套筒將熔融塑料直接注入型腔,適用于單型腔單澆口的塑料模具;適用于單腔多點(diǎn)進(jìn)料或多腔模具。這類模具的結(jié)構(gòu)與精澆口大致相同,比較大的區(qū)別是流道在一個(gè)或多個(gè)恒溫的熱流道板和熱噴嘴中,沒有冷料脫模,而流道和澆口直接在產(chǎn)品上,所以流道不需要脫模。在價(jià)格更高、產(chǎn)品要求更高的情況下,設(shè)計(jì)加工難度大,模具成本較高。
現(xiàn)象:物料溢邊、射嘴滴膠等這類缺陷。原因:料筒與射嘴的溫度設(shè)定不當(dāng),射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動(dòng)性太好,射嘴溫度太高而產(chǎn)生漏膠溢料現(xiàn)象。 注塑成型產(chǎn)品缺陷是造成產(chǎn)品質(zhì)量不合格的根源,產(chǎn)品缺陷又和注塑操作員、注塑維修工的技術(shù)水平有關(guān)。保證產(chǎn)品
注塑加工廠在注塑生產(chǎn)塑料制品時(shí)會(huì)遇到產(chǎn)品邊緣有邊角發(fā)生;然而注塑件邊角有毛邊大多發(fā)生在模具的分合位置上,如動(dòng)模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件

模具的使用壽命是指模具在保證所加工產(chǎn)品零件質(zhì)量的前提下,所能加工的制作的總數(shù)量,它包括工作面的多次修磨和易損件更換后的壽命。1、模具結(jié)構(gòu)合理的模具結(jié)構(gòu)有助于提高模具的承載能力,減輕模具承受的熱及機(jī)械負(fù)荷。可靠的模具導(dǎo)向機(jī)構(gòu)可以避免凸模和凹模間的互相啃傷;承受高強(qiáng)度負(fù)荷的冷墩和冷擠壓模具通過截面尺寸變化
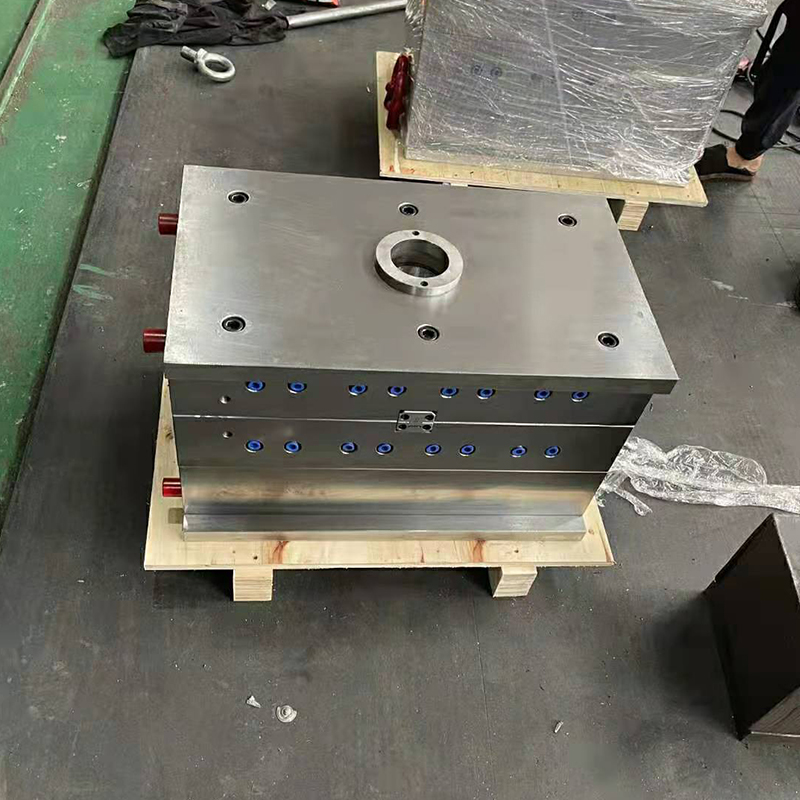
模具設(shè)計(jì)和制造與塑料加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計(jì)效果和模具制造質(zhì)量,而塑料模具設(shè)計(jì)又以正確的塑料制品設(shè)計(jì)為基礎(chǔ)。塑料模具設(shè)計(jì)要考慮的結(jié)構(gòu)要素有: ①分型面,即模具閉合時(shí)凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外
塑料注塑模具基本分為靜模和動(dòng)模。在注塑機(jī)的注射頭一邊的帶澆口套的為靜模,靜模一般有澆口套、靠板、模板組成,簡單模具(特別是靜模沒有芯子的模具)也可以不使用靠板,直接用厚一點(diǎn)的模板就可以了。澆口套一般為標(biāo)準(zhǔn)件,除非特殊原因,不建議取消。澆口套的使用有利于安裝模具、更換方便,不用自己拋光。有些特殊模具澆