
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工注意事項
1、塑料注塑加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行。
2、在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍區域慢得多。冷卻速度不同導致連接面處形成凹陷,即為人們所熟悉的收縮痕。這種缺陷嚴重限制了塑料產品的設計和成型,尤其是大型厚壁制品如電視機的斜面機殼和顯示器外殼等。事實上,對于日用電器這一類要求嚴格的產品上必須消除收縮痕,而對于玩具等一些表面質量要求不高的產品允許有塑料加工收縮痕的存在。
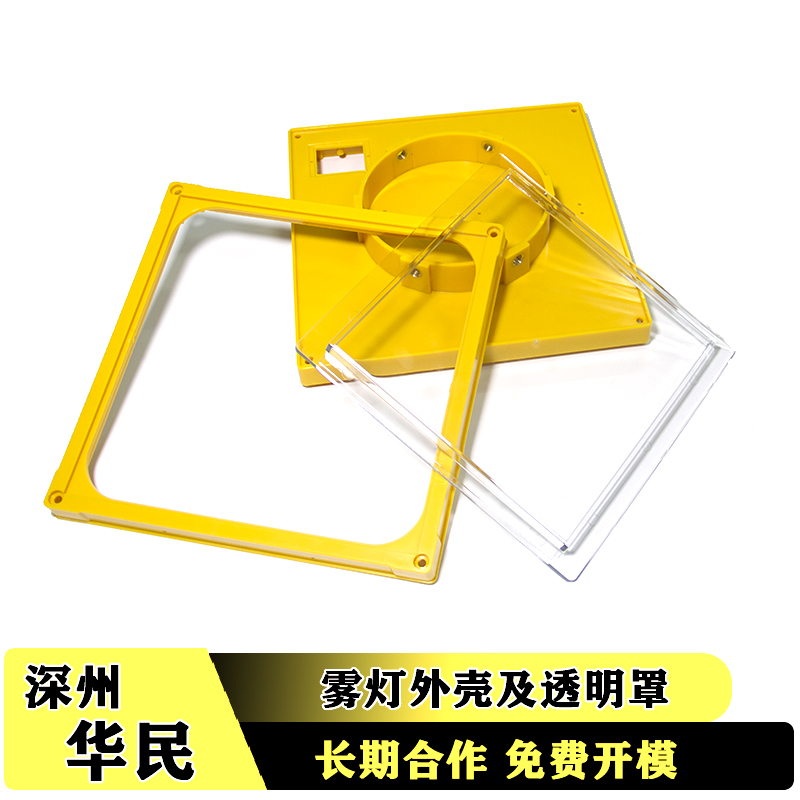
塑料模具加工主要分四個環節,分別是鍛造工藝,預備熱處理,淬火與回火,消應力退火。1、鍛造工藝。這是塑料模具工作零件制造過程中的重要環節。對于高合金工具鋼的塑料模具,通常對材料碳化物分布等金相組織提出技術要求。此外,還應嚴格控制鍛造溫度范圍,制定正確的加熱規范,采用正確
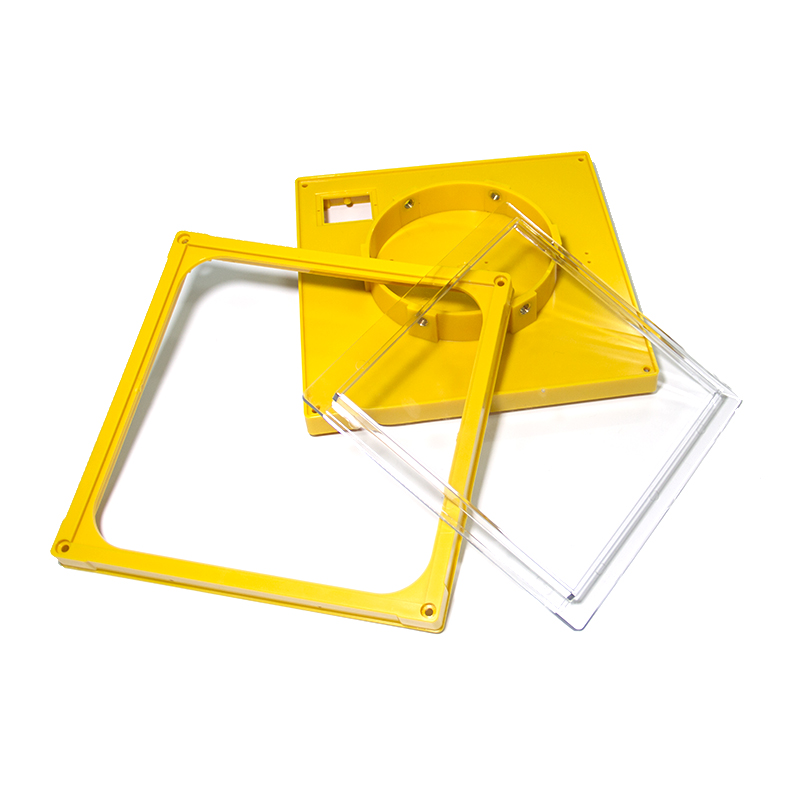
注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。3.注塑車間
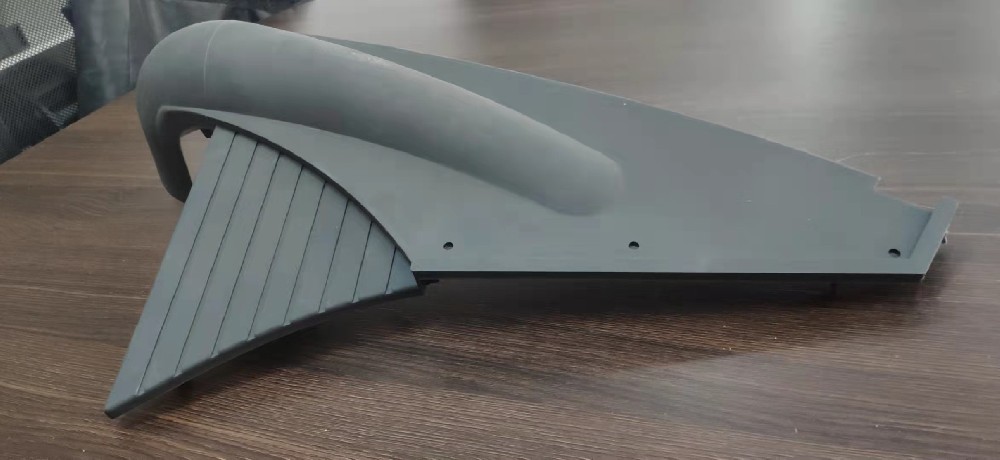
塑料制品廠在注塑產品出現尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產能力。可能出現問題的原因缺陷:輸入射料缸內的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩定。.螺桿復位不穩定。運

(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
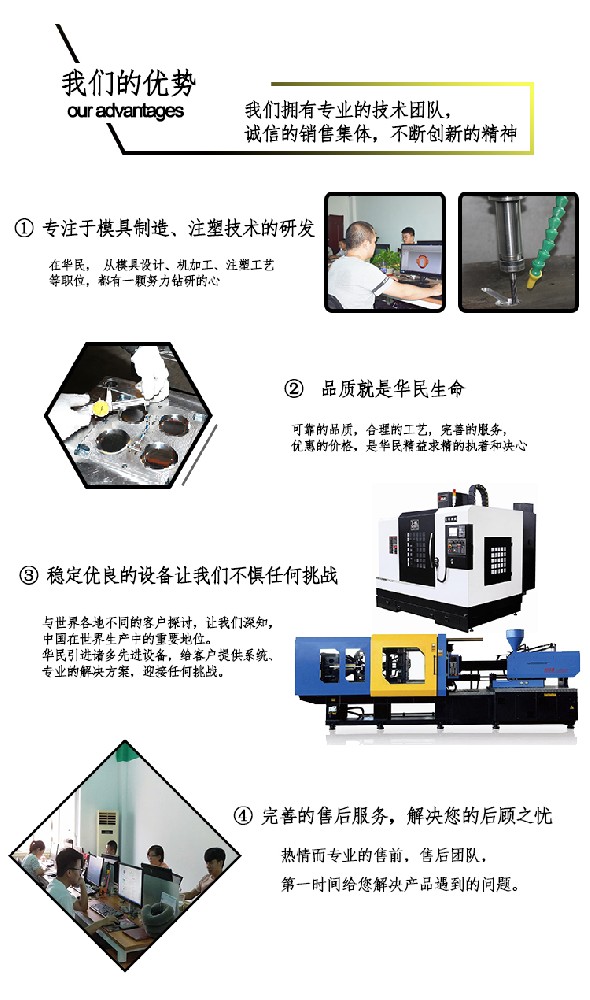
為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理