
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①塑料中含有水分或有雜質混入;
②澆口尺寸過小、形狀不好或位置不好;
③塑料模具表面不光潔,有水分或油污;
④塑料溫度低,或模溫低;
⑤料溫高或澆注系統剪切作用大,塑料分解;
⑥融料與模具表面接觸不良或模具排氣不良;
⑦潤滑劑不當或用量過多;
⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;
⑨注塑加工廠家注射速度過快,注射壓力過低;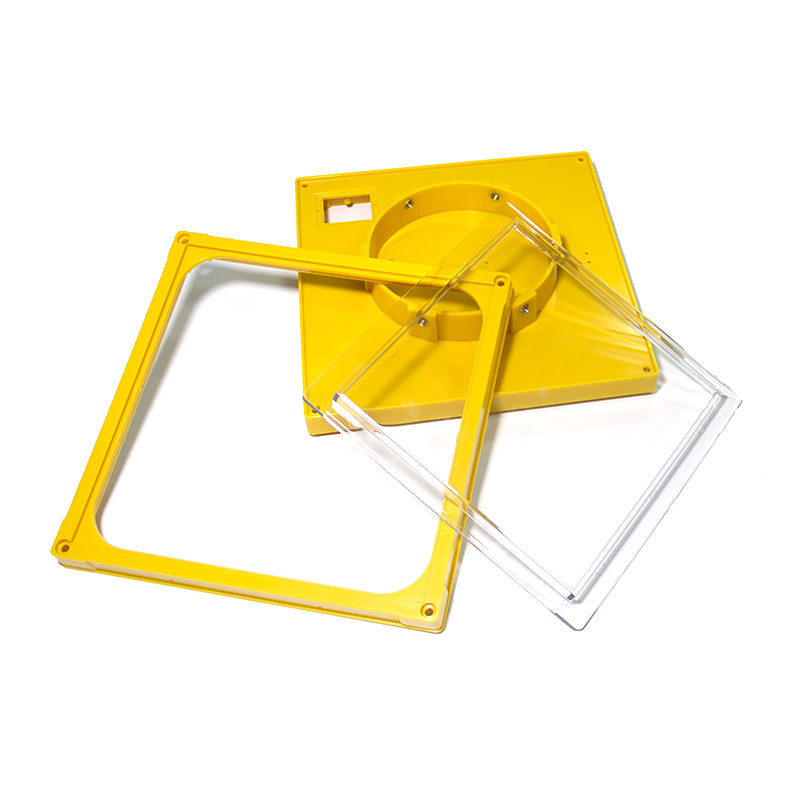
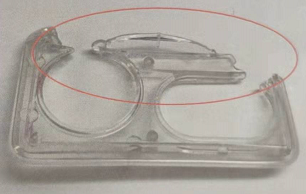
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
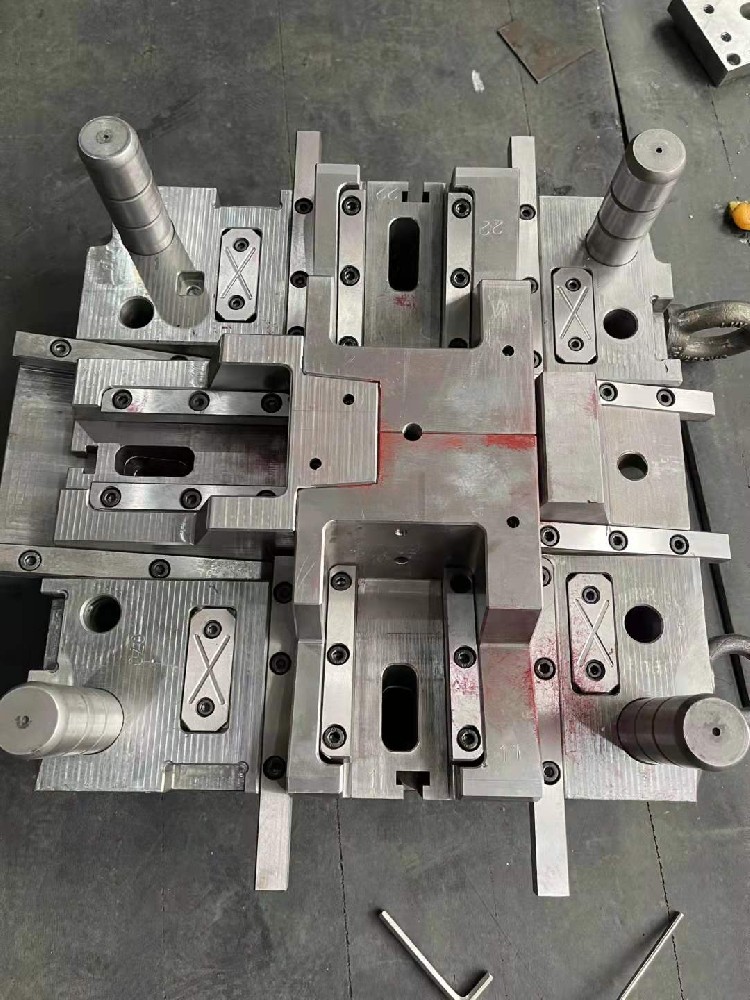
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
保溫是指在燃燒過程中,達到較高燃燒溫度范圍后,保持一段時間,或在較低的溫度下保持一段時間,統稱為保溫時間,然后進入冷卻階段。一般來說,在任何陶瓷磨削產品的燃燒過程中,或多或少都需要一段保溫時間,主要是為了盡可能平整窯內外的溫差,使產品各部分的物理化學反應均勻。使產品的組織結構趨于一致,從而獲得性能一

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
注塑產品的缺陷分析料頭附近有暗區1、 表觀在料頭周圍有可辨別的環形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發生這種現象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易