
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。
2、加工企業應在注塑機、模具正常運轉情況下,測試模具各種性能,并將最后成型的塑件尺寸測量出來,注塑加工廠家通過這些信息可確定模具的現有狀態,找出型腔、型芯、冷卻系統以及分型面等的損壞所在,根據塑件提供的信息,即可判斷模具的損壞狀態以及維修措施。
3、要對模具幾個重要零部件進行重點跟蹤檢測:頂出、導向部件的作用是確保模具開合運動及塑件頂出,若其中任何部位因損傷而卡住,將導致停產,故應經常保持模具頂針、導柱的潤滑(要選用最適合的潤滑劑),并定期檢查頂針、導柱等是否發生變形及表面損傷,一經發現,要及時更換;完成一個生產周期之后,要對模具工作表面、運動、導向部件涂覆專業的防銹油,尤應重視對帶有齒輪、齒條模具軸承部位和彈簧模具的彈力強度的保護,以確保其始終處于最佳工作狀態;隨著生產時間持續,冷卻道易沉積水垢、銹蝕、淤泥及水藻等,使冷卻流道截面變小,冷卻通道變窄,大大降低冷卻液與模具之間的熱交換率,增加企業生產成本,因此對流道的清理應引起重視;對于熱流道模具而言,加熱及控制系統的保養有利于防止生產故障的發生,故而尤為重要。因此,每個生產周期結束后都應對模具上的帶式加熱器、棒式加熱器、加熱探針以及熱電偶等用歐姆表進行測量,如有損壞,要及時更換,并與模具履歷表進行比較,做好記錄,以便適時發現問題,采取應對措施。
4、要重視模具的表面保養,它直接影響產品的表面質量,重點是防止銹蝕,因此,選用一種適合、優質、專業的防銹油就尤為重要。當模具完成生產任務后,應根據不同注塑采取不同方法仔細清除殘余注塑,可用銅棒、銅絲及專業模具清洗劑清除模具內殘余注塑及其他沉積物,然后風干。禁用鐵絲、鋼條等堅硬物件清理,以免劃傷表面。若有腐蝕性注塑引起的銹點,要使用研磨機研磨拋光,并噴上專業的防銹油,然后將模具置于干燥、陰涼、無粉塵處儲存。
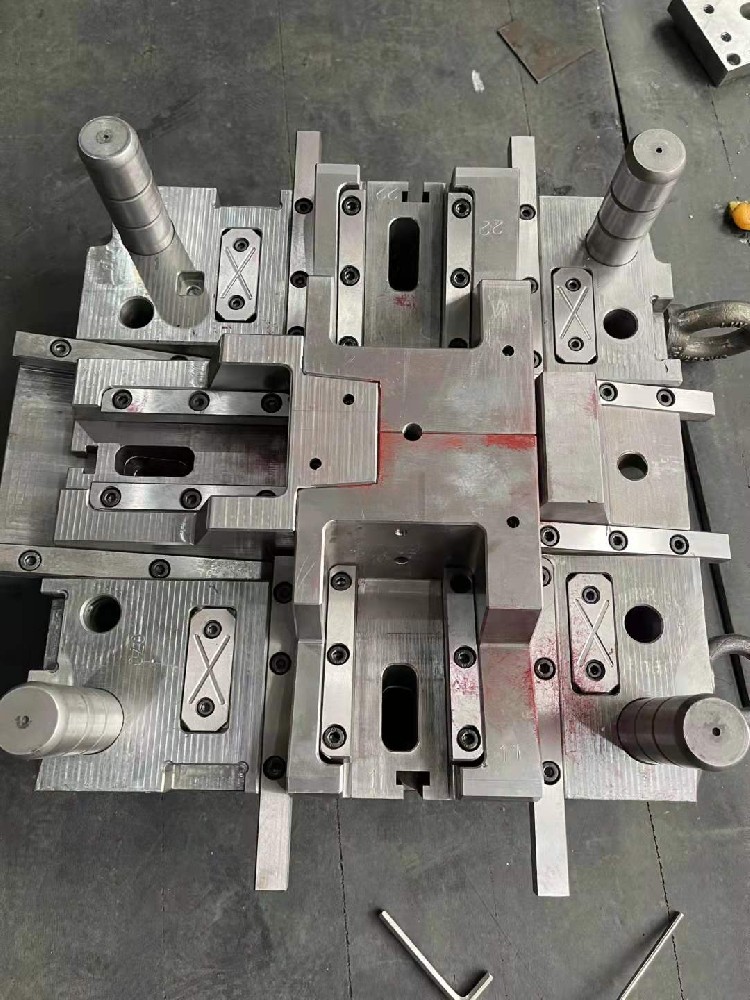
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;
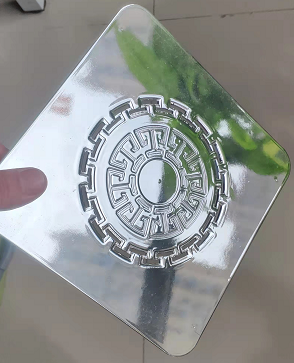
與金屬制件相比,塑料制品電鍍制品不僅可以實現很好的金屬質感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時,也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結構上的

塑料洛氏硬度是表示材料硬度的一種度量方法。測定時將一規定的壓頭以較小的負荷壓在試樣上,然后逐漸增至某一較大值,再回復到較小負荷。 塑料洛氏硬度用如此造成的試樣上壓痕深度的凈增加數來表示的材料硬度 值、根據壓頭的尺寸、加至負荷值I`}i大小,對應規定了不同的 標尺。例如,有k標尺、L
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業條件:多見塑料成型模具加作業業示意圖。塑料模的首要作業零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環等,構成
聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗稱有機玻璃,是光學性能最好的塑料。PMMA力學和電學性能一般,熱膨脹系數是無機玻璃的8-10倍,長期使用溫度僅為80度,吸濕性偏高,水中浸泡24h后吸水率達到0.1%-0.4%。PMMA能注塑、擠出和熱成型透明制品也可以澆鑄成型,將液體的PMMA單體和催化劑一起注入模具