
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料洛氏硬度是表示材料硬度的一種度量方法。測定時將一規定的壓頭以較小的負荷壓在試樣上,然后逐漸增至某一較大值,再回復到較小負荷。
塑料洛氏硬度用如此造成的試樣上壓痕深度的凈增加數來表示的材料硬度 值、根據壓頭的尺寸、加至負荷值I`}i大小,對應規定了不同的 標尺。例如,有k標尺、L標尺,M標尺等。不同的標尺之間 沒有簡單的換算關系。一般,希望在測定'}'的讀數值在50一 l1S之間,否則應更換標尺后重新進行測量。H標尺適用于 測較軟的材料,M標尺適用于較硬的材料。有些標準'{'還規 定有E標尺,專門用于校正。
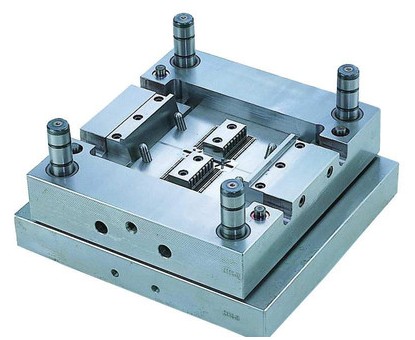
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模

注塑加工廠家在生產中,對改性尼龍材料有很強的吸濕性,加工前需充分干燥,可在80~90℃熱風中循環干燥至含水量不超過0.3%為止,并應防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應避免溶體溫度過高,并應避免在料筒內滯留時間過長。流動性極好,溢邊值為0.02mm,左
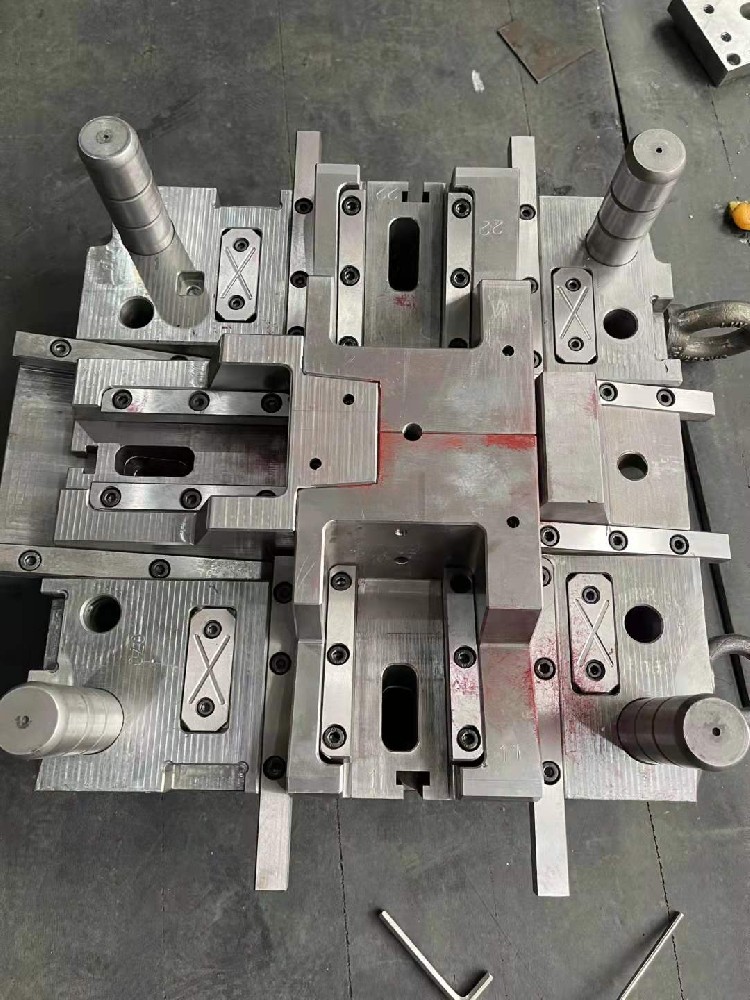
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
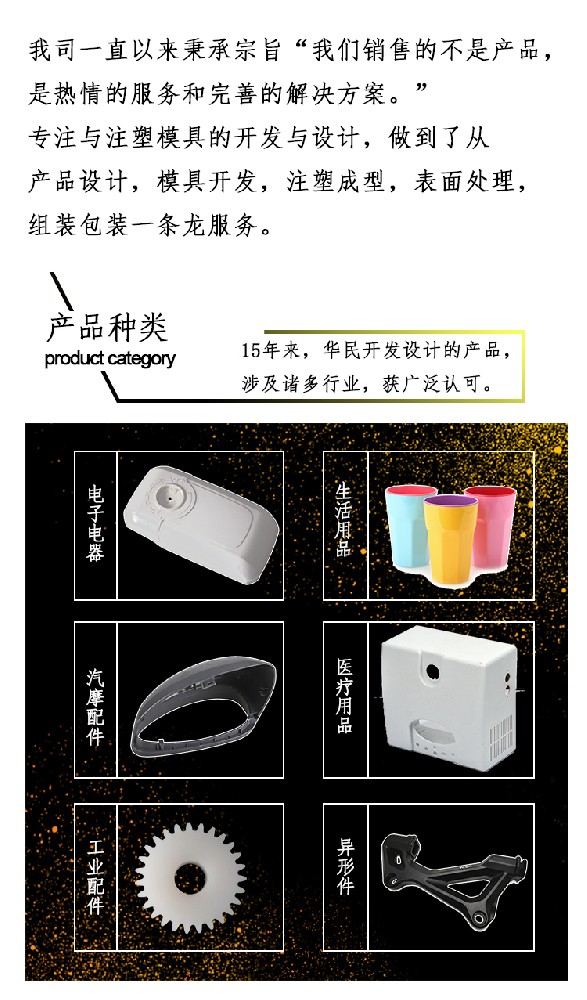
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注

出現燒焦這種情況,需要先用高速注射確認產品是否會出現更嚴重的燒焦。如果末端出現的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調整模具的澆口位置和大小。調整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總