
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。
造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注入時,它通常會迅速從澆口噴出,而不是逐漸填充模腔。當這種材料的第一行冷卻模具壁并開始變硬時,剩余的模具材料將其推動,在成品部件的表面留下印痕。
解決方案:
1、降低注射壓力以防止材料快速噴入模腔
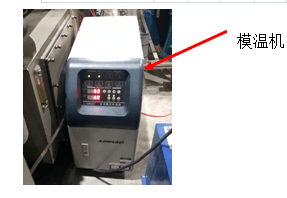
2、增加材料和模具溫度以防止初始材料射流早期凝固
3、使用注射澆口設計模具,使材料穿過模具而不是縱向
塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻

流動性2.1熱塑性塑料流動性大小,一般可從分子量大小、熔融指數、阿基米德螺旋線流動長度、表現粘度及流動比(流程長度/塑件壁厚)等一系列指數進行分析。分子量小,分子量分布寬,分子結構規整性差,熔融指數高、螺流動長度長、表現粘度小,流動比大的則流動性就好,對同一品名的塑料必須檢查其說明書判斷其流
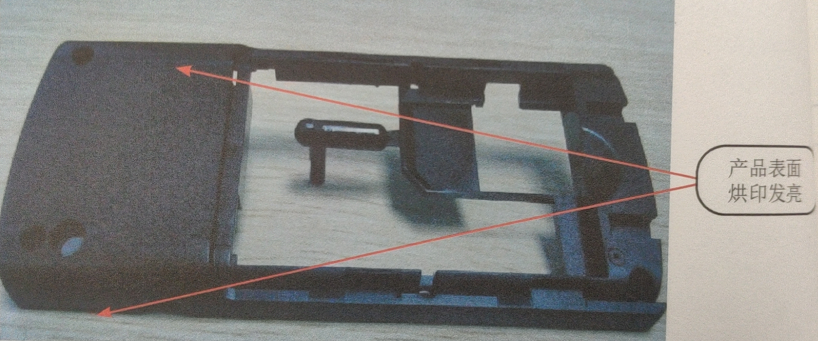
現象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。產品物征:材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力
加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。(5)適
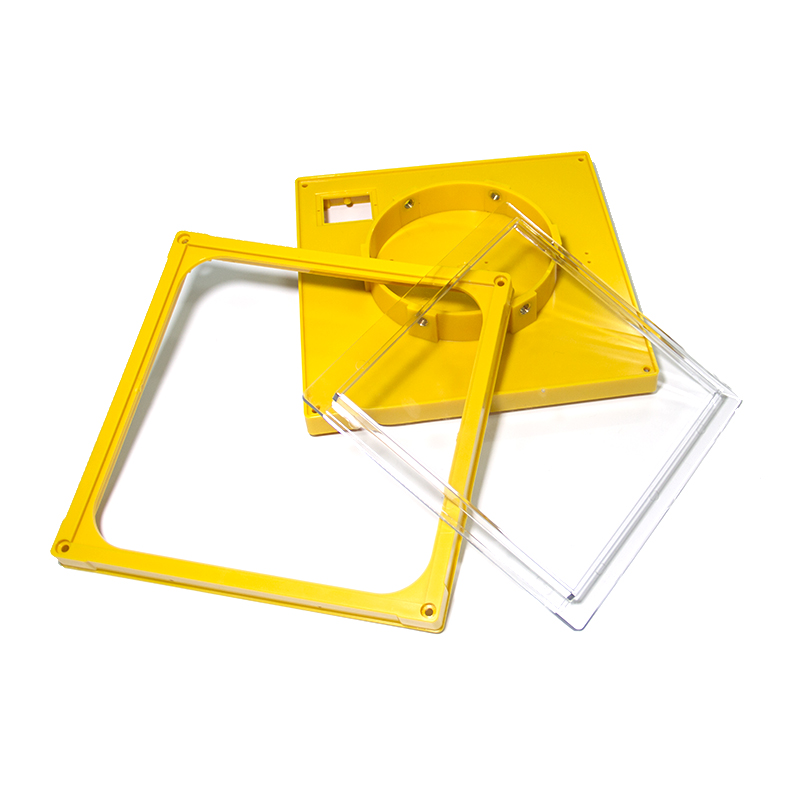
注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。3.注塑車間