
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

流動性
2.1熱塑性塑料流動性大小,一般可從分子量大小、熔融指數(shù)、阿基米德螺旋線流動長度、表現(xiàn)粘度及流動比(流程長度/塑件壁厚)等一系列指數(shù)進(jìn)行分析。分子量小,分子量分布寬,分子結(jié)構(gòu)規(guī)整性差,熔融指數(shù)高、螺流動長度長、表現(xiàn)粘度小,流動比大的則流動性就好,對同一品名的塑料必須檢查其說明書判斷其流動性是否適用于注塑成型。按模具設(shè)計(jì)要求大致可將常用塑料的流動性分為三類:
①流動性好 PA、PE、PS、PP、CA、聚(4)甲基戍烯;
②流動性中等 聚苯乙烯系列樹脂(如ABS、AS)、PMMA、POM、聚苯醚;
③流動性差 PC、硬PVC、聚苯醚、聚砜、聚芳砜、氟塑料。
2.2各種塑料的流動性也因各成型因素而變,主要影響的因素有如下幾點(diǎn):
①溫度料溫高則流動性增大,但不同塑料也各有差異,PS(尤其耐沖擊型及MFR值較高的)、PP、PA、PMMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動性隨溫度變化較大。對PE、POM、則溫度增減對其流動性影響較小。所以前者在成型時宜調(diào)節(jié)溫度來控制流動性。
②壓力注塑壓力增大則熔融料受剪切作用大,流動性也增大,特別是PE、POM較為敏感,所以成型時宜調(diào)節(jié)注塑壓力來控制流動性。
③模具結(jié)構(gòu)澆注系統(tǒng)的形式,尺寸,布置,冷卻系統(tǒng)設(shè)計(jì),熔融料流動阻力(如型面光潔度,料道截面厚度,型腔形狀,排氣系統(tǒng))等因素都直接影響到熔融料在型腔內(nèi)的實(shí)際流動性,凡促使熔融料降低溫度,增加流動性阻力的則流動性就降低。模具設(shè)計(jì)時應(yīng)根據(jù)所用塑料的流動性,選用合理的結(jié)構(gòu)。成型時則也可控制料溫,模溫及注塑壓力、注塑速度等因素來適當(dāng)?shù)卣{(diào)節(jié)填充情況以滿足成型需要。

注塑加工廠家在生產(chǎn)中,對改性尼龍材料有很強(qiáng)的吸濕性,加工前需充分干燥,可在80~90℃熱風(fēng)中循環(huán)干燥至含水量不超過0.3%為止,并應(yīng)防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應(yīng)避免溶體溫度過高,并應(yīng)避免在料筒內(nèi)滯留時間過長。流動性極好,溢邊值為0.02mm,左
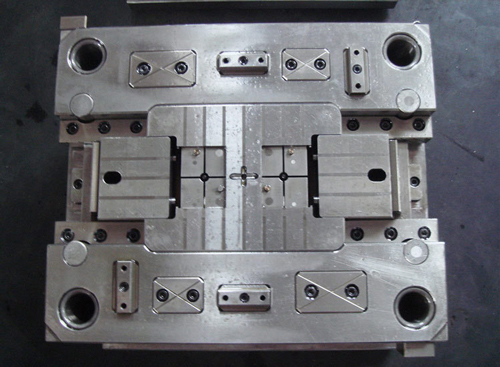
如何找到合適的模具加工廠,現(xiàn)在國內(nèi)工業(yè)的情況,找?guī)准夷>呒庸S是很容易的,但是機(jī)械加工廠良莠不齊,在采購模具這種價格較高的零件時,如何識別可靠的模具供應(yīng)商,我站在技術(shù)的角度稍微說一下,我沒在采購干過,可能會比較片面。模具設(shè)計(jì)是模具產(chǎn)品生產(chǎn)周期內(nèi)不可忽視的重要環(huán)節(jié),做好這項(xiàng)工作對提高產(chǎn)品質(zhì)量具有積極意義
料花1.機(jī)臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統(tǒng)失控,造成溫度過高而分解,應(yīng)檢查熱電偶、發(fā)熱圈等加熱元件是否有問題。螺桿設(shè)計(jì)不當(dāng),造成個解或容易帶進(jìn)空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現(xiàn)分解。(3)澆口、型腔分布不
塑料加工廠 下面介紹塑料簡易鑒別法: 1. 塑料的外觀鑒別 通過觀察塑料的外觀,可初步鑒別出塑料制品所屬大類:熱塑性塑料,,熱固性塑料或彈性體。一般熱塑性塑料有結(jié)晶和無定形兩類。結(jié)晶性塑料外觀呈半透明,乳濁狀或不透明,只有
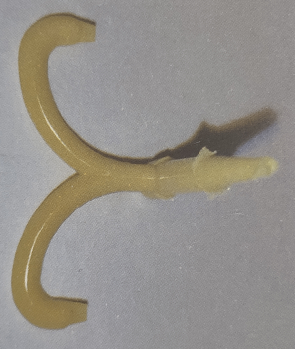
注塑產(chǎn)品的缺陷分析料頭附近有暗區(qū)1、 表觀在料頭周圍有可辨別的環(huán)形如使用中心式澆口則為中心員,如使用側(cè)澆口則為同心圓,這是因?yàn)榄h(huán)形尺寸小,看上去像黯暈。這上堅(jiān)是加上高枯性(低流動性)材料時會發(fā)生這種現(xiàn)象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易