
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

加工方面:
(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內(nèi)應(yīng)力過大而開裂。
(2)調(diào)節(jié)開模速度與壓力防止快速強拉制件造成脫模開裂。
(3)適當(dāng)調(diào)高模具溫度,使制件易于脫模,適當(dāng)調(diào)低料溫防止分解。
(4)預(yù)防由于熔接痕,塑料降解造成機械強度變低而出現(xiàn)開裂。
(5)適當(dāng)使用脫模劑,注意經(jīng)常消除模面附著的氣霧等物質(zhì)。
(6)制件殘余應(yīng)力,可通過在成型后立即進行退火熱處理來消除內(nèi)應(yīng)力而減少裂紋的生成。
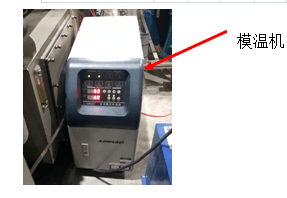

外觀缺陷: 在注塑加工時塑料制品廠應(yīng)該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉(zhuǎn)移到了制件表面?以下總結(jié)了幾點原因和解決辦法:■熔料溫度太低■過低的熔料溫度會導(dǎo)致熔料黏度升高(熔料變稠),從而引起熔料
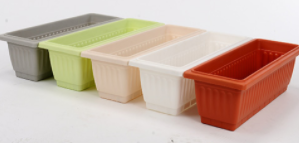
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產(chǎn)過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當(dāng)?shù)淖⑺軝C,如果注塑機存在物料死角等
塑料加工看生產(chǎn)什么材料,有些材料中大多含有很多種添加劑,加工過程中多少會有一些揮發(fā)或分解,還是有毒的,如果是綠色的材料應(yīng)該就沒什么問題了。1、注塑:注塑是一種工業(yè)產(chǎn)品生產(chǎn)造型的方法。產(chǎn)品通常使用橡膠注塑和塑料注塑。注塑還可分注塑成型模壓法和壓鑄法。注射成型機(簡稱注射機或注塑機)是
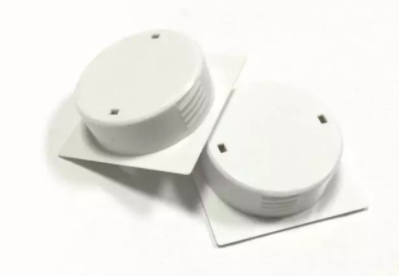
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構(gòu)成澆注系統(tǒng)和型腔,開模時動模和定模分離以便取出塑料制品。 根據(jù)模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本
塑料注塑產(chǎn)品重量不穩(wěn)定(注塑不穩(wěn)定)是指塑料產(chǎn)品的重量達不到設(shè)定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對產(chǎn)品功能性有所影響。產(chǎn)品重量增加的話,注塑加工廠的生產(chǎn)成本也會增加。產(chǎn)品重量不穩(wěn)定屬于輕微缺陷,一般這類型的檢驗標準允許重量變動范圍量為3% ~