
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

外觀缺陷:
在注塑加工時塑料制品廠應(yīng)該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉(zhuǎn)移到了制件表面?
以下總結(jié)了幾點原因和解決辦法:
■熔料溫度太低
■過低的熔料溫度會導(dǎo)致熔料黏度升高(熔料變稠),從而引起熔料前端變冷并產(chǎn)生遲滯效應(yīng)
模具溫度過低
■模具溫度過低會造成制品表面暗淡;應(yīng)提高模具溫度以改善外觀■補(bǔ)縮不足
補(bǔ)縮不足 的制件由于表面收縮,無法與模腔表面貼合, 故與補(bǔ)縮正常的制件外觀面有所不同
填充速率過低
■注塑加工廠通過提高注射速率,使熔料更易形成表面凍結(jié)層,避免形成噴泉流紋或拇指痕,這些缺陷通常在射速太慢時發(fā)生
模具表面受污染
檢查模穴表 面是否粘有水汽或油污;同時確保頂針、斜頂、滑塊和脫螺紋型芯等滑動部件上的油脂不會泄漏到模腔表面上
■熔料體積不夠
制件補(bǔ)縮不足 導(dǎo)致表面無光澤
■排氣不足
■氣體被困在型腔內(nèi),造成制品表面的薄膜或霧狀物;
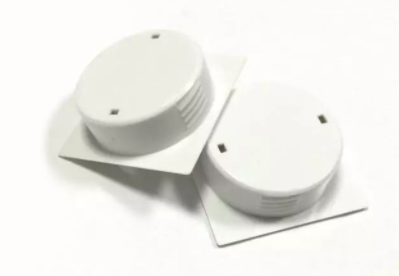
注塑件缺陷的特征:注塑塑料制品過程不完全,因為模腔沒有填滿塑料或注塑過程缺少某些細(xì)節(jié)。可能出現(xiàn)問題的原因:(1).塑料制品廠在生產(chǎn)過程中注塑速度不足。(2).塑料短缺。(3).螺桿在行程結(jié)束處沒留下螺桿墊料。(4).運(yùn)行時間變化。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴部分
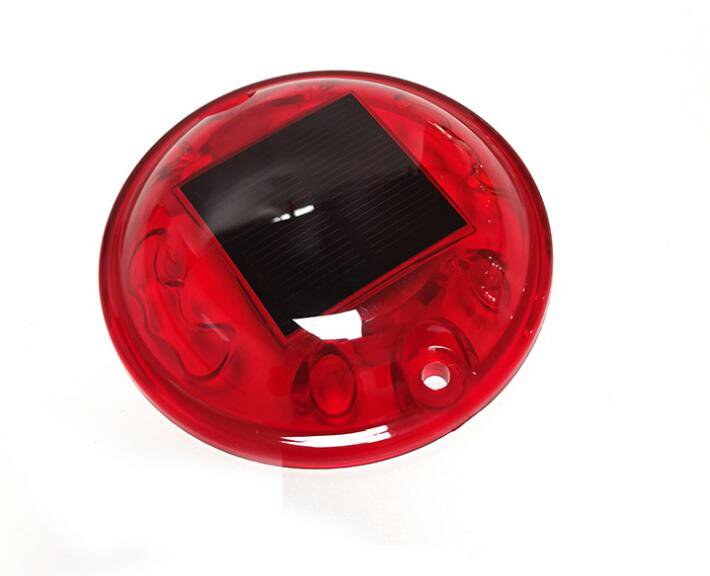
表面流痕主要出現(xiàn)在表面幾何形狀復(fù)雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現(xiàn)充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強(qiáng)肋等部位。料流痕是塑膠件在模腔內(nèi)受注射壓力和料流速度的影響在表面產(chǎn)生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小
①塑料模具腔內(nèi)粗糙,光潔度差②塑料加工內(nèi)含有水分或揮發(fā)物過多,或塑料顏料分解變質(zhì)③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當(dāng)⑥融料在模腔內(nèi)與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產(chǎn)生色澤不
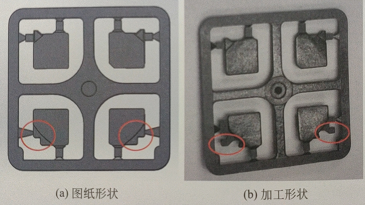
塑料產(chǎn)品形狀有差異是指注塑后的產(chǎn)品與產(chǎn)品前期開發(fā)時設(shè)計的產(chǎn)品結(jié)構(gòu)形狀存在差異; 產(chǎn)品形狀有差異是可以解決的外觀缺陷,只要是產(chǎn)品形狀產(chǎn)生了差異,不管差異對功能和外觀有沒有影響,都需要調(diào)整成一致以后,才可以生產(chǎn);

現(xiàn)在,模具在平日中各個方面都被普遍的適用。 人們在出產(chǎn)模具時,一些成品會受到許多方面的左右,從而導(dǎo)致模具的質(zhì)量有所不同。 接下來,讓我們看一下模具成品會被哪些方面所左右?我們看到不同模具的精度通常不同,那么哪些因素會影響模具的精度呢? 在制造模具時,產(chǎn)品零件的精度將對模具的精度產(chǎn)生一定的影響。 如果要求產(chǎn)