
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

表面流痕主要出現在表面幾何形狀復雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強肋等部位。
料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。具體原因分析如下:
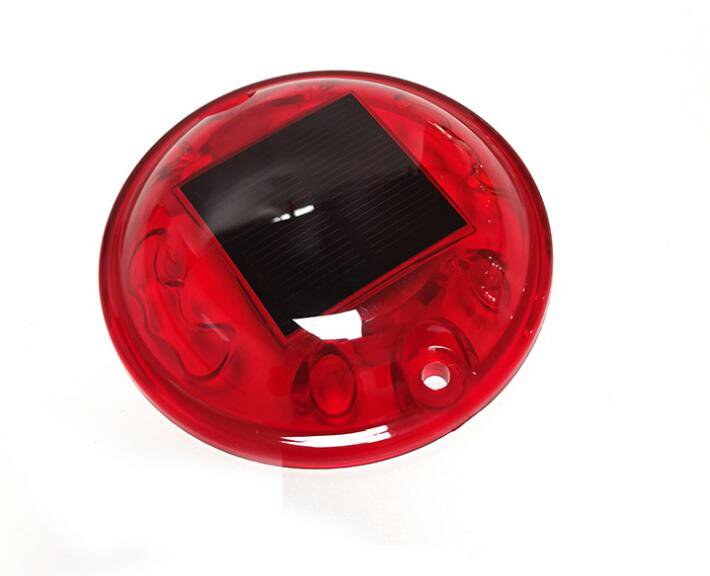
1、模溫和料溫過低
2、注射速度和壓力過小
3、流道和澆口尺寸過小
解決方法:
1、注塑時增大模溫和料溫
2、增加注射壓力和保壓壓力,延長保壓時間。
3、增加注射速度
4、適當增加流道和澆口的尺寸
5、縮短主流道尺寸,改用熱流道。
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結合處未能完全融合而產生的。一般情況下,主要影響外觀,對涂裝、電鍍產生影響。嚴重時,對塑料制品強度產生影響(特別是在纖維增強樹脂時,尤為嚴重)可參考以下幾項予以改善:l)調整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍

操作:注塑生產完成后把產品放入指定的位置,規范操作。產品設計:改變產品厚度設計,要保證壁厚能承受產品的變形力,或做預變形校隊正的結構設計來改善翹曲現象。材料:1、檢查塑料干燥程度及含水量; 2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具
注塑加工時料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。造成注塑產品產生料流痕的具體原因銘洋宇通注塑模具廠分析如下:1、模溫和料溫過低2、注射速度和壓力過小3、流道和澆口尺寸過小解決方法:1、注塑時增大模溫和料溫2、增加注射壓力和保壓壓力,延長保壓時間。
塑料產品的缺陷基本分為以下三種。 1、致命缺陷:與安全有關的缺陷,我們在注塑模具生產加工時,如突出的規角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料產品來說,前期的結構設計盡量不要存在悅角,材料的選擇要考慮環保,安全性能測試是至關重要的一步。