
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

操作:注塑生產完成后把產品放入指定的位置,規范操作。
產品設計:改變產品厚度設計,要保證壁厚能承受產品的變形力,或做預變形校隊正的結構設計來改善翹曲現象。
材料:1、檢查塑料干燥程度及含水量;
2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具上做預變形來校正材料的收縮變形;
3、選用優質、強度好的材料。一般情況下,塑料材料的密度越小,產品的收縮變形就會越大;
4、適當調整材料助劑的配比。
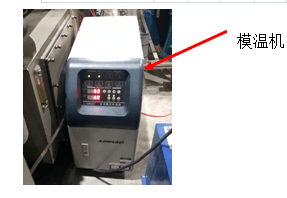
塑料模具: 1、盡量減小模具溫差;
2、模具溫差要達到材料所需要的范圍;
3、調整模具設計結構,減少差異;
4、對產品進行模具流動性分析,重新確認澆口位置是否合理;
5、加大流道或減少模穴數量;
6、合理設計頂出位置;
7、合理設計冷卻水路。
注塑工藝:1、提高料溫,提高噴嘴的溫度。降低注射壓力,減少保壓壓力和時間,延長冷卻時間,加長緩充
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等問題,最好更換設備。對于模具

注塑成型塑料制品變形(翹曲、扭曲)是指注塑時,模具內的材料受到高壓而產生內部應力,導致脫模時注塑產品的形狀偏離了產品設計的形狀和模具型腔固有的形狀,注塑的塑料產品外形尺寸與產品設計的尺寸有較大差異(收縮翹曲),并發生不規則的彎曲。 塑料產品的變形是不可避免的,只是有
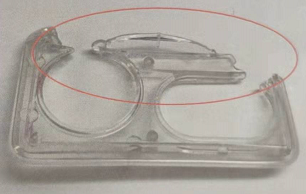
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。(5)適