
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

1.節(jié)省塑料原料
由于熱流道無冷凝料。或很小的冷料柄,基本上無冷流道澆口料不用回收,尤其是價格昂貴,不能用回料加工的塑料產(chǎn)品,可大大的節(jié)約成本。應(yīng)用熱流道如果正常生產(chǎn)一般2-3個月,就可收回?zé)崃鞯莱杀尽?/p>
2.提高產(chǎn)品質(zhì)量
與雙分型面的三板模相比,熱流道系統(tǒng)內(nèi)的塑料溶體溫度不易下降,保持恒濕,不需要像冷流道模具,以提高注射溫度來補償塑料溶體溫度的下降,所以熱流道內(nèi)的
塑料溶體更易流動,對于大型,薄壁,難以加工的塑料產(chǎn)品更易成型,脫模后產(chǎn)品殘余應(yīng)力低,產(chǎn)品變形小,熱流道系統(tǒng)使?jié)部诟。x用針閥式熱流道進澆點就只
能看閥針痕。
3.提高生產(chǎn)率,實現(xiàn)自動化生產(chǎn)
塑料產(chǎn)品經(jīng)過熱流道注塑模具成型后,無需修建澆口,取冷凝料柄工序,有利于澆口與產(chǎn)品的自動分離,便于實現(xiàn)生產(chǎn)過程自動化,縮短塑料產(chǎn)品成形周期。
4.強化注射機功能
熱流道系統(tǒng)中塑料溶體有利于壓力傳遞,流道中的壓力損失較小,可大幅度降低注塑壓力和鎖模力,減小了注射和保壓時間,塑料加工廠在較小的注射機上更容易成型長流程的大尺寸塑性,可選擇較小的注射機和減少注射機的費用,強化了注射機的功能,改善了注塑工藝。
5.提高產(chǎn)品一致性和平衡性
6.熱流道系統(tǒng)可按流變學(xué)原理人工平衡,通過溫度控制和可控噴嘴實現(xiàn)充模平衡,自然平衡的效果也很好,對澆口的精確控制,保證多腔成型的一致性,提高了塑件的精度。

注塑生產(chǎn)時磁鐵斷裂是指在注塑過程中,由于注射壓力或模具配合精度的問題,導(dǎo)致完整的磁鐵從某個部位產(chǎn)生裂紋或斷開,造成成型后塑料產(chǎn)品的缺陷。 對于塑料注塑產(chǎn)品來說,磁鐵是存在一定的功能性要求的。所以這種缺陷一旦發(fā)生,產(chǎn)品直接報廢,該缺陷屬于功能性的致命缺陷。
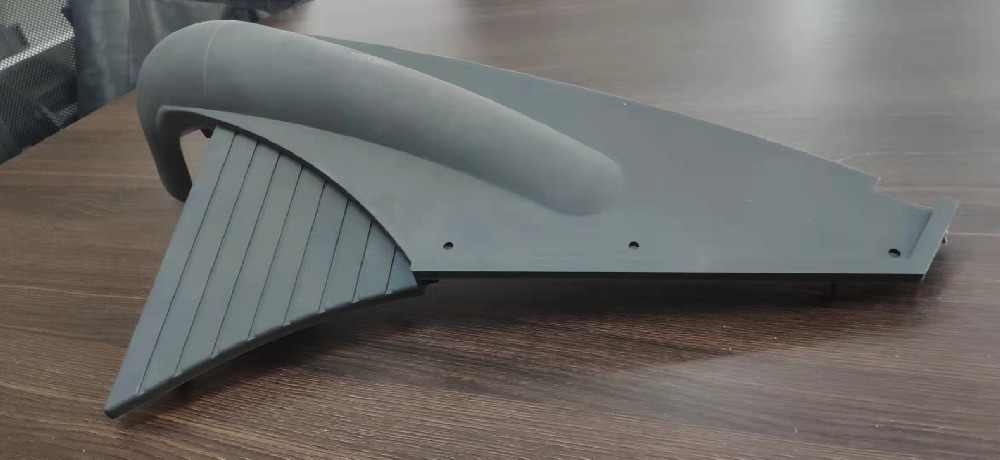
塑料制品的翹曲變形是塑料件常見的成型質(zhì)量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應(yīng)力作用,主要分為外部應(yīng)力和內(nèi)部應(yīng)力,當(dāng)大分子間的作用力和相互維結(jié)力承受不住這種應(yīng)力作用時,塑料件就會發(fā)生旭曲變形。外部應(yīng)力導(dǎo)致的想曲變形此類翹曲變形主要為制件頂出變形,產(chǎn)生的原因為模
塑料制品設(shè)計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻
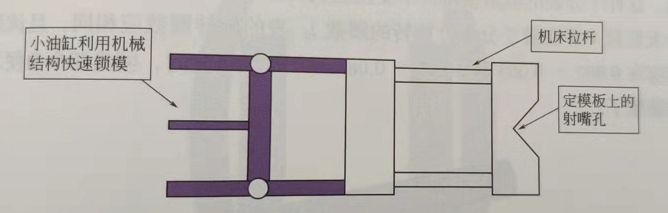
一、直立式AC/DC注塑機系列:該機型主要是針對連接線、各類電子、電腦數(shù)據(jù)線以及電源插頭線的注塑成型等,塑料制品廠注塑產(chǎn)品精確標(biāo)準(zhǔn)要求不高,一般以PVC、PE等塑膠料注塑為主導(dǎo),適合于該產(chǎn)品的具體適用機型規(guī)格一般鎖模力從15T到35T不等,因各廠家機型的具體容模量,配置等有異,在選購前一定要求廠家
塑料制品注塑加工出來產(chǎn)品重量不穩(wěn)定(注塑不穩(wěn)定)是指: 塑料模具生產(chǎn)的塑料產(chǎn)品的重量達不到設(shè)定的標(biāo)準(zhǔn)重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對塑料產(chǎn)品功能性有所影響。產(chǎn)品重量增加的話,注塑加工廠家的生產(chǎn)成本也會增加。產(chǎn)品重量不穩(wěn)定屬于