
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品的翹曲變形是塑料件常見的成型質量缺陷。
塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。
外部應力導致的想曲變形
此類翹曲變形主要為制件頂出變形,產生的原因為模具頂出機構設計不合理或成型工藝條件不合理。
塑料模具頂出機構設計不合理
頂出機構設計不合理,頂出設計不平衡,或頂桿截而積過小,都有可能使塑料件局部受力過大,承受不住應力作用發生塑性形變而導致翹曲變形。
防止頂出變形需改善脫模條件:如平衡頂出力;仔細磨光新型側面:增大脫模角度:頂桿布置在脫模阻力較大的地方,如加強筋,Boss 柱等處。
成型工藝參數設置不合理
注塑加工冷卻時間不足,凝固層厚度不夠,塑料件強度不足,脫模時容易導致產品翹曲變形。可以延長冷卻時間,增加凝固層厚度來解決。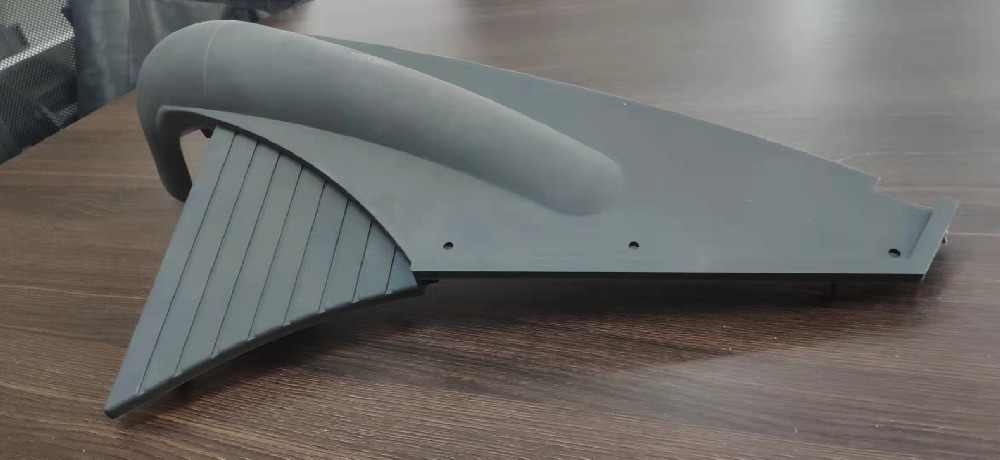

注塑機是按一定程序運行的,每次運行都要經過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環過程,其中每一步稱為一個工作環節,注塑加工實現每一個工作環節,都有一個獨立的控制電路。程序檢查法就是確認故障具體出現在哪個控制環節上,這樣排除故障的方向就明確了,有了針

塑料在我們生活中隨處可見,塑料制品是由不同材質制成的,材質不同,應用也不同。塑料瓶底部的數字分別代表不同的材質。數字"1"代表著聚對苯二甲酸乙二醇酯,即PET。主要用于礦泉水瓶、碳酸、果汁飲料瓶和醬油醋瓶等。PET瓶耐熱溫度為70攝氏度,只適合裝暖飲或凍飲,裝開水或加熱則易變形,對
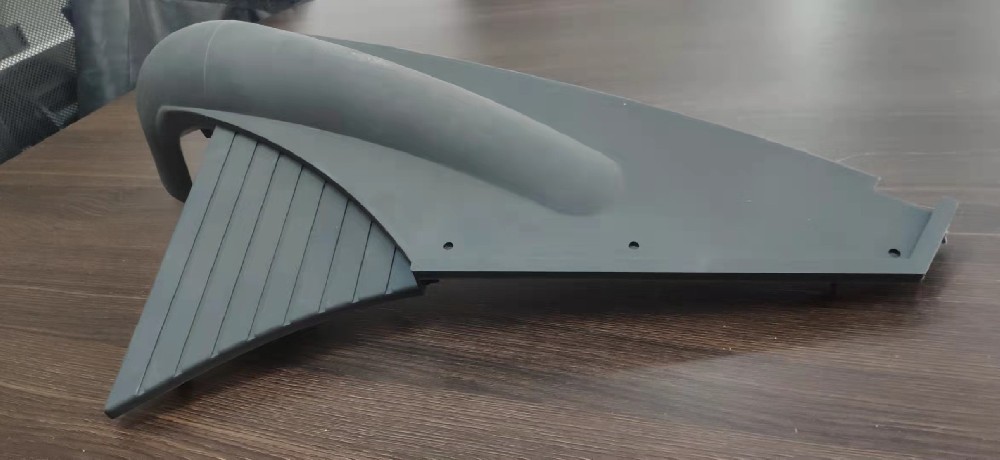
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相

注塑加工的塑膠件噴油表面處里工藝,協助塑膠成型時無法達到的表面要求功能用途1.光亮度提高(讓產品更光亮,如手機殼)2.啞光度提高(讓產品更高檔,如電腦外殼,音箱外殼)3.表面硬度提高(讓產品更耐磨,如游戲機按鍵)4.表面手感提高(讓手感更好有皮革或軟膠感,如手機外殼)塑膠件噴漆就是噴油,基本是相同的塑
為了確保塑料制品的強度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當部位設置加強筋。加強筋還可以避免塑件的變形,注塑加工在某些情況下,加強筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。⑴、加強筋的厚度不應大于壁厚的1/2,以免引起塑件表面縮影;同時從成型流動性考慮,最小不宜低于0.8mm。⑵