
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

為了確保塑料制品的強(qiáng)度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當(dāng)部位設(shè)置加強(qiáng)筋。加強(qiáng)筋還可以避免塑件的變形,注塑加工在某些情況下,加強(qiáng)筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。
⑴、加強(qiáng)筋的厚度不應(yīng)大于壁厚的1/2,以免引起塑件表面縮影;同時(shí)從成型流動性考慮,最小不宜低于0.8mm。
⑵、在必須采用較大的加強(qiáng)筋時(shí),在容易形成縮痕的部位可以設(shè)計(jì)成紋理,來遮蓋縮痕。
⑶、加強(qiáng)筋應(yīng)加脫模斜度,筋應(yīng)標(biāo)注大端尺寸(但是考慮加工工藝,3D圖上可不做出,模具加工時(shí)EDM加工會自然產(chǎn)生斜度,高精度零件另論)
⑷、除特殊要求外,加強(qiáng)筋應(yīng)盡可能矮,加強(qiáng)筋的高不要超過(3~4)×T(T為零件厚度)
小技巧:把表面制成拱形和波形也是增加強(qiáng)度和剛性的方法之一。
⑸、加強(qiáng)筋厚度與塑件壁厚的關(guān)系:
塑料制品廠生產(chǎn)的注塑產(chǎn)品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過程中物料的“分流后匯合”現(xiàn)象發(fā)生的可能性。為了減少并消除這一現(xiàn)象,有如下方法:1)提高模具溫度2)調(diào)整
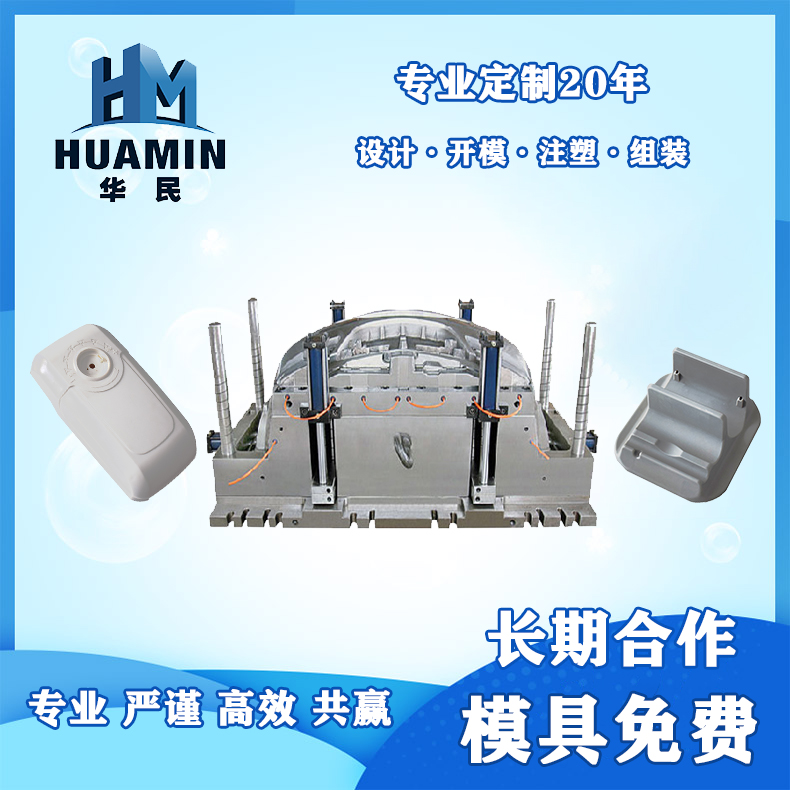
當(dāng)規(guī)件的側(cè)回較況。所需的抽芯距離不大,但所需抽芯力較大時(shí),可采用斜滑塊機(jī)構(gòu)進(jìn)行側(cè)向分型與抽芯,斜滑塊抽芯機(jī)構(gòu)的模具俗稱膠杯模,其特點(diǎn)是利用拉鉤的拉力和彈贊的推力驅(qū)動斜滑塊作斜向運(yùn)動.在塑件被推出脫模的同時(shí)由斜滑塊完成側(cè)向分型與抽芯動作。斜滑塊抽芯機(jī)構(gòu)通常用于外側(cè)抽芯,根據(jù)抽芯位置
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機(jī)的移動模板上,定模安裝在注射成型機(jī)的固定模板上。在注射成型時(shí)動模與定模閉合構(gòu)成澆注系統(tǒng)和型腔,開模時(shí)動模和定模分離以便取出塑料制品。 根據(jù)模具中各個(gè)部件所起的作用,一般可將注塑模細(xì)分為以下幾個(gè)基本
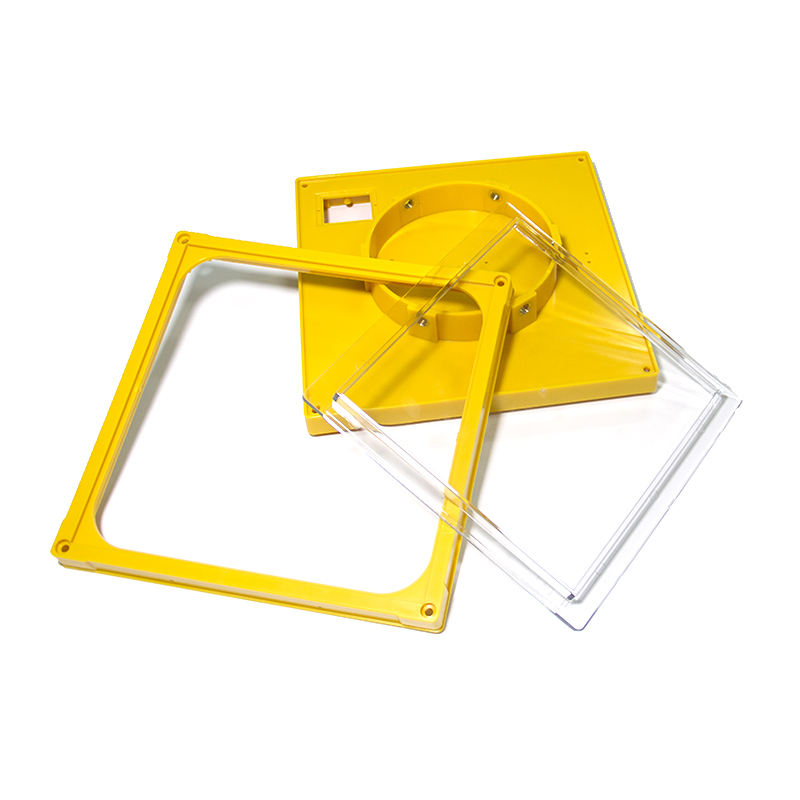
注塑成型是一門工程技術(shù),它所涉及的內(nèi)容是將塑料轉(zhuǎn)變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰i_模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應(yīng)的各個(gè)作用時(shí)間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
注射壓力也稱為激勵壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發(fā)生。如果填充壓力限制了填充速度,材料的剪切速率就會發(fā)生變化(當(dāng)出現(xiàn)壓力受限時(shí),壓力將控制填充過程,于是填充速度或流動速率便趨不穩(wěn),正在進(jìn)行剪切的塑