
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

當(dāng)規(guī)件的側(cè)回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構(gòu)進行側(cè)向分型與抽芯,斜滑塊抽芯機構(gòu)的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅(qū)動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側(cè)向分型與抽芯動作。斜滑塊抽芯機構(gòu)通常用于外側(cè)抽芯,根據(jù)抽芯位置,斜滑塊抽芯機構(gòu)分為定模斜滑塊抽芯機構(gòu)和動模斜滑塊抽芯機構(gòu),兩者原理和結(jié)構(gòu)基本相同,但定模斜滑塊抽芯機構(gòu)應(yīng)用更為廣泛。
與滑塊抽芯相比較,斜滑塊抽芯結(jié)構(gòu)簡單,制造比較方便,因此,在注塑模具中應(yīng)用廣泛。但滑塊抽芯比斜滑塊抽芯更安全可靠,因此動模部位的側(cè)向抽芯常用滑塊抽芯,而定模部位的側(cè)向抽芯,當(dāng)側(cè)凹的成型面積較大時,則多采用斜滑塊側(cè)向抽芯機構(gòu)。
斜滑塊抽芯機構(gòu)一- 般由導(dǎo)滑件、彈簧、限位件、斜滑塊、拉鉤和耐磨塊等組成。開模時,在拉鉤和彈簧的作用下,使斜滑塊沿導(dǎo)滑件的T形槽作斜向滑動,斜向滑動分解為垂直運動和側(cè)向運動,其中,側(cè)向運動使斜滑塊完成側(cè)向抽芯。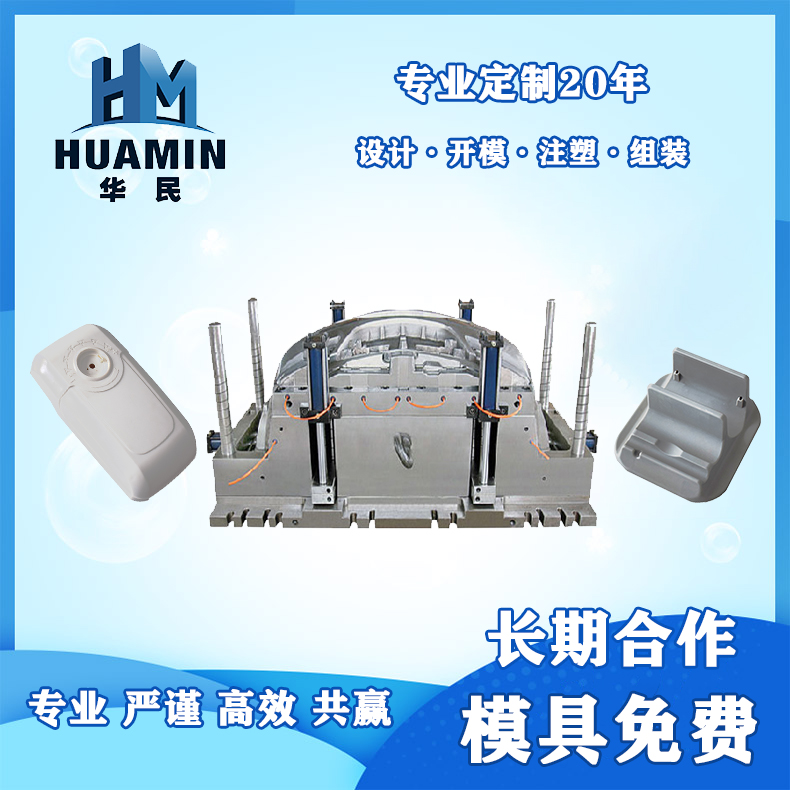
我們在注塑塑料件中,塑料注塑通常有變色、發(fā)黃是指產(chǎn)品顏色與指定的顏色有差異,主要呈現(xiàn)為產(chǎn)品發(fā)黃、發(fā)黑等。 對于淺色或亮色成品,色差或脫色現(xiàn)象比較容易出現(xiàn),主要以塊狀的顏色差異體現(xiàn)。變色、發(fā)黃屬于產(chǎn)品的輕微缺陷,注塑加工廠可以和客戶商量確認收貨標(biāo)準,根據(jù)客戶的標(biāo)準
塑料制品廠生產(chǎn)的注塑產(chǎn)品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過程中物料的“分流后匯合”現(xiàn)象發(fā)生的可能性。為了減少并消除這一現(xiàn)象,有如下方法:1)提高模具溫度2)調(diào)整
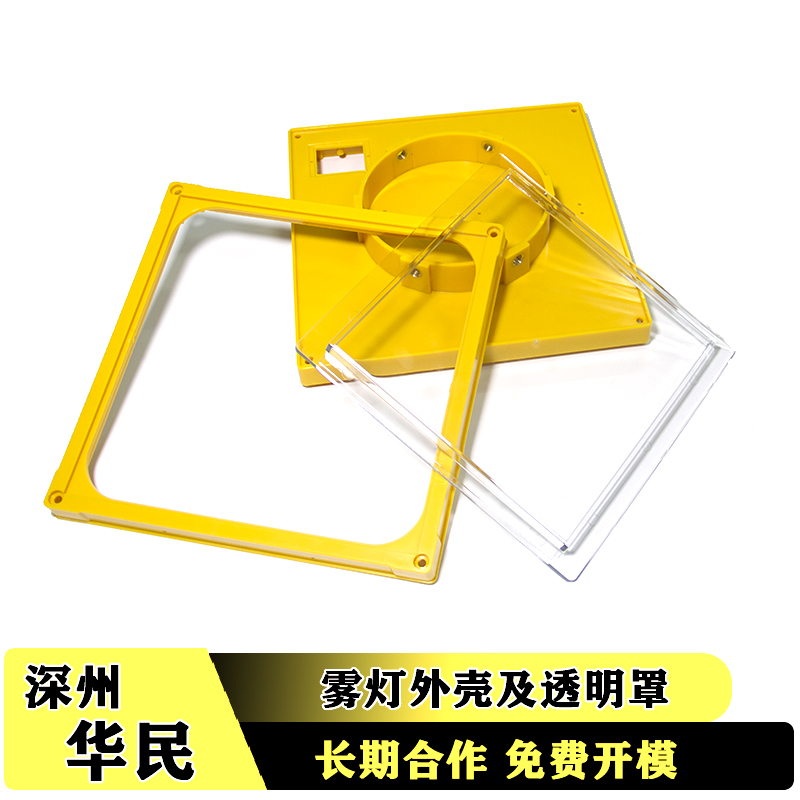
塑料模具加工主要分四個環(huán)節(jié),分別是鍛造工藝,預(yù)備熱處理,淬火與回火,消應(yīng)力退火。1、鍛造工藝。這是塑料模具工作零件制造過程中的重要環(huán)節(jié)。對于高合金工具鋼的塑料模具,通常對材料碳化物分布等金相組織提出技術(shù)要求。此外,還應(yīng)嚴格控制鍛造溫度范圍,制定正確的加熱規(guī)范,采用正確
塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區(qū)域的
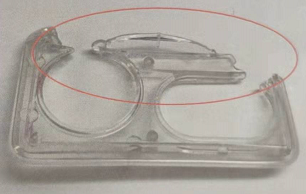
產(chǎn)品設(shè)計:設(shè)計塑件的形體結(jié)構(gòu)時,應(yīng)注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設(shè)計澆注 系統(tǒng)時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大