
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①調節及控制料流速度,防止倒流。當注射壓力消失后, 封鎖型腔,使尚未冷年固化的塑料不會倒流回分流道。
②熔體經過澆口時,會因剪切及擠壓而升溫,有利于熔體的填充型腔。
③在多腔注塑模具中,當分流道采用非平衡布置時,可以通過改變澆口的大小來控制進料量,使各腔能在差不多相同的時間內同時充滿,這稱為人工平衡進料。
④澆口設計不合理時,易產生填充不良、收縮凹陷、蛇紋、震紋、熔接賽及惠曲變形等缺陷。
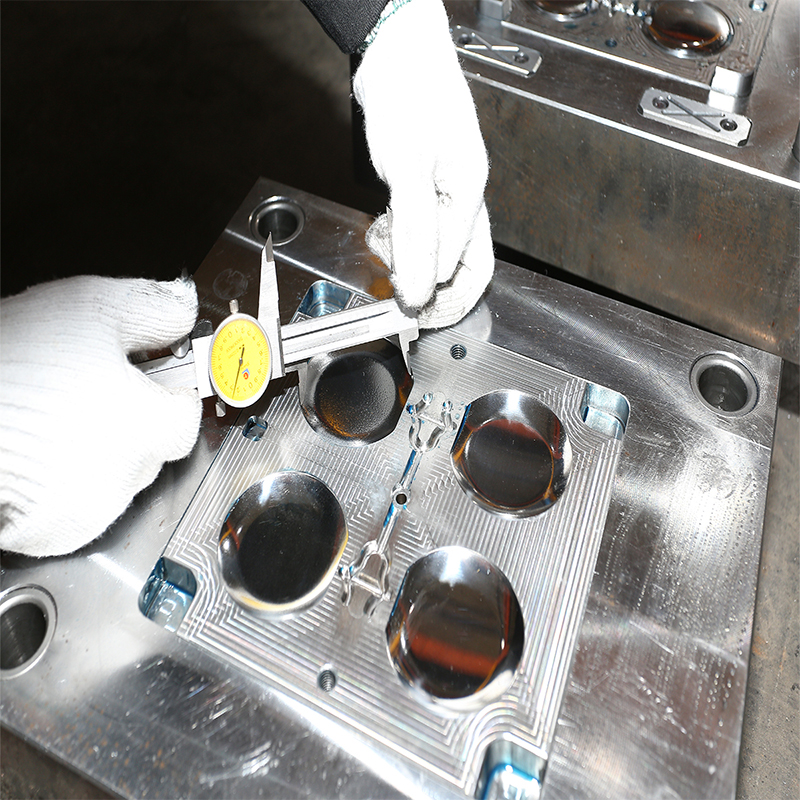
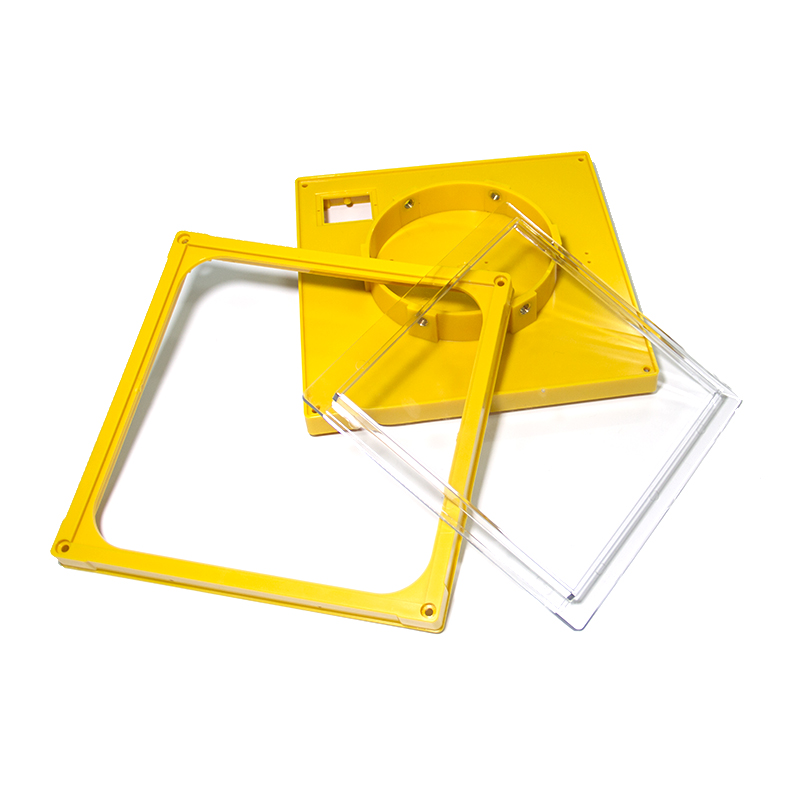
注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。3.注塑車間

1、加工特性好塑料可以根據使用要求加工成多種形狀的產品,且加工工藝簡單,宜于采用機械化大規模生產。2、質輕塑料的密度在0.8-2.2g/cm3之間,一般只有鋼的1/3-1/4,鋁的1/2,混凝土的1/3,與木材相近。用于裝飾裝修工程,可以減輕施工強度和降低建筑物的自重。3、比強度大塑料的比強度遠高于水泥混凝土,接近甚至超
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不

塑料在我們生活中隨處可見,塑料制品是由不同材質制成的,材質不同,應用也不同。塑料瓶底部的數字分別代表不同的材質。數字"1"代表著聚對苯二甲酸乙二醇酯,即PET。主要用于礦泉水瓶、碳酸、果汁飲料瓶和醬油醋瓶等。PET瓶耐熱溫度為70攝氏度,只適合裝暖飲或凍飲,裝開水或加熱則易變形,對
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現的條紋波浪模樣。表面發生垂直流向的無數細紋,導致塑料制品表面產生類似指紋的波紋。解決辦法:流痕是最初流入型腔內的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產注塑的時候,若直接進入型腔內,