
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑成型是一門工程技術,它所涉及的內容是將塑料轉變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰?a href="http://m.glasblock.cn/product/" target="_self">開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。
1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度主要影響塑料的塑化和流動,而后一種溫度主要是影響塑料的流動和冷卻。每一種塑料都具有不同的流動溫度,同一種塑料,由于來源或牌號不同,其流動溫度及分解溫度是有差別的,這是由于平均分子量和分子量分布不同所致,塑料在不同類型的注射機內的塑化過程也是不同的,因而選擇料筒溫度也不相同。
2、噴嘴溫度:噴嘴溫度通常是略低于料筒最高溫度的,這是為了防止熔料在直通式噴嘴可能發(fā)生的"流涎現(xiàn)象"。噴嘴溫度也不能過低,否則將會造成熔料的早凝而將噴嘴堵死,或者由于早凝料注入模腔而影響制品的性能。
3、模具溫度:模具溫度對塑料制品的內在性能和表觀質量影響很大。模具溫度的高低決定于塑料結晶性的有無、制品的尺寸與結構、性能要求,以及其它工藝條件(熔料溫度、注射速度及注射壓力、模塑周期等)。
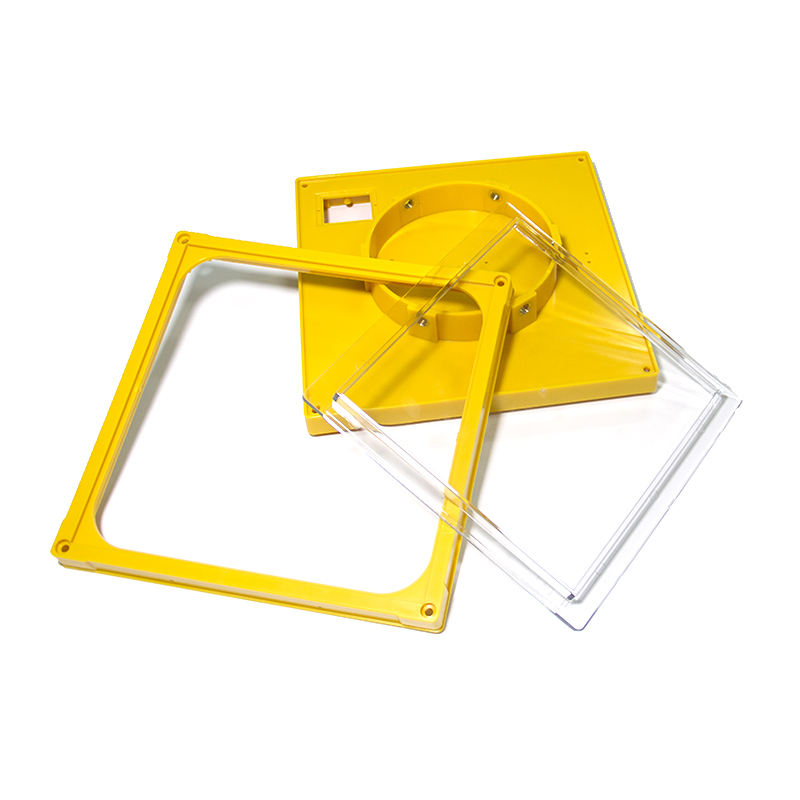
首先化學名稱不一致,abs化學名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學名稱是聚丙烯。其次是燃燒性質不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設定一個前提,因為
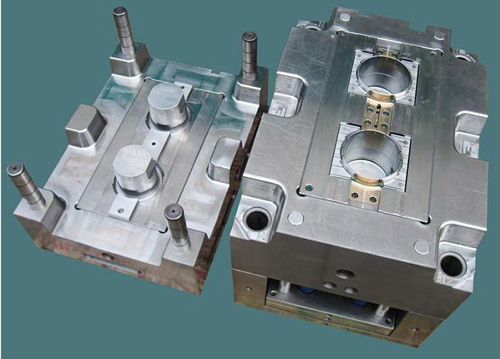
塑料制品模具一般需要在150°C-200°C下進行工作,除了受到一定壓力作用外,還要承受溫度影響,根據其成型條件,模具一般需要具備以下性能:1、具有較好的熱穩(wěn)定性。塑料模具成型加工經熱處理后因線膨脹系數小,熱處理變形小,溫度差異引起的尺寸變化率小,金相組織和模具尺寸穩(wěn)定,可減少或不再進行加工,即可保證模具尺寸
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現(xiàn)為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現(xiàn)象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
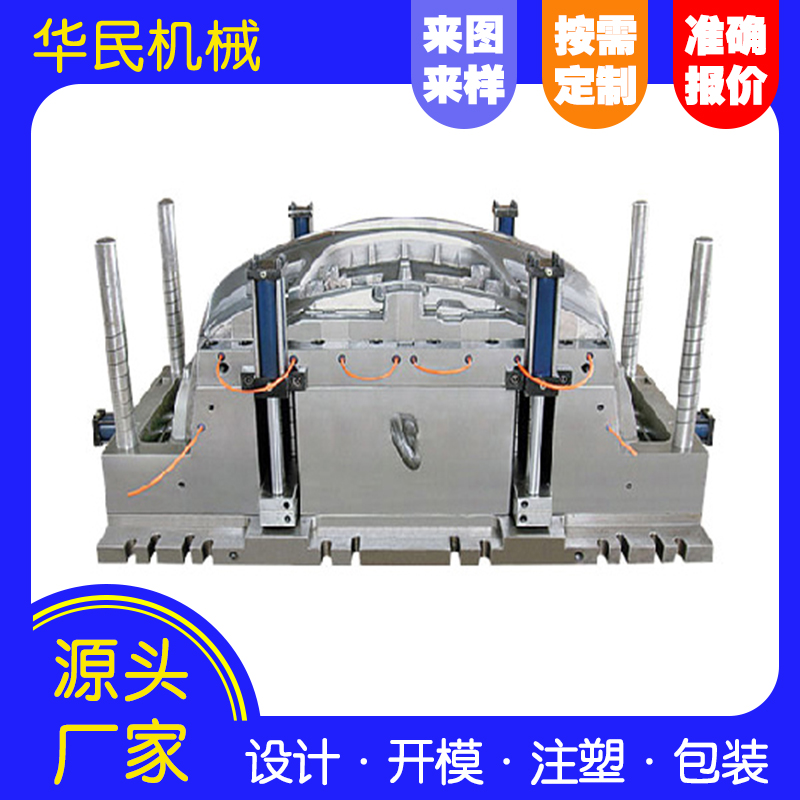
塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準確度。影響塑件精度的因素有很多,包括以下幾個方面。1、模具的制造精度及磨損程度這些 會直接影響塑件尺寸精度。2、塑料制品收縮率的波動一 般結晶性塑料和半結晶性塑料(POM和PA等)的收縮率比無定形塑料的大,范圍寬,波