
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準確度。影響塑件精度的因素有很多,包括以下幾個方面。
1、模具的制造精度及磨損程度這些 會直接影響塑件尺寸精度。
2、塑料制品收縮率的波動一 般結晶性塑料和半結晶性塑料(POM和PA等)的收縮率比無定形塑料的大,范圍寬,波動性也大。 因此塑件尺寸精度也較差。
3、成型工藝參數成型工藝條件如料溫、 模溫、注射壓力、保壓壓力、塑化背壓力、注射速度、成型周期等都會對塑件的收縮率產生影響。
4、模具的結構如多型腔模一般比單型腔模的塑件尺寸波動大。對于多腔注塑模具,為了減少尺寸波動,需要進行一些其他方面的努力,如分流道采用平衡布置、模具各部位的溫度應盡量均勻等。另外,模具的結構如分型面選擇、澆注系統的設計、排氣、模具的冷卻和加熱等以及模具的剛度等都會影響塑件尺寸精度。
5、塑件的結構形狀壁厚不均勻的塑件、 嚴重不對稱的塑件、 很高很深的塑件、塑件的精度都會受到一定的影響。
6、塑料模具在使用過程中的磨損和模具導向部件的磨損 這些也會直接影響塑件的尺寸精度。對于工程塑料制品,尤其是以塑代鋼的制品,設計者往往簡單地套用機械零件的尺寸公差,這是很不合理的,許多工業化國家都根據塑料特性制定了模塑件的尺寸公差。我國也于2008年修訂了(模塑塑料件尺寸公差》(GB/T 14486- 2008),
設計者可根據所用的塑料原料和產品使用要求,根據標準中的規定確定塑件的尺寸公差。由于影響塑件尺寸精度的因素有很多,因此在塑件設計中正確、合理確定尺寸公差是非常重要的,一般來說,在保證使用更業的前想下.精府應設計得盡量低一些。

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
塑件的注塑成型工藝過程主要包括填充--保壓--冷卻--脫模等4個階段,這4個階段直接決定著制品的成型質量,而且這4個階段是一個完整的連續過程。1、填充階段填充是整個注塑循環過程中的第一步,時間從塑料模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實
塑料模具是塑料加工工業中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材
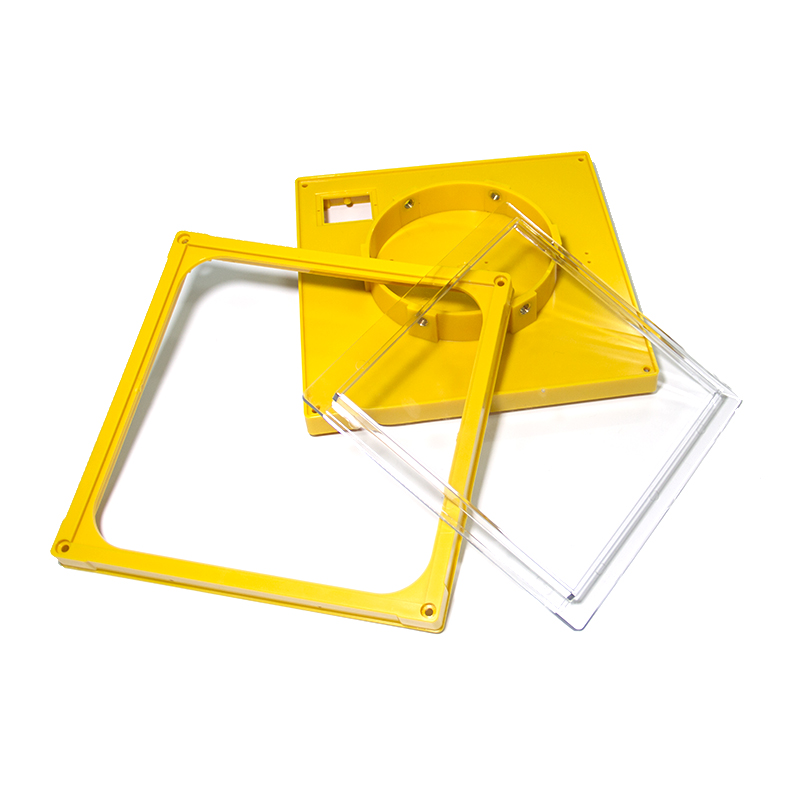
注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。3.注塑車間
自工業注塑制模發展以來,如何保持模具表面恒溫一直困擾著人們。在注塑成型中,成品的冷卻時間占注塑生產周期的70%。主要原因是在傳統模具制造中,溫度控制或冷卻水路只能直線鉆孔。關鍵熱點通常不在冷卻熱傳播范圍內,因此無法有效冷卻。為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并