
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

自工業注塑制模發展以來,如何保持模具表面恒溫一直困擾著人們。
在注塑成型中,成品的冷卻時間占注塑生產周期的70%。主要原因是在傳統模具制造中,溫度控制或冷卻水路只能直線鉆孔。關鍵熱點通常不在冷卻熱傳播范圍內,因此無法有效冷卻。
為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并在模具上安裝結構復雜的鉆孔裝置。如何快速、低成本地完成制造業已成為一個大問題。
1997年,麻省理工學院Sachs教授提出了注塑模具隨形冷卻技術的概念,設計了與零件輪廓一致的冷卻通道,被認為是控制注塑模具溫度的解決方案。然而,隨形冷卻增加了模具制造的設計難度和復雜性,使大多數傳統制造商望而卻步。
3D打印技術作為智能制造的代表性制造技術,近年來在我國制造業得到了廣泛的應用。直接金屬激光燒結(DMLS)技術可在生產過程中將優化的隨形冷卻水路集成到模具中。確保散熱更快、更均勻,可降低模具中的熱應力,延長模具的使用壽命。塑料產品的質量和零件的尺寸精度也得到了提高,并減少了翹曲和變形。
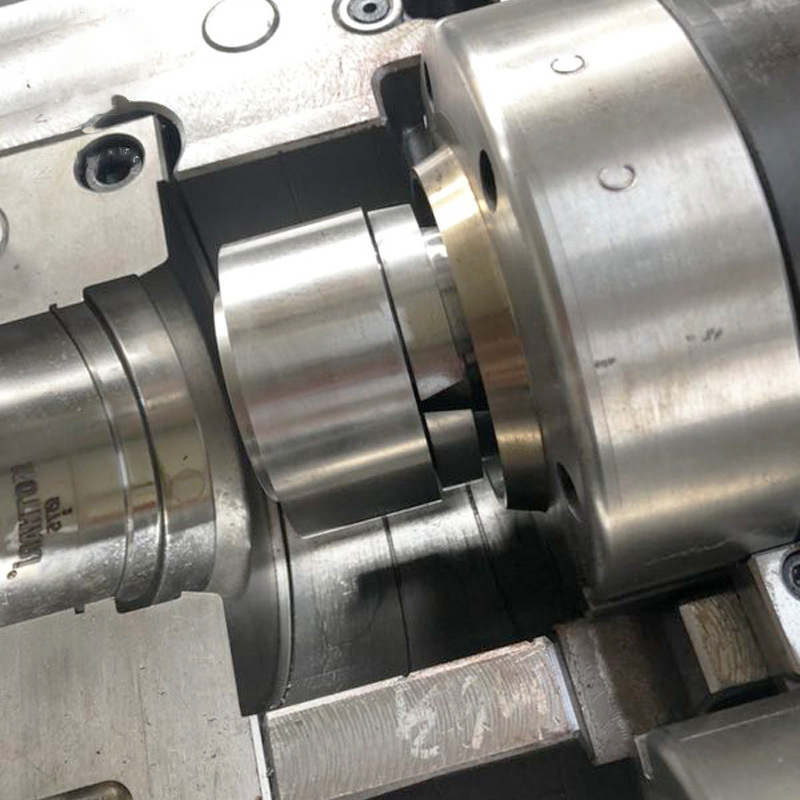
此外,3D打印技術在成型復雜結構方面的優勢擺脫了傳統機器加工的成型限制,使復雜結構的隨形冷卻通道(隨形通道)從設計到現實。該工藝還可以大大縮短注塑模具的生產周期。
在許多不同的行業,使用激光燒結進行電子制造已經成為一種可行的解決方案。需要強調的是,該技術不僅在快速成型環境中可行,而且在一系列復雜產品的生產中也可行。
此外,您還將看到更多的輕型隨形冷卻模具解決方案和金屬3D打印應用案例,從設計、材料到工藝,探索3D打印隨形冷卻應用,見證TCT增材制造的可能性。
以前,傳統模具加工主要受制于產品的細長多特征的結構,模具鑲件無法上運水,導致傳統注塑面臨成型困難、周期過長、效率低下等問題。現在,3D打印技術使注塑零件的冷卻能力大幅提升。3D打印隨形水路可以更加均勻地接近產品外壁,減少冷卻盲點,從而更快更好地帶走熱量,讓注塑效率和產品光潔度大幅提升,同時還能有效解決產品的變形開裂問題,提高成品的良品率。
聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗稱有機玻璃,是光學性能最好的塑料。PMMA力學和電學性能一般,熱膨脹系數是無機玻璃的8-10倍,長期使用溫度僅為80度,吸濕性偏高,水中浸泡24h后吸水率達到0.1%-0.4%。PMMA能注塑、擠出和熱成型透明制品也可以澆鑄成型,將液體的PMMA單體和催化劑一起注入模具
自工業注塑制模發展以來,如何保持模具表面恒溫一直困擾著人們。在注塑成型中,成品的冷卻時間占注塑生產周期的70%。主要原因是在傳統模具制造中,溫度控制或冷卻水路只能直線鉆孔。關鍵熱點通常不在冷卻熱傳播范圍內,因此無法有效冷卻。為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并

1、溫度的控制在控制儀器上,設定需要的溫度,而感應器的顯示將與設定點上產生的溫度相比較。在這最簡單的系統中,當溫度到達設定點時,就會關閉,溫度下降后電源又重新開啟。這種系統稱為開閉控制,因為它不是開就是關。2、溫度溫度的測量和控制在注塑中是十分重要的。雖然進行這些測量是相對地簡單,但多數注塑機都沒有足
外觀缺陷: 在注塑加工時塑料制品廠應該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉移到了制件表面?以下總結了幾點原因和解決辦法:■熔料溫度太低■過低的熔料溫度會導致熔料黏度升高(熔料變稠),從而引起熔料
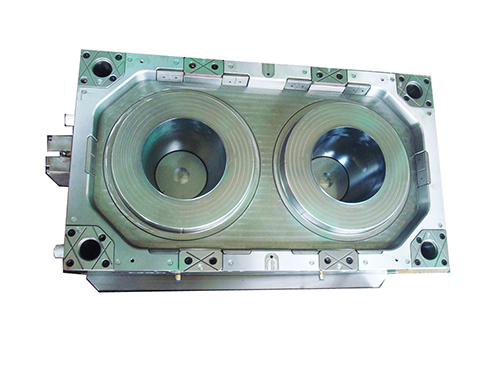
1.塑料模具加工過程中,溫度可分為:干燥溫度、物料溫度、模具的溫度、這些都是一些至關重要的因素。 2.速度:塑料模具加工過程中,注塑模具速度、熔料溫度、送退速度、開合模速度、頂針前進后退速度。 3.壓力:射壓、保壓、背壓、鎖模壓力、模具保護壓力、頂出壓力。 4.時間: