
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

原因分類:
塑料模具:1、模具中模具加工未到數或加工過多。
2、模具有異物粘在模具內。
注塑工藝:1、成型材料的雜質粘在模具的死角位置,無法取出,
2、注射成型壓力不足。所以生產出來的塑料產品有形狀差異;
解決辦法:
模具:1、檢查模具,確認數據,再次加工修理。
2、清潔模具表面的異物,注意保持模具表面的清潔。
注塑工藝:1、把模具拆散,清理模具配件。
2、調整注塑工藝參數。
塑料加工廠在塑料制品注塑生產時,會遇到產品變色發黃的時候,我們根據經驗來總結了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內已變色或發黃。 2
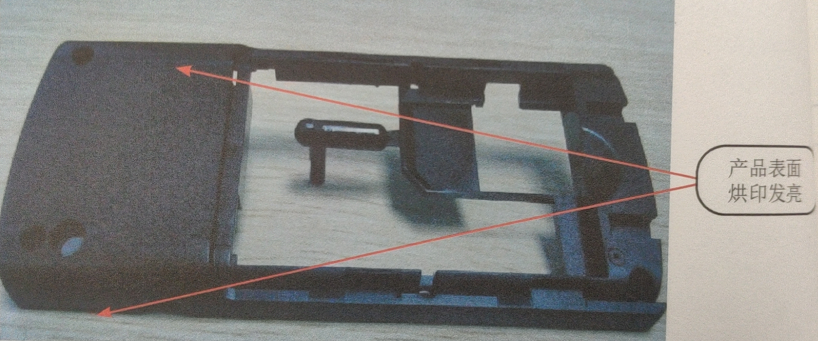
現象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。產品物征:材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力
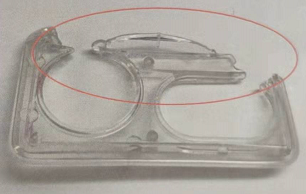
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
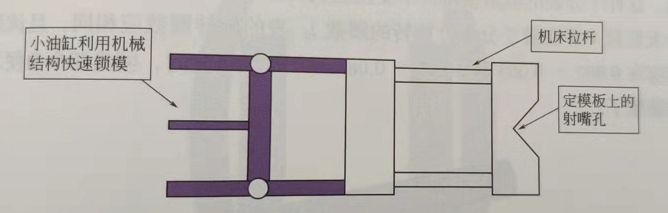
一、直立式AC/DC注塑機系列:該機型主要是針對連接線、各類電子、電腦數據線以及電源插頭線的注塑成型等,塑料制品廠注塑產品精確標準要求不高,一般以PVC、PE等塑膠料注塑為主導,適合于該產品的具體適用機型規格一般鎖模力從15T到35T不等,因各廠家機型的具體容模量,配置等有異,在選購前一定要求廠家

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理。特