
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

塑料加工廠在塑料制品注塑生產(chǎn)時(shí),會(huì)遇到產(chǎn)品變色發(fā)黃的時(shí)候,我們根據(jù)經(jīng)驗(yàn)來(lái)總結(jié)了以下幾種原因;
材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內(nèi)已變色或發(fā)黃。
2、除濕干燥溫度過(guò)高或時(shí)間過(guò)長(zhǎng),使材料本身變色。具澆口太小, 注射過(guò)程中,產(chǎn)生了剪切熱,使材料發(fā)生分解。
注塑工藝:1、熔融料溫過(guò)高。
2、材料在料筒中滯留時(shí)間過(guò)長(zhǎng)。
3、注射速度太快,流動(dòng)過(guò)程中有過(guò)大的剪切熱產(chǎn)生。
4、生產(chǎn)過(guò)程中有不正常停機(jī)。

1. 重量輕。由于其密度只有一般模具鋼的36%,故運(yùn)動(dòng)慣性比較低,在生產(chǎn)過(guò)程中加,減速度均比較容易,能減低機(jī)器及模具的損耗。2. 機(jī)械加工容易及尺寸穩(wěn)定性高。其切削速度比一般模具鋼快6倍以上,故大量減低模具加工時(shí)間,令模具可更快進(jìn)行生產(chǎn)。3. 卓越的熱傳導(dǎo)率。其熱傳
塑料加工廠在塑料制品注塑生產(chǎn)時(shí),會(huì)遇到產(chǎn)品變色發(fā)黃的時(shí)候,我們根據(jù)經(jīng)驗(yàn)來(lái)總結(jié)了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內(nèi)已變色或發(fā)黃。 2
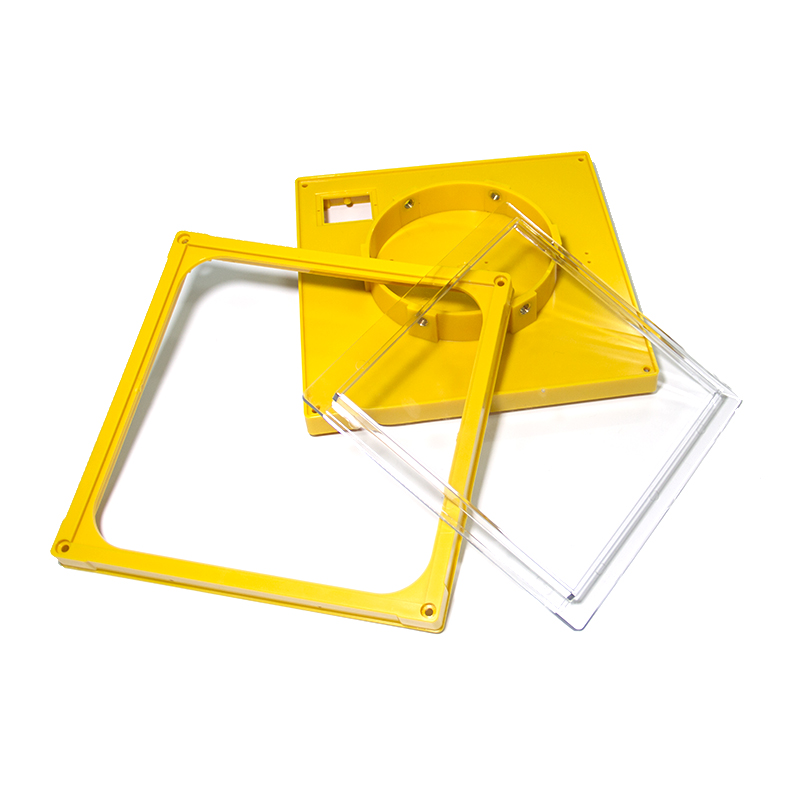
注塑加工廠做塑料注塑件也越來(lái)越多,塑料件生產(chǎn)的企業(yè)也是越來(lái)越多。在進(jìn)行注塑件進(jìn)行注塑加工時(shí),對(duì)其外觀又有哪些分外要求呢?我們一起來(lái)總結(jié)下看看;1.塑料件外部色彩須按及格樣品規(guī)范或書(shū)面要求制作,批次色差不明顯 ,光澤度一致性強(qiáng)。2.外露的面不可以有顯眼劃痕和創(chuàng)痕,能擦拭去的除外。3.注塑車(chē)間
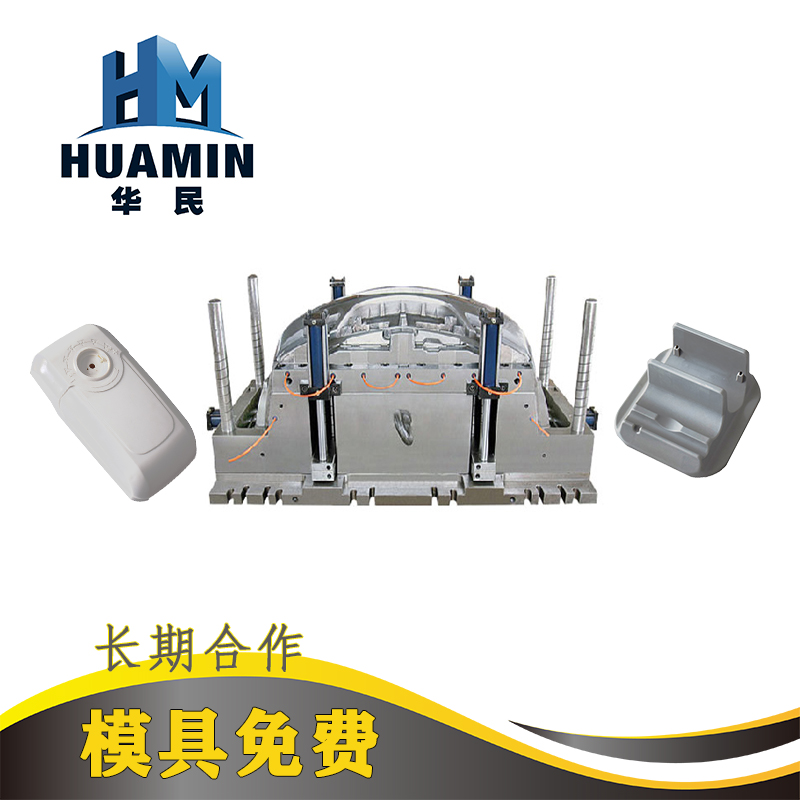
模具設(shè)計(jì)和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計(jì)效果和模具制造質(zhì)量,而塑料模具設(shè)計(jì)又以正確的塑料制品設(shè)計(jì)為基礎(chǔ)。塑料模具設(shè)計(jì)要考慮的結(jié)構(gòu)要素有:①分型面,即模具閉合時(shí)凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法
①塑料模具澆口系統(tǒng)形式不當(dāng),澆口小,分流道小,流程長(zhǎng),流料陽(yáng)力大,料溫下降快②料溫太低或模溫太低③塑料流動(dòng)性差,有冷料摻入,冷卻速度快④模具內(nèi)有水分或潤(rùn)滑劑。融料充氣過(guò)多,脫模劑過(guò)多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產(chǎn)的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統(tǒng)不當(dāng)或排氣