
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。
塑料模具設計要考慮的結構要素有:
1.分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法、后加工工藝、模具類型與結構、脫模方法及成型機結構等因素的影響。
2.結構件,即復雜模具的滑塊、斜頂、直頂塊等。結構件的設計非常關鍵,關系到模具的壽命、加工周期、成本、產品質量等,因此設計復雜模具核心結構對設計者的綜合能力要求較高,盡可能追求更簡便、更耐用、更經濟的設計方案。
3.模具精度,即避卡、精定位、導柱、定位銷等。定位系統(tǒng)關系到制品外觀質量,模具質量與壽命,根據(jù)模具結構不同,選擇不同的定位方式,定位精度控制主要依靠加工,內模定位主要是設計者充分去考慮,設計出更加合理易調整的定位方式。
4.澆注系統(tǒng),即由注塑機噴嘴至型腔之間的進料通道,包括主流道、分流道、澆口和冷料穴。特別是澆口位置的選定應有利于熔融塑料在良好流動狀態(tài)下充滿型腔,附在制品上的固態(tài)流道和澆口冷料在開模時易于從模具內頂出并予以清除(熱流道模除外)。
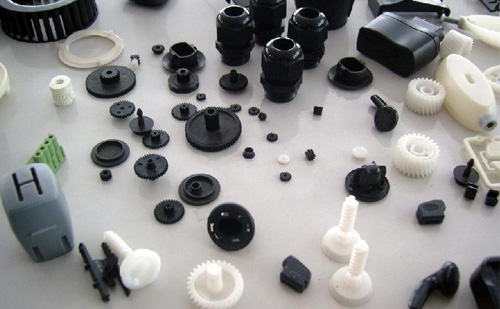
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
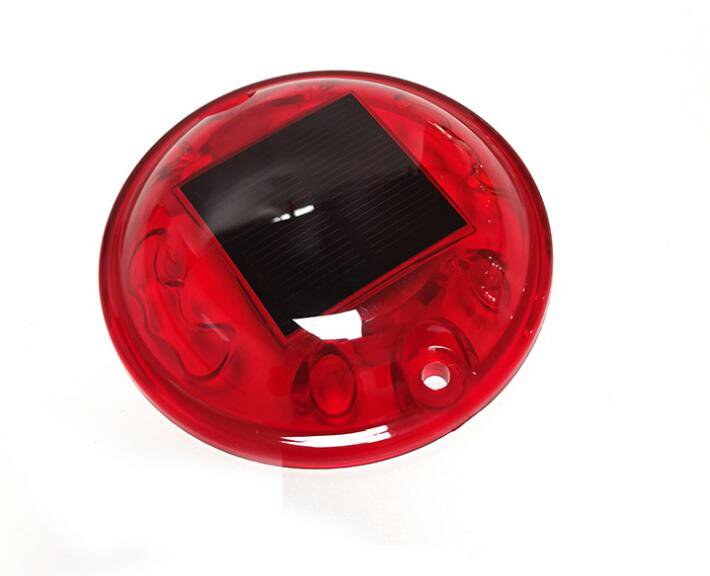
表面流痕主要出現(xiàn)在表面幾何形狀復雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現(xiàn)充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強肋等部位。料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小
注射壓力也稱為激勵壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發(fā)生。如果填充壓力限制了填充速度,材料的剪切速率就會發(fā)生變化(當出現(xiàn)壓力受限時,壓力將控制填充過程,于是填充速度或流動速率便趨不穩(wěn),正在進行剪切的塑
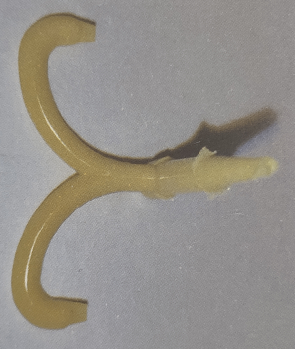
注塑產品的缺陷分析料頭附近有暗區(qū)1、 表觀在料頭周圍有可辨別的環(huán)形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環(huán)形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發(fā)生這種現(xiàn)象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環(huán)過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘