
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業(yè)、機械工業(yè)、交通運輸、建筑材料、玩具制造等工業(yè)中占有重要的位置, 特別是稍微大型的箱體結(jié)構(gòu)以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。
ABS塑料的溫度與熔融粘度的關(guān)系有別于其他無定型塑料。在熔化過程溫度升高時, 其熔融實際上降低很小, 但一旦達到塑化溫度(適宜加工的溫度范圍, 如220~250℃) , 如果繼續(xù)盲目升溫, 必將導致耐熱性不太高的ABS的熱降解反而使熔融粘度增大, 注塑模具成型更困難, 制件的機械性能也下降了。
所以,ABS的注射溫度雖然比聚苯乙烯等塑料的更要高, 但不能像后者那樣有較寬松的升溫范圍。某些溫控不良的注塑機, 當生產(chǎn)ABS制件到一定數(shù)量時, 往往或多或少地在制件上發(fā)現(xiàn)嵌有黃色或褐色的焦化粒, 而且很難利用加新料對空注射等辦法將其清除排出。
究其原因, 是ABS塑料含有丁二烯成分, 當某塑料顆粒在較高的溫度下牢牢地粘附在螺槽中一些不易沖刷的表面上, 受到長時間的高溫作用時, 造成降解和碳化。既然偏高溫操作對ABS可能帶來問題, 故有必要對料筒各段爐溫進行限制。當然, 不同類型和構(gòu)成的ABS的適用爐溫也不同。如柱塞式機, 爐溫維持在180~230℃; 螺桿機, 爐溫維持在160~220℃。
特別值得提出的是, 由于ABS的加工溫度較高, 對各種工藝因素的變化是敏感的。所以料筒前端和噴嘴部分的溫度控制十分重要。實踐證明, 這兩部分的任何微小變化都將在制件上反映出來。溫度變化越大, 將會帶來熔接縫、光澤不佳、飛邊、粘模、變色等缺陷。
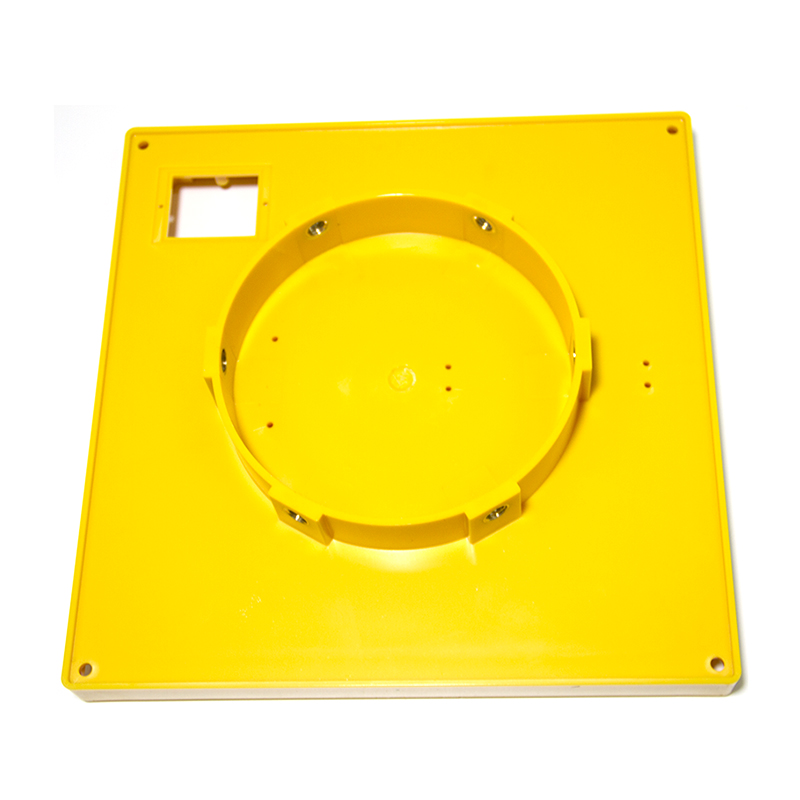
塑料制品注塑加工出來產(chǎn)品重量不穩(wěn)定(注塑不穩(wěn)定)是指: 塑料模具生產(chǎn)的塑料產(chǎn)品的重量達不到設(shè)定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對塑料產(chǎn)品功能性有所影響。產(chǎn)品重量增加的話,注塑加工廠家的生產(chǎn)成本也會增加。產(chǎn)品重量不穩(wěn)定屬于

加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區(qū)域的冷卻速度要比周圍
料花1.機臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統(tǒng)失控,造成溫度過高而分解,應(yīng)檢查熱電偶、發(fā)熱圈等加熱元件是否有問題。螺桿設(shè)計不當,造成個解或容易帶進空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現(xiàn)分解。(3)澆口、型腔分布不
模具制造,注塑模具,模具定制,注塑加工,注塑生產(chǎn),注塑廠,塑料開模,塑料定制,塑料外殼定制,注塑塑料件,注塑加工廠,塑料加工廠,塑料制品廠,塑料模具廠,模具加工廠,注塑模具廠
關(guān)鍵詞
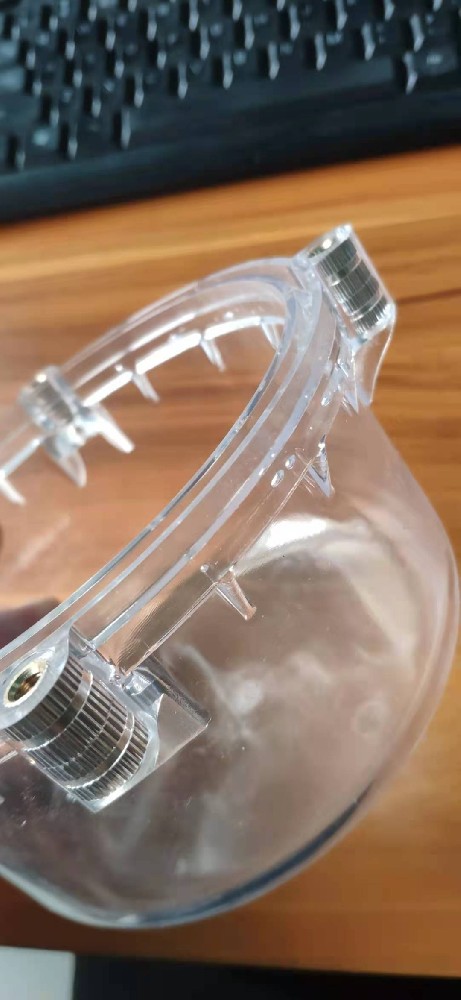
注塑件塑料制品加工有氣泡是指產(chǎn)品的壁厚中心處由于冷卻較慢,表面迅速冷卻和收縮將物料牽引拉扯,從而使成型時體積收縮不均而產(chǎn)生了空洞;另外原料受熱分解時產(chǎn)生的水分和空氣也會形成產(chǎn)品內(nèi)部的氣泡。 這種缺陷通常的表現(xiàn)是在成品內(nèi)部包含許多很微小的氣泡,也會伴隨銀紋發(fā)生。對于