
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。
1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。
2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。
3.模具上不得有尖角,需要倒角處理。特別指明的地方除外。
4.內模和模具零件未經同意不得有燒焊。
5.模具產品的外圍必須要在適當的位置開排氣槽,排氣槽規格請參考模具設計手冊。
6.盡可能避免使用打磨機在模具上打磨,如果非要用打磨機加工,必須用油石省光(特別是分型面)
7.內模膠位面的表面處理必須依照bom表,或者其它正式通知的技術要求執行。非膠位面上的加工紋路(線切割,銑床,cnc鑼床,火花機)也要用油石省亮。
8.所有內模材料,模胚等級要求必須依據訂單,或者設計審核過程中正式確認的技術要求進行采購。必須提供材質證明,如果是硬模,必須提供熱處理報告。所有相關證明。
9.所有模具的前后內模,鑲件,行位,斜頂,直頂(推塊),鏟雞等需要在底面或者側面加工一個腰圓形的坑位,把材料名和硬度刻出來。
10.行位,推塊,鏟雞,唧嘴等重要易磨損零件必須進行氮化加硬處理。
11.行位必須有定位。定位方式有彈弓,波珠,hasco(dme)標準行位夾等等,具體需要按照各個項目的要求。行位需要有壓條,耐磨板。壓條,耐磨板必須使用耐磨硬料,需要加上油槽。
12.行位斜導柱必須壓緊,不能轉動和松動。斜導柱尾部必須要加工成半球形或圓錐臺形,有利于保證行位正常運動。同一行位上有兩支或者兩支以上斜導柱的,斜導柱的長度、大小和傾斜度必須相同。
13.斜頂座位必須使用耐磨硬料。斜頂必須加工油槽,斜頂座一般用2510或cr12加硬到hrc40-45度,因為斜頂座受到的是沖擊負荷,所以不能太硬否則會斷裂,并在所有的直角位置倒角c角。需要有斜頂導向板(青銅)。不得燒焊。
14.流道和進膠位需要省光#400-600。
15.頂針,司筒,扃頂針,斜頂和頂針板要刻上相對應的識別碼,便于安裝。如果在產品上,頂針位置不是水平面,需要將頂針座做成“d”型或者采用防轉銷鍵定位。
16.頂針采用hasco或者dme標準,選用哪種決定于bom表或者其它正式通知的模具技術要求。
17.加工運水膠圈(“o”形圈)槽,需要單邊預留0.25mm的間隙,一般膠圈要預壓0.5~0.8mm.如果不重視這一點,膠圈很容易被壓損壞掉,造成漏水。
18.唧嘴要氮化,需要做止轉銷。唧嘴半徑必須符合圖紙要求。唧嘴沒有氮化,走模前可能已經被撞傷。
19.常規結構模具一定要布置撐頭,兩端面需要磨平,小模預壓0.1mm,大模預壓0.1mm-0.15mm..
20.定位圈直徑必須符合圖紙,頂棍接頭形式和位置必須符合圖紙。
21.水嘴的規格請根據bom表或者確認的模圖,水嘴沉頭孔必須按照模圖進行加工和安裝。鉆孔不得鉆偏,銳角需倒角。
22.運水必須打上ini,outi,in2,out2………..
23.所有打在模具上的字嘜必須工整,端正,不得歪扭。
24.模具需要在四邊安裝邊鎖(直身鎖)。如果不能安裝邊鎖,需要安裝錐度鎖,或者圓錐鎖。錐度鎖要橫著安裝。
25.所有螺絲和模具配件都需首選標準件,螺絲頭不能鋸掉。螺絲有效鎖入長度必須足夠,正常是1.5或者2。
26.熱嘴線槽必須倒圓角,以免刮傷電線。
27.把熱嘴id卡裝在模具面板側邊。
28.模具移交驗收:需要配合模具工程師按“模具檢查表”驗收通過才能打包裝走模。
29.移模前需對運水進行測試水壓(100pa以上)驗收運水后,需用風槍把水吹干凈。
30.模胚外表面在制造過程中,需要注意保養,防止生銹,刮傷。走模包裝前,內模需要噴上白色/或無色防銹劑,所有模具表面必須清洗干凈,然后打上黃油。
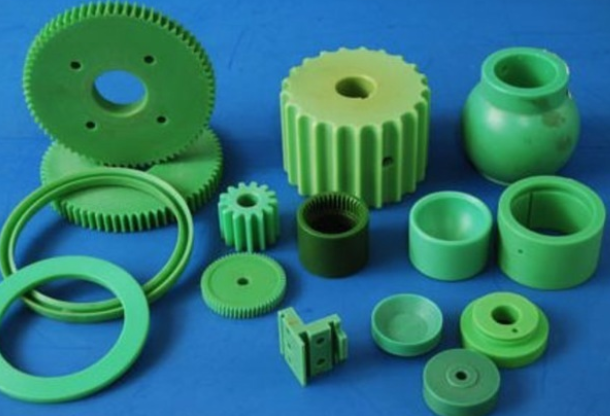
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件
優點1.大部分塑料制品的抗腐蝕能力強,不與酸、堿反應。2.塑料制造成本低。3.耐用、防水、質輕。4.容易被塑制成不同形狀。5.是良好的絕緣體。6.塑料可以用于制備燃料油和燃料氣,這樣可以降低原油消耗。缺點1.回收利用廢棄塑料時,分類十分困難,而且經濟上不合算。2.塑料容易燃燒,燃燒時產生有毒氣體。例如聚苯乙烯燃燒時
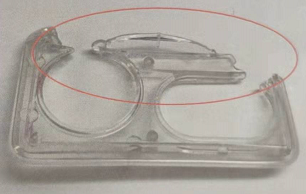
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
保溫是指在燃燒過程中,達到較高燃燒溫度范圍后,保持一段時間,或在較低的溫度下保持一段時間,統稱為保溫時間,然后進入冷卻階段。一般來說,在任何陶瓷磨削產品的燃燒過程中,或多或少都需要一段保溫時間,主要是為了盡可能平整窯內外的溫差,使產品各部分的物理化學反應均勻。使產品的組織結構趨于一致,從而獲得性能一

加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍