
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品模具一般需要在150°C-200°C下進行工作,除了受到一定壓力作用外,還要承受溫度影響,根據(jù)其成型條件,模具一般需要具備以下性能:
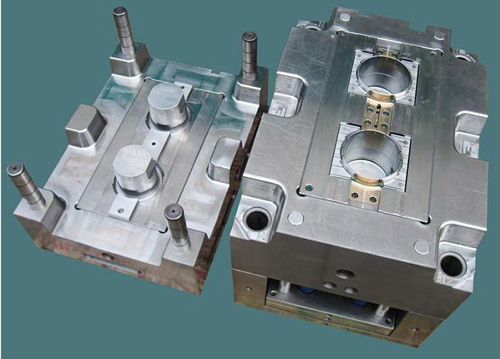
1、具有較好的熱穩(wěn)定性。塑料模具成型加工經(jīng)熱處理后因線膨脹系數(shù)小,熱處理變形小,溫度差異引起的尺寸變化率小,金相組織和模具尺寸穩(wěn)定,可減少或不再進行加工,即可保證模具尺寸精度和表面粗糙度要求,以華民機械生產(chǎn)的塑料物流容器為例,它嚴把塑料生產(chǎn)的模具質(zhì)量,生產(chǎn)的塑料制品在外形等各方面都獲得了業(yè)內(nèi)人士的認可。
2、較強的表面硬度和耐磨性。周轉(zhuǎn)箱模具在工作中由于塑料的填充和流動要承受較大的壓應(yīng)力和摩擦力,要求模具保持形狀的精度和尺寸精度的穩(wěn)定性,保證模具有足夠的使用壽命。模具的耐磨性取決于鋼材的化學(xué)成分和熱處理硬度,因此要提高其耐磨性就必須提高模具的硬度。
3、良好的拋光性能。優(yōu)質(zhì)的周轉(zhuǎn)箱模具,要求型腔表面的粗糙度值小。例如,注塑模型腔表面粗糙度值要求小于Ra0.1~0.25的水平,光學(xué)面則要求Ra<0.01nm,型腔須進行拋光,減小表面粗糙度值。為此選用的鋼材要求材料雜質(zhì)少、組織微細均一、無纖維方向性、拋光時不應(yīng)出現(xiàn)麻點或桔皮狀缺陷。
選擇時,不能一味追求低價,質(zhì)量好的模具使用時間長,生產(chǎn)效果好,從企業(yè)的長期發(fā)展來看具有積極的促進效果。
根據(jù)外觀與手感來區(qū)分,塑料制品見得多了,一看便知基主要成份,所以,外觀這方面也是非常重要的。PE (中文名:聚乙烯):感官鑒別:手感柔軟:白色透明,但透明度一般,常有膠帶及印刷字。(注:膠帶和印刷字是不可避免的,但一定要控制其含量,因這些會影響在市場上的價格)未著色時呈乳白色半透明,蠟
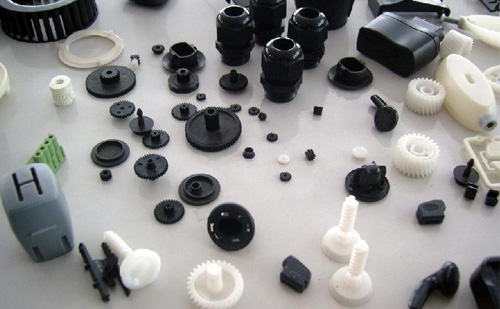
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
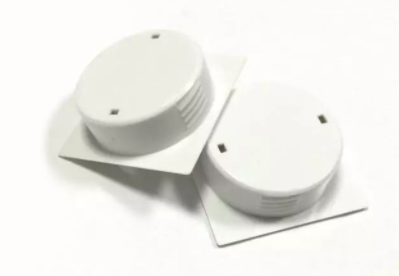
注塑件缺陷的特征:注塑塑料制品過程不完全,因為模腔沒有填滿塑料或注塑過程缺少某些細節(jié)。可能出現(xiàn)問題的原因:(1).塑料制品廠在生產(chǎn)過程中注塑速度不足。(2).塑料短缺。(3).螺桿在行程結(jié)束處沒留下螺桿墊料。(4).運行時間變化。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴部分

1、溫度的控制在控制儀器上,設(shè)定需要的溫度,而感應(yīng)器的顯示將與設(shè)定點上產(chǎn)生的溫度相比較。在這最簡單的系統(tǒng)中,當(dāng)溫度到達設(shè)定點時,就會關(guān)閉,溫度下降后電源又重新開啟。這種系統(tǒng)稱為開閉控制,因為它不是開就是關(guān)。2、溫度溫度的測量和控制在注塑中是十分重要的。雖然進行這些測量是相對地簡單,但多數(shù)注塑機都沒有足
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產(chǎn)過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當(dāng)?shù)淖⑺軝C,如果注塑機存在物料死角等問題,最好更換設(shè)備。對于模具