
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑模具的定義:
塑料注射成型所用的模具稱為注塑成型模具,簡稱注塑模。注塑模能一次成型外形復雜、尺寸精確高或帶有嵌件的塑料制品。
“七分模具,三分工藝”。對注塑加工來說,模具和注塑機一樣對成型品的質量有很大的影響,甚至可以說模具比注塑機所起的作用更大;在注塑成型時如果對模具不充分了解,就難以得到優良的成型品。
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現的條紋波浪模樣。表面發生垂直流向的無數細紋,導致塑料制品表面產生類似指紋的波紋。解決辦法:流痕是最初流入型腔內的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產注塑的時候,若直接進入型腔內,
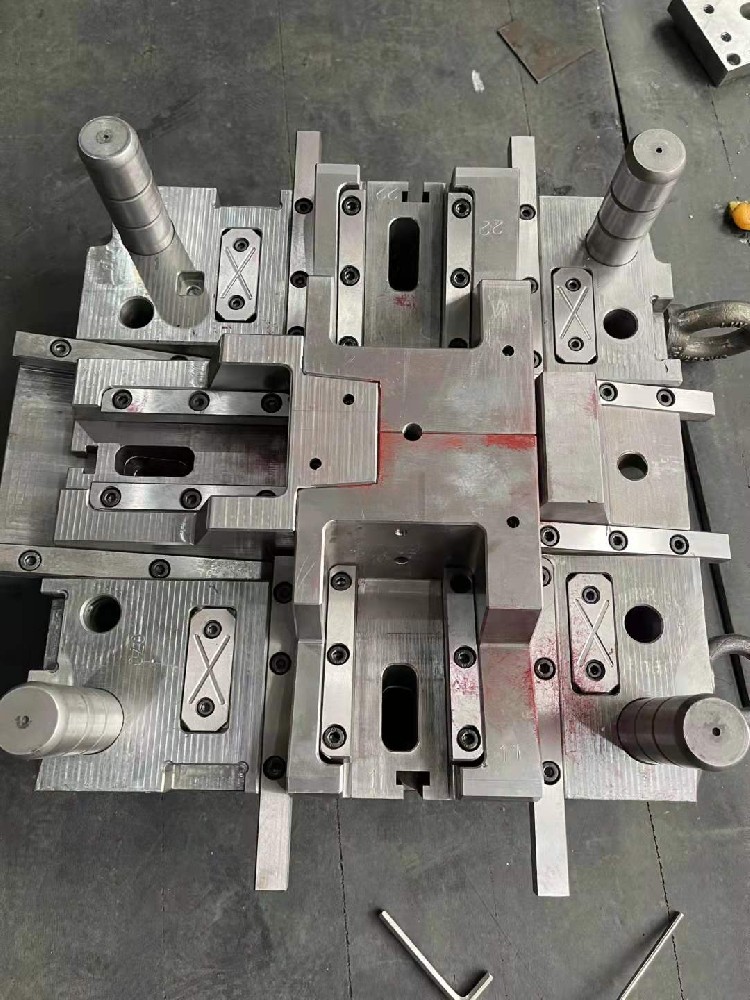
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
注射壓力也稱為激勵壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發生。如果填充壓力限制了填充速度,材料的剪切速率就會發生變化(當出現壓力受限時,壓力將控制填充過程,于是填充速度或流動速率便趨不穩,正在進行剪切的塑
為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理
熱流道技術是應用于注塑加工廠工業的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態,從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保