
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料產品有熔接線常常出現在兩股料流繞過制件上某些幾何形狀后重新匯聚的地方。雖然料流前沿互相接觸,但中心層卻會發生短暫遲滯。一旦出現滯料,熔料便開始冷卻,形成凍結層;較高的熔料溫度會產生較好的補縮效果,但塑料分子鏈的取向不會重疊,于是就產生了強度較差的熔接點或熔接線。
■熔料溫度偏低
提高熔料溫度, 讓兩股料流前沿更好地熔合,但需要注意不要超出材料的降解溫度
.模具溫度偏低
提高塑料模具溫度,讓料流前沿更好地熔合
■填充末端壓力不足
如果填充末端壓力偏低, 提高保壓壓力可使兩股熔料前沿更好地熔合;這樣溫度最高的料流前沿會在型腔壁相遇,這些區域也將獲得最大保壓壓力
■困氣
■在填充末端增加排氣可使兩股熔體前端更好地結合。應確保排氣位置正確,位置不當的排氣起不到排氣作用
■填充速率過慢
■熔料流動前沿無法到達填充末端,熔料距離澆口越遠越容易凍結。確保塑料剪切變稀的屬性發揮作用。提高填充速率會讓料流前沿溫度升高,增大剪切變稀的效果,從而提升結合線的強度
■填充距離過長
填充距離不宜過長 (LIT,長度比壁厚, 應該小于250: 1),如果LIT大于250: 1,通常被視為薄壁成型。可以減少流長比或者增加新的澆口,當然這樣可能又會產生新的熔接線
■澆口位置不當
■注塑加工澆口應設在熔接線形成后兩股料鋒仍能繼續流動的位置上
我們在注塑塑料件中,塑料注塑通常有變色、發黃是指產品顏色與指定的顏色有差異,主要呈現為產品發黃、發黑等。 對于淺色或亮色成品,色差或脫色現象比較容易出現,主要以塊狀的顏色差異體現。變色、發黃屬于產品的輕微缺陷,注塑加工廠可以和客戶商量確認收貨標準,根據客戶的標準
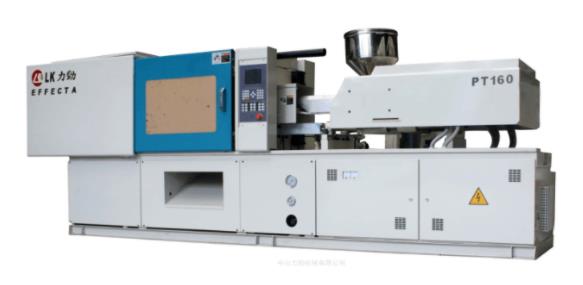
塑料加工廠生產的大多數塑料質輕,化學性穩定,不會銹蝕;耐沖擊性好;具有較好的透明性和耐磨耗性;絕緣性好,導熱性低;一般成型性、著色性好,加工成本低;大部分塑料耐熱性差,熱膨脹率大,易燃燒;尺寸穩定性差,容易變形;多數塑料耐低溫性差,低溫下變脆,容易老化;某些塑料易溶于溶劑。塑料可區分為熱固性與
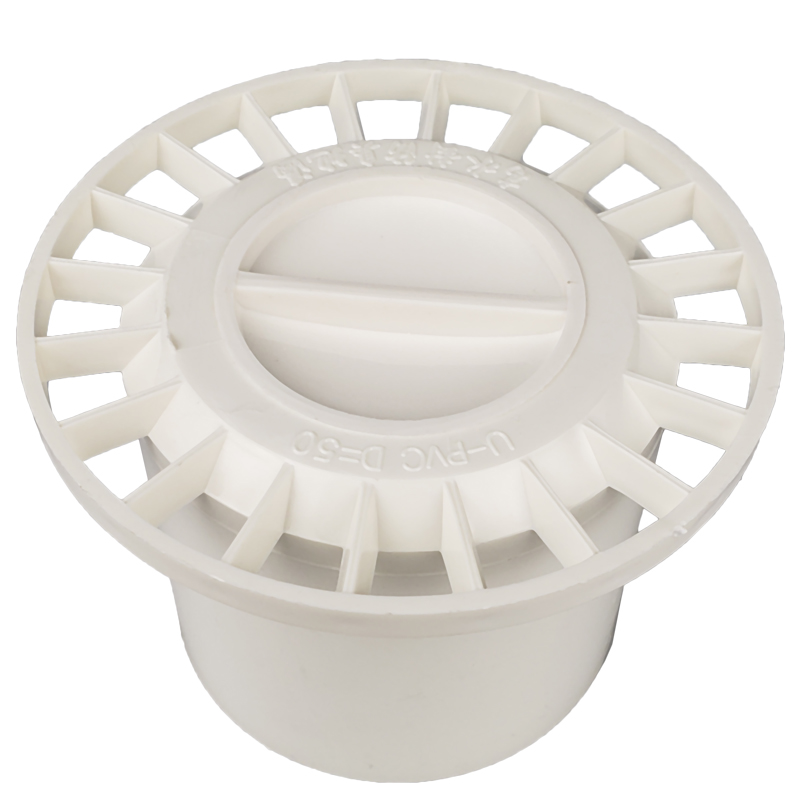
深州市華民機械有限公司,從事塑料制品行業二十余年,擁有豐富的產品研發、生產經驗,是一家值得客戶信任的優質供應商。華民公司擁有自己獨立的塑料模具設計團隊、塑料模具制造車間、塑料制品加工車間。公司創辦以來,通過不懈努力,與德國歐登多木工機械、邁克威力木工機械、韓國(厚地)食品機械配套合作多年,深受

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模
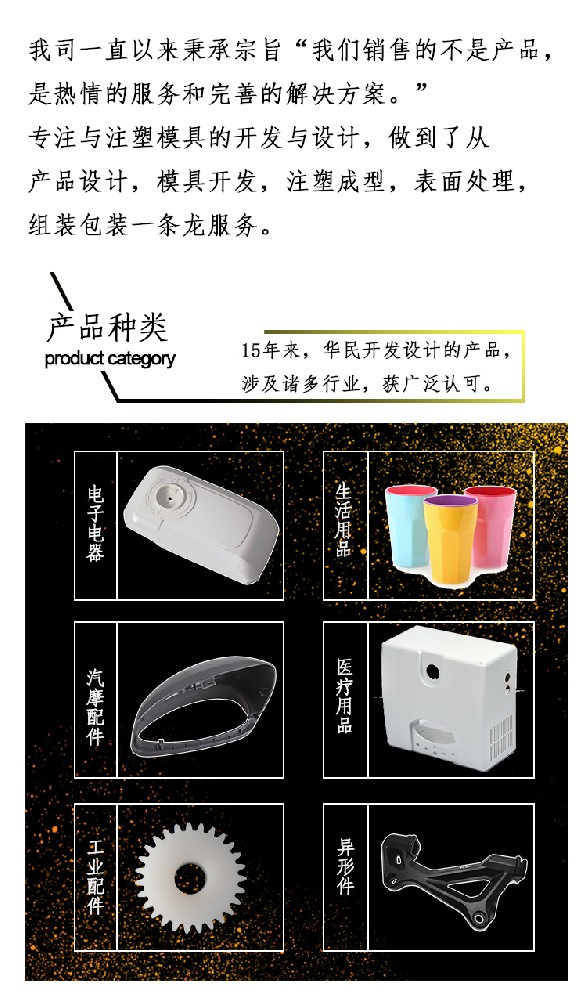
1、吸塑: 真空成型稱為吸塑,是一種塑料加工工藝,主要原理是將平展的塑料硬片材加熱變軟后,采用真空吸附于模具表面,冷卻后成型。主要分為厚片吸塑薄片吸塑兩大類。廣泛用于汽車附件、燈飾、廣告、裝飾、大型機械外殼、展示類、行空類、大家電、衛浴類等行業。2、注塑:即熱塑性塑料注塑成型,注塑加工廠家的這種方法即是