
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品常見的幾種表面處理:
1, IMD
2, 噴油處理,要求油漆用那種金屬烤漆.
3, 表面燙金處理, (電化鋁轉移),但是對表面形狀有要求 (也叫熱轉印)
(1)、有關燙印板,即施壓頭部份的材料選取,以紅銅材料為最佳,因為紅銅散熱性、傳熱性比較好,在金屬中屬于中性材料,既不太軟也不太硬,不僅便于加工,有一定彈性,耐用性很好;不過實際使用時,很多廠商為降低材料成本,選擇的多是鋁合金印板,這樣在燙板制作成本上可以省一些,不過因為鋁材太軟,使用壽命差,如果批量很大,用一段時間還得重新制版,制版費也不便宜了,注塑加工廠所以應該要綜合考慮材料選擇問題。
(2)、有關燙印工藝條件方面比較容易理解,就是燙印壓力、燙印溫度和燙印時間。
(3)、最重要的就是燙金原材料的選擇,即燙金紙,選擇時要注意與不同的燙印基材相匹配才行,并非一種燙金紙就能通吃所有的材料,這主要是關系到熱轉印時的粘著牢固度的問題。
4, 水轉印 大致原理如下:先將圖案印刷到轉印紙上,將印刷表面貼上一層保護膜.轉印紙制作完成.在印刷時,須將保護膜撕掉,用水浸濕,貼于被印刷表面.由于水的作用,油墨貼附于產品表面.再將轉銀紙撕掉.待水干后.轉銀完成.
5, 真空覆膜
6, 表面拉絲
7, 電鍍
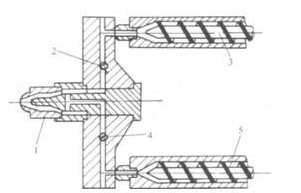
注塑生產中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現兩種不同的顏色,并能使塑件呈現有規則的圖案或無規則的云紋狀花色,以提高塑件的實用性和美觀性。 雙混色注塑成型 注塑加工廠家生產中,如下圖所示為雙混色注
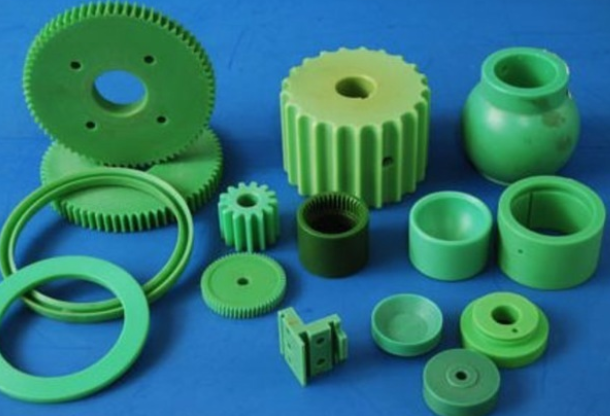
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件

注塑機是按一定程序運行的,每次運行都要經過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環過程,其中每一步稱為一個工作環節,注塑加工實現每一個工作環節,都有一個獨立的控制電路。程序檢查法就是確認故障具體出現在哪個控制環節上,這樣排除故障的方向就明確了,有了針

對注塑模具設計的基本要求可概括為如下方面。 保證塑件的質量及尺寸穩定性塑件的質量 包括外觀質量和內部質量,優良的外觀質量包括完整而清晰的結構形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒有熔接痕、銀紋、震紋及黑點、黑斑等注塑缺陷。優良的內部質量包括不能存在組織
在注塑生產中,熔體溫度主要取決于機筒和噴嘴兩部分的溫度,影響物料的塑化和熔體的注射充模。注射溫度的提高主要有利于改善熔體的流動性,它與塑料制品的很多特性有關。升高熔體溫度,可使塑件內應力、流線方向的沖擊強度和撓曲度、拉伸強度等機械力學性能降低,而使垂直于流線方向的沖擊強度、流動長