
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品廠在注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產(chǎn)能力。
可能出現(xiàn)問題的原因缺陷:
輸入射料缸內(nèi)的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩(wěn)定。.螺桿復(fù)位不穩(wěn)定。運作時間的變化、溶液黏度不一致。注射速度(流量控制)不穩(wěn)定。使用了不適合模具的塑料品種。考慮模溫、注射壓力、速度、時間和保壓等對產(chǎn)品的影響。
解決方案:
(1).檢查有無充足的冷卻水流經(jīng)料斗喉以保持正確的溫度。
(2).檢查是否劣質(zhì)或松脫的熱電偶。
(3).檢查與溫度控制器一起使用的熱電偶是否屬于正確類型。
(4).檢查注塑機的注塑量和塑化能力,然后與實際注塑量和每小時的注塑料用量進行比較。
(5).檢查是否每次運作都有穩(wěn)定的熔融熱料。
(6).檢查回流防止閥有否泄露,若有需要就進行更換。
(7).檢查是否錯誤的進料設(shè)定。
(8).保證螺桿在每次運作復(fù)回位置都是穩(wěn)定的,即不多于0.4mm的變化。
(9).檢查運作時間的不一致性。
(10).使用背壓。
(11).檢查液壓系統(tǒng)運作是否正常,油溫是否過高或過低(25—60oC)。
(12).選擇適合模具的塑料品種(主要從縮率及機械強度考慮)。
(13).重新調(diào)整整個生產(chǎn)工藝。
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產(chǎn)生交聯(lián)或 硫化反應(yīng),流道系統(tǒng)通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定
1.橡膠注塑:橡膠注射成型是一種將膠料直接從機筒注入模型硫化的生產(chǎn)方法。橡膠注塑的優(yōu)點是:雖屬間歇操作,但成型周期短,生產(chǎn)效率高取消了胚料準備工序,勞動強度小,產(chǎn)品質(zhì)量優(yōu)異。2.塑料注塑:塑料注塑是塑料制品的一種方法,注塑加工廠家將熔融的塑料利用壓力注進塑料制品模具中,冷卻成型得到想要各種塑料件。有專門用于

加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區(qū)域的冷卻速度要比周圍
解決高光PP注塑件表面縮痕可以從下面三種方法來實現(xiàn)。一、模具設(shè)計上的解決措施1.1 水路設(shè)計合理的水路設(shè)計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區(qū)域加強冷卻。在筋對應(yīng)的模面加強冷卻,使得表面固化層較快形成,當(dāng)表面固化層較厚時,剛性較大,不容易產(chǎn)生縮痕。當(dāng)形成筋的動定模對應(yīng)面都是
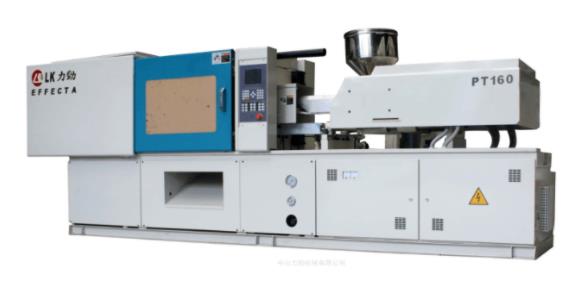
填充是整個注塑循環(huán)過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯