
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

1.橡膠注塑:橡膠注射成型是一種將膠料直接從機筒注入模型硫化的生產方法。橡膠注塑的優點是:雖屬間歇操作,但成型周期短,生產效率高取消了胚料準備工序,勞動強度小,產品質量優異。
2.塑料注塑:塑料注塑是塑料制品的一種方法,注塑加工廠家將熔融的塑料利用壓力注進塑料制品模具中,冷卻成型得到想要各種塑料件。有專門用于進行注塑的機械注塑機。目前最常使用的塑料是聚乙烯、聚丙烯、ABS、PA、聚苯乙烯等。
3.成型注塑:所得的形狀往往就是最后成品,在安裝或作為最終成品使用之前不再需要其他的加工。許多細部,諸如凸起部、肋、螺紋,都可以在注射模塑一步操作中成型出來。

(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
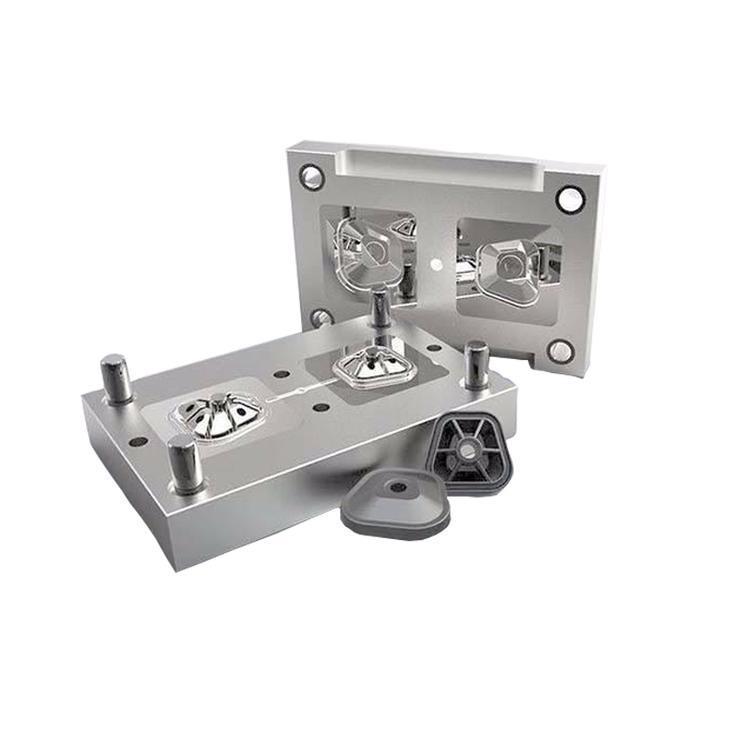
abs,pc,as,ps等以下是合理選擇的要求:1.高耐蝕性很多樹脂和添加劑對型腔表面都有腐蝕作用,這種腐蝕使型腔表面金屬溶蝕、剝落,表面狀況變壞、塑件質量變差。所以,最好使用耐蝕鋼,或對型腔表面進行鍍鉻、鈸鎳處理。&
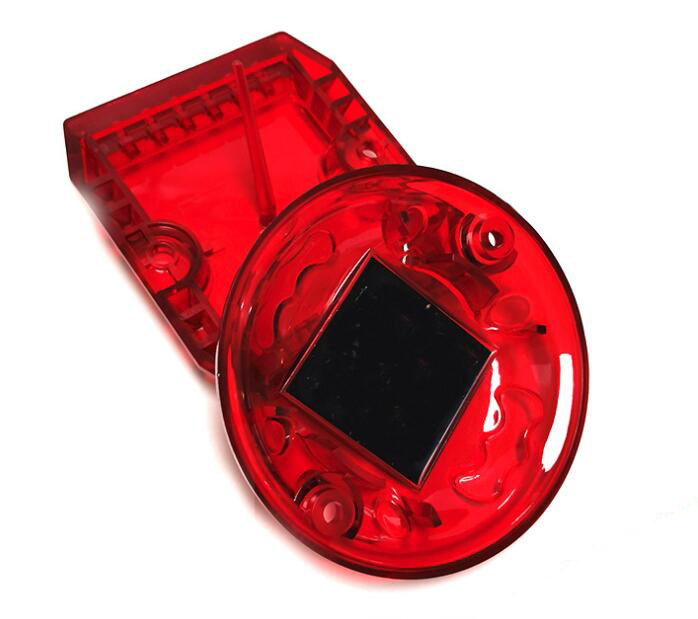
保溫是指在燃燒過程中,達到較高燃燒溫度范圍后,保持一段時間,或在較低的溫度下保持一段時間,統稱為保溫時間,然后進入冷卻階段。一般來說,在任何陶瓷磨削產品的燃燒過程中,或多或少都需要一段保溫時間,主要是為了盡可能平整窯內外的溫差,使產品各部分的物理化學反應均勻。使產品的組織結構趨于一致,從而獲得性能一
塑料加工時塑料制品填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態。材料流動末端出現部分不完整現象或一模出多穴產 品中有一部分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足這種缺陷在大尺寸產品
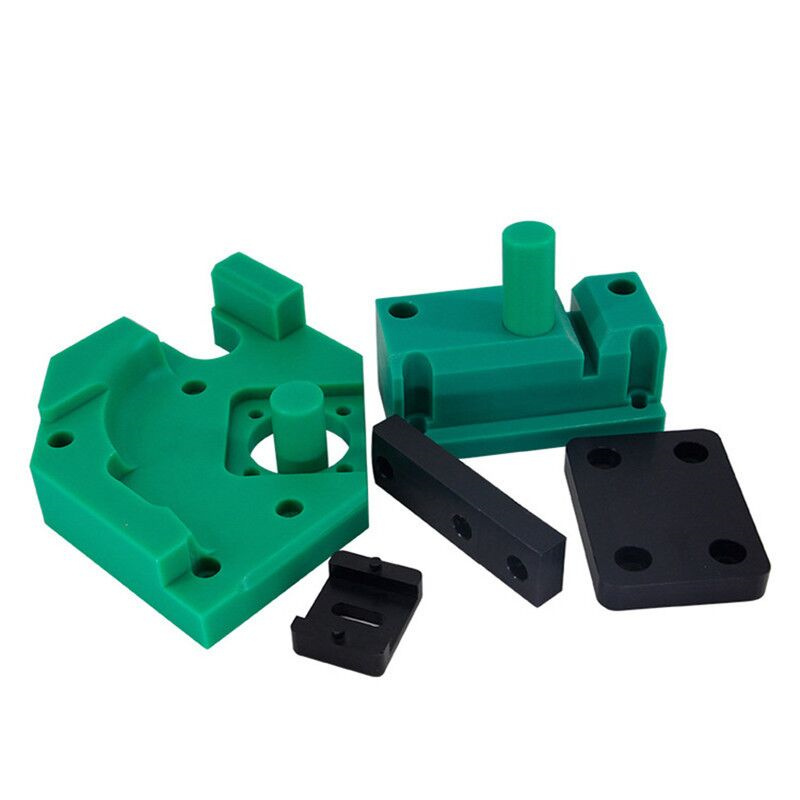
塑料制品加工應注意的問題,從小處細數就太多了,不勝枚舉,但從大處著眼,還是容易理順的,第一是加工溫度,包括熔融溫度、擠出或射出溫度、模具溫度等,第二是加工壓力,包括熔融背壓、擠出或充模壓力、成型補壓壓力等,第三是加工速度,包括機械鏍桿輸送物料速度、擠出或射出速度、制品在模內的冷卻速度等。這幾項理順了