
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工時塑料制品填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態。
材料流動末端出現部分不完整現象或一模出多穴產 品中有一部分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足這種缺陷在大尺寸產品或多骨位、超薄的產品中易出現,在不影響客戶的使用情況下,可以和客戶進行商量確認收貨標準,這也是企業生產的塑料產品的作業指導書中的內容。一 般情況下該缺陷屬于輕微缺陷。
塑料模具澆注系統設計不合理。一模多腔時,往往因澆口和澆道平衡設計不合理導致塑件外觀缺陷。設計澆注系統時,要注意澆口平衡,各型腔內塑件的重量要與澆口大小成正比,使各型腔能同時充滿,澆口位置要選擇在厚壁處,也可采用分流道平衡布置的設計方案。若澆口或流道小,薄,長,熔料的壓力在流動過程中沿程損失太大,流動受阻,容易產生填充不良。對此應擴大流道截面和澆口面積,必要時可采用多點進料的方法。 

1. 重量輕。由于其密度只有一般模具鋼的36%,故運動慣性比較低,在生產過程中加,減速度均比較容易,能減低機器及模具的損耗。2. 機械加工容易及尺寸穩定性高。其切削速度比一般模具鋼快6倍以上,故大量減低模具加工時間,令模具可更快進行生產。3. 卓越的熱傳導率。其熱傳
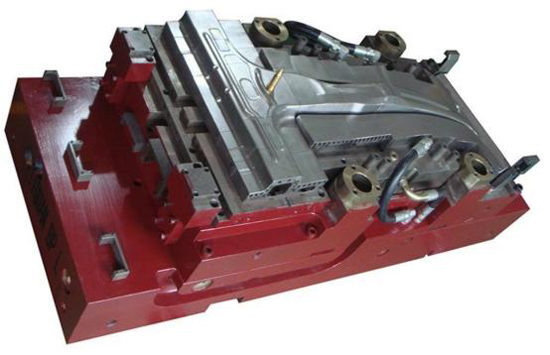
模具加工工藝規程的內容要求1)模具或零件的名稱、圖號、材料、加工數量和技術要求等標題欄;2)毛坯尺寸和供貨狀態;3)工藝定位基準;4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設備的配置;5)各工序的工時定額;6)確定裝配基準裝配順序、方法和要求;7)確定試模要求和驗收標準。
我們可以從以下三個方面來解決這個變色與發黃的問題;材料:1、注塑生產時要檢查所用色母粒或添加劑的耐溫性與熱穩定性。 2、檢查干燥溫度和時間。塑料模具:加大澆口或改為其他類型的澆口。注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時的螺桿轉速及背壓。 &nb
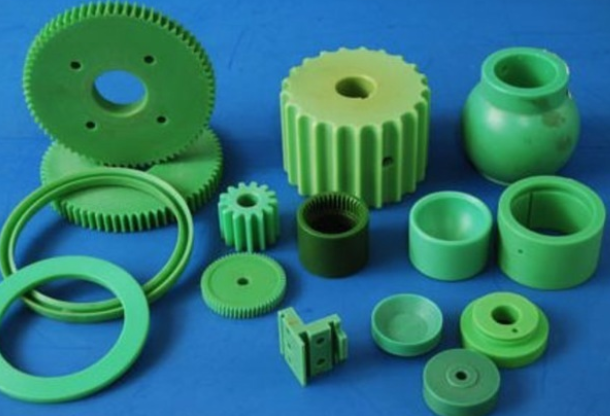
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件
為了確保塑料制品的強度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當部位設置加強筋。加強筋還可以避免塑件的變形,注塑加工在某些情況下,加強筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。⑴、加強筋的厚度不應大于壁厚的1/2,以免引起塑件表面縮影;同時從成型流動性考慮,最小不宜低于0.8mm。⑵