
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應商提供的數據)。
注塑溫度必須控制在一定的范圍內。溫度太低,熔料塑化不良,影響成型件的質量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成型過程中,注塑溫度往往比料筒溫度高,高出的數值與注塑速率和材料的性能有關,最高可達30℃。這是由于熔料通過注料口時受到剪切而產生很高的熱量造成的。
塑料制品廠在作模流分析時可以通過兩種方式來補償這種差值,一種是設法測量熔料對空注塑時的溫度,另一種是建模時將射嘴也包含進去。
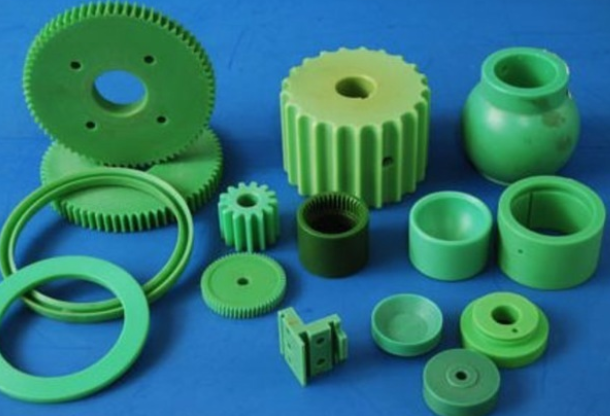
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件

注塑加工廠家在生產中,對改性尼龍材料有很強的吸濕性,加工前需充分干燥,可在80~90℃熱風中循環干燥至含水量不超過0.3%為止,并應防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應避免溶體溫度過高,并應避免在料筒內滯留時間過長。流動性極好,溢邊值為0.02mm,左

塑料產品有熔接線常常出現在兩股料流繞過制件上某些幾何形狀后重新匯聚的地方。雖然料流前沿互相接觸,但中心層卻會發生短暫遲滯。一旦出現滯料,熔料便開始冷卻,形成凍結層;較高的熔料溫度會產生較好的補縮效果,但塑料分子鏈的取向不會重疊,于是就產生了強度較差的熔接點或熔接線。■熔料溫
(1) 按受熱冷卻時樹脂呈現的特性分類這種分類方法是用得最多,也是比較科學的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態, 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。注塑加工它在加熱、
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結合處未能完全融合而產生的。一般情況下,主要影響外觀,對涂裝、電鍍產生影響。嚴重時,對塑料制品強度產生影響(特別是在纖維增強樹脂時,尤為嚴重)可參考以下幾項予以改善:l)調整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速