
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或
2、除濕干燥溫度過高或時間過長,使材料本身變色。
塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。
注塑工藝):1 、熔融料溫過高。
2、材料在料筒中滯留時間過長。
3、注射速度太快,流動過程中有過大的剪切熱產生。
4、注塑塑料件在生產過程中有不正常停機。
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
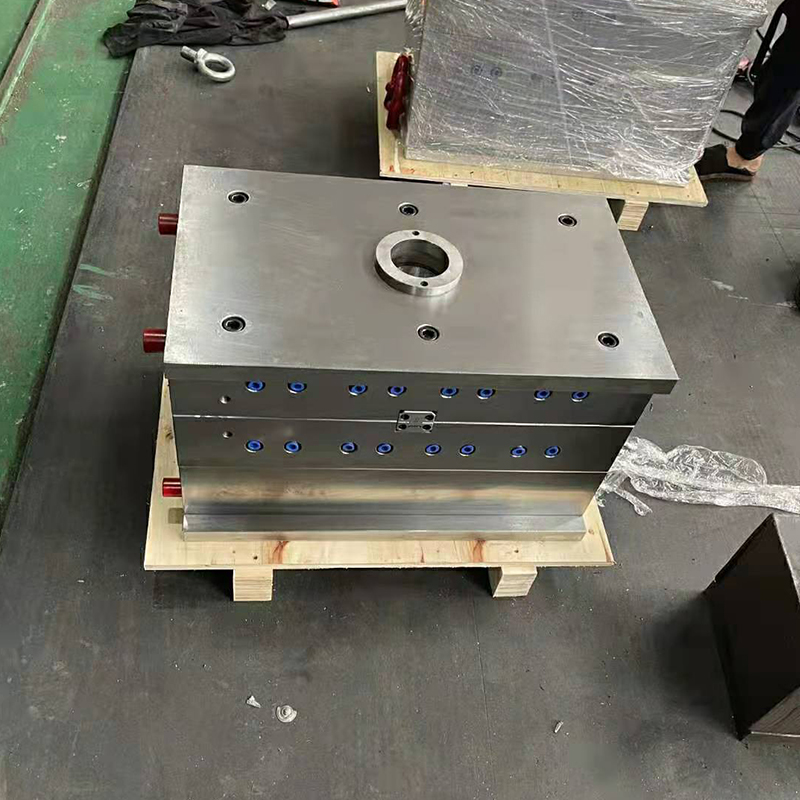
模具設計和制造與塑料加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有: ①分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構成澆注系統和型腔,開模時動模和定模分離以便取出塑料制品。 根據模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
1、節約原材料,降低成本。2、縮短成型周期,提高機器效率3、改善制品表面質量和力學性能。4、不必用三板式模具即可以使用點澆口。5、可經濟地以側澆口成型單個制品。6、提高自動化程度。7、可用針閥式澆口控制澆口封凍。8、多模腔模具的注塑件質量一致。9、提高注塑制品表面美觀度。10、可以使用較小的注塑壓力,可以有效降